


Haberler
- ▶ Farklı boy toleranslarına sahip alaşım çubuk teklifleri nasıl karşılaştırılır
- ▶ Alaşım çubuk ısıl işlemden sonra neden şekil değiştirebilir?
- ▶ CNC işleme için hangi alaşım çubuk doğrusallık toleransı gereklidir
- ▶ Alaşım çubuğun korozyona dayanıklı vana bileşenleri için uygun olduğu durumlar
- ▶ Alaşım çubuğu kimyasının kaynak onarım performansını nasıl etkilediği
Mesaj
Alaşım çubuk ısıl işlemden sonra neden şekil değiştirebilir?
Bir Alaşım Çubuğu, ısıl işlemden sonra nadiren tek bir nedenden dolayı şekil bozukluğuna uğrar. Alışılmış neden bir dengesizliktir: bir bölge diğerine göre farklı şekilde genleşir, dönüşür, gerilimi giderir veya soğur. Ortaya çıkan eğilme, bükülme, burulma ya da doğruluk kaybı başlangıçta küçük görünebilir; ancak çubuğu talaşlı imalat, montaj, döner ekipmanlar, sızdırmazlık yüzeyleri veya güvenlik açısından kritik hizmetler için uygunsuz hâle getirebilir.
Proses kontrolü için ilk soru “Fırın sıcaklığı doğru muydu?” olmamalıdır. Uygun bir fırın ayar noktası, iş parçasının homojen bir ısıl çevrime maruz kaldığını garanti etmez. Malzeme durumu, yükleme düzeni, destek yöntemi, kesit değişimleri ve soğutma uygulaması nihai şeklin tümünü etkiler.
Şekil bozukluğu gerçekte nereden kaynaklanır
Metal ısıtıldığında genleşir ve soğutulduğunda büzülür. Düz bir çubuğun her bölümü aynı hızda ısınıp soğursa, bu hareketler genel olarak dengelenir. Üretimde bu koşulu sağlamak zordur. Fırın duvarına yakın yerleştirilen, başka bir yük tarafından kısmen gölgelenen veya düzensiz desteklenen bir çubuk, uzunluğu boyunca ya da çapı çevresinde sıcaklık farklılıkları geliştirebilir. Bir taraf diğerinden önce boyut değiştirir ve çubuk kalıcı bir şekil değişikliği alabilir.
Bu etki, ısıl işlem alaşım yapısını değiştirdiğinde daha belirgin hâle gelir. Bazı alaşımlar, yerel hacmi ve dayanımı değiştiren faz dönüşümlerine veya çökelme reaksiyonlarına uğrar. Bu değişimler homojen olmazsa, parça başlangıçta düz görünse bile iç gerilmeler oluşur. Bu nedenle nikel bazlı, demir bazlı ve diğer yüksek performanslı alaşımlar, sıradan karbon çeliği için kullanılan genel bir çevrim uygulanmak yerine belirtilen kaliteye ve ürün durumuna göre işlem görmelidir.
Önceki işlemlerden kaynaklanan artık gerilme
Soğuk çekme, doğrultma, taşlama, tornalama, kesme ve kaynak işlemleri bir alaşım çubuğunun içinde artık gerilme bırakabilir. Bu gerilmeler dengeli olduğundan çubuk, ısıl işlem öncesinde boyutsal olarak kabul edilebilir durumda olabilir. Isıtma bu dengeyi gevşetir. Malzeme gerilim gidermeye daha duyarlı hâle geldiğinde, çubuk daha fazla birikmiş gerilme taşıyan tarafa doğru eğilebilir.
Bu nedenle şekil bozukluğu sorunu, görünüşte hafif bir tavlama veya çözelti işlemi sonrasında ortaya çıkabilir. Fırın sorunu mutlaka yaratmamış olabilir; üretim sürecinin daha önceki aşamasında oluşan bir gerilme durumunu açığa çıkarmış olabilir. Bu yüzden tutarlı bir giriş kontrolü; doğruluğu, yüzey durumunu, parti izlenebilirliğini ve bilinen tüm soğuk şekillendirme geçmişini içermelidir. İşlem öncesinde agresif biçimde doğrultulmuş bir çubuk özel dikkat gerektirir.
Destek ve yükleme, düz bir çubuğu eğilmiş bir çubuğa dönüştürebilir
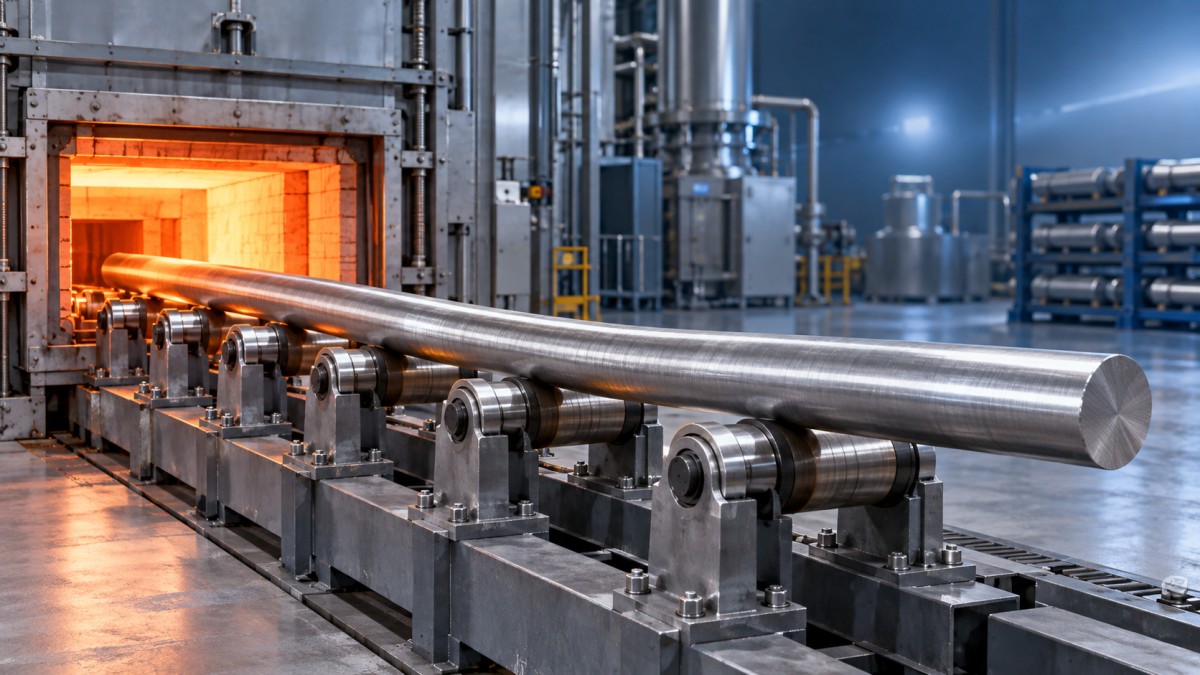
Uzun ve ince çubuklar, ısındıkça rijitlikleri azaldığı için yüksek sıcaklıklarda sarkmaya karşı hassastır. Bir çubuğun yalnızca iki ucundan desteklenmesi, kendi ağırlığının eğilme oluşturmasına izin verebilir. Sık aralıklı destekler de düz değilse, çubuğun genleşmesi kısıtlanıyorsa veya temas noktaları yerel sıcaklık farklılıkları yaratıyorsa sorunlara yol açabilir.
Proses özellikle kısıtlama gerektirmediği sürece fikstürler parçayı rijit biçimde sıkmadan desteklemelidir. Çubuğun termal genleşme için alanı olmalıdır. Bir ucu tutan, diğer ucu ise sürtünme nedeniyle kilitleyen bir fikstür, sıcaklık yükseldikçe basma yükü oluşturabilir; çubuk yumuşadığında burkulma veya kalıcı eğrilik meydana gelebilir. Kritik partiler için fikstür tasarımı, basit bir taşıma aksesuarı olarak ele alınmamalı, ısıl işlem prosesinin bir parçası olarak gözden geçirilmelidir.
Soğutma genellikle belirleyici aşamadır
Hızlı soğutma otomatik olarak yanlış değildir; ancak alaşım, kesit boyutu ve gerekli özellikler için homojen ve uygun olmalıdır. Sıcak bir çubuğun bir tarafı önce su verme ortamına girerse veya karıştırma düzensiz olursa, o taraf daha erken büzülür. Sıcaklık gradyanı çubuğu hizasından çıkarabilir. Hava ile soğutmada, birbirine çok yakın yerleştirilen çubuklar yerel hava akışı ve bitişik parçaların tuttuğu ısıya bağlı olarak farklı hızlarda soğuyabilir.
Yaygın bir hata, doğruluğu yalnızca çubuk tamamen soğuduktan sonra ölçmek ve ardından son işlemi suçlamaktır. Daha yararlı bir inceleme; yükleme öncesindeki, mümkün olduğunda ısıtma sonrasındaki, soğutmadan hemen sonraki ve sonraki tüm doğrultma veya talaşlı imalat işlemlerinden sonraki şekli kaydeder. Bu sıra, şeklin ilk kez değiştiği aşamayı belirler.
Malzemeyi ve prosesi birlikte kontrol edin
Bir ısıl işlem çevrimi seçmek için yalnızca alaşım tanımı yeterli değildir. Çubuk çapı, uzunluk-çap oranı, önceki soğuk redüksiyon, işleme payı, kaynak onarımları ve gerekli nihai durum, şekil bozukluğu riskini değiştirebilir. Aynı kalitedeki kalın bir çubuk ile ince bir çubuk mutlaka aynı hızda tamamen ısınmaz veya soğumaz. Aynı yükte önemli ölçüde farklı kesitlerin birleştirilmesi, homojen işlemi zorlaştırır.
Malzeme karışıklıkları ayrı bir risk oluşturur. Benzer görünümlü özel alaşımlar farklı çözelti işlemi aralıklarına, soğutma beklentilerine ve soğuk şekillendirmeye duyarlılığa sahip olabilir. Isı numaralarını ve proses kayıtlarını her yüke bağlı tutun; çevrim ve soğutma yöntemi açıkça uyumlu olmadığı sürece farklı kalite partilerinden kaçının. Bu durum, şekil bozukluğuna uğramış bir çubuğun daha sonra kimyasal işleme, enerji üretimi, denizcilik veya yüksek sıcaklık ekipmanlarında kullanılabileceği yerlerde özellikle önemlidir.
Aynı disiplin ilgili ürün formları için de geçerlidir. Borular ve çubuklar tam olarak aynı şekilde şekil bozukluğuna uğramaz, ancak her ikisi de homojen olmayan ısıtma, kısıtlama ve soğutmaya tepki verir. İmal edilmiş sistemlerde kullanılan korozyona ve ısıya dayanıklı nikel alaşımlarının ısıl işlem gereklilikleri gözden geçirilirken,Nikel Bazlı Alaşım Borular, Inconel, Hastelloy ve Monel gibi alaşım ailelerini amaçlanan hizmet ortamıyla karşılaştırmak için yararlı bir referans noktası sağlayabilir. Ancak ürün formu, proses kararının bir parçası olmaya devam etmelidir.
Pratik bir kontrol altına alma ve önleme rutini
Bir parti kabul edilemez şekil bozukluğu gösterdiğinde, her çubuğu tekrar tekrar doğrultarak başlamayın. Mekanik düzeltme bazı uygulamalar için uygulanabilir olabilir, ancak gerilme ekleyebilir, yüzeye zarar verebilir veya kararsız bir prosesi gizleyebilir. Etkilenen partiyi kontrol altına alın, izin verilen doğruluk için çizim veya satın alma spesifikasyonunu doğrulayın ve parçaları şekil bozukluğunun şiddetine ve konumuna göre ayırın.
- Başlangıç durumunu doğrulayın. Isıl işlemden önce doğruluğu ölçün ve sonucu parti bazında saklayın. Gelen çubukların hâlihazırda yönsel bir eğilim gösterip göstermediğini kontrol edin.
- Gerçek yük haritasını inceleyin. Çubuk konumunu, yönelimini, aralığını, destek noktalarını, fırın bölgesini ve daha ağır parçalara yakınlığını kaydedin. Yükün fotoğrafı, genel bir iş talimatından daha yararlı olabilir.
- Isıl kayıtları onaylı çevrimle karşılaştırın. Yalnızca nihai fırın sıcaklığına değil, ısıtma hızına, bekletme tutarlılığına, transfer süresine ve soğutma yöntemine odaklanın.
- Fikstürleri inceleyin. Aşınma, düzensiz destekler, tufal birikimi, eğilmiş raylar ve serbest genleşmeyi engelleyen noktaları arayın.
- Önceki işlemleri izleyin. Şekil bozukluğunu tedarikçi partisi, çekme pasosu, işleme rotası, kaynak durumu ve tüm ön doğrultma işlemlerine göre karşılaştırın.
- Kontrollü bir doğrulama yükü çalıştırın. Sonucun başka bir değişken eklemek yerine nedeni belirleyebilmesi için yönelim veya destek düzeni gibi anlamlı bir faktörü her seferinde değiştirin.
Güvenlik açısından hassas parçalar için kabul kararı yalnızca görsel doğruluğa dayanmamalıdır. Boyutsal hizalamayı işlevsel gerekliliğe göre kontrol edin ve şekil bozukluğunun işleme payını, montaj uyumunu, yük yolunu veya hizmet sırasındaki boşluğu etkileyip etkilemediğini değerlendirin. Zorla konumuna getirilebilen bir çubuk, yine de istenmeyen montaj gerilmesi uygulayabilir veya daha sonra bir arıza noktası oluşturabilir.
Shandong Titanium Nickel Special Steel Co., Ltd.; korozyona dayanıklı, yüksek sıcaklık, hassas, nikel bazlı, demir bazlı, titanyum, zirkonyum, Hastelloy, Monel, INCONEL ve INCOLOY malzemeleri dâhil olmak üzere geniş bir özel alaşım yelpazesiyle çalışmaktadır. Bu malzemelerin tümü için doğru yaklaşım, ısıl işlem çevrimini, elleçleme yöntemini ve doğruluk kontrol planını tek bir proses olarak oluşturmaktır. Bunların ayrı adımlar olarak ele alınması, tekrarlayan şekil bozukluğu sorunlarının genellikle başladığı noktadır.
