


Haberler
- ▶ CNC işleme için hangi alaşım çubuk doğrusallık toleransı gereklidir
- ▶ Alaşım çubuğun korozyona dayanıklı vana bileşenleri için uygun olduğu durumlar
- ▶ Alaşım çubuğu kimyasının kaynak onarım performansını nasıl etkilediği
- ▶ Alaşım tel, uzun süreli ısıya maruz kaldıktan sonra yay kuvvetini koruyabilir mi?
- ▶ Alaşım tel siparişleri için yüzey kalitesi gereksinimleri nasıl değerlendirilir
Mesaj
CNC işleme için hangi alaşım çubuk doğrusallık toleransı gereklidir
Her CNC işi için tek bir doğruluk toleransı uygun değildir. Genel torna ve frezeleme işlemlerinin çoğunda, ticari olarak yeterince doğrultulmuş ve dönme sırasında stabil kalan bir alaşım çubuk yeterlidir. Çubuğun uzun, çapının nispeten küçük olduğu, puntalar arasında tutulduğu, sınırlı işleme payıyla işlendiği veya sıkı salgı ya da eşmerkezlilik gereksinimleri olan parçaların üretiminde kullanıldığı durumlarda daha sıkı doğruluk gerekli hâle gelir.
Satın almadaki pratik soru yalnızca “çubuk ne kadar düz olmalıdır?” değildir. Asıl soru şudur:planlanan kurulum; titreşim, aşırı malzeme kaldırma, yetersiz takım ömrü veya reddedilen parça oluşturmadan ne kadar çubuk eğriliğini tolere edebilir? Yanıt; bitmiş bileşene, işleme yöntemine ve malzemenin teslim edileceği duruma bağlıdır.
En sıkı toleransla değil, işleme riskiyle başlayın
Proses gereksinimlerinden daha sıkı bir doğruluk şartı maliyeti artırabilir, mevcut tedarik seçeneklerini azaltabilir ve teslim süresini uzatabilir. Gevşek bir gereklilik ise makine atölyesi her çubuğu komparatörle ayarlamak, kullanılamaz uçları kesmek, salgıyı düzeltmek veya planlanandan daha fazla malzeme kaldırmak için ek süre harcayana kadar ekonomik görünebilir.
CNC işlemede doğruluk, gelen Alaşım Çubuk tedarik çapına yakın şekilde kullanılacağında en önemlidir. Yoğun kaba işlenen bir kütük, dış çap önemli ölçüde kaldırılacağı için daha fazla sapmayı tolere edebilir. Buna karşılık hafif finisaj paso işlemleri, mil uygulamaları, hassas pimler, medikal tip küçük bileşenler veya uzun ince parçalar için tasarlanan bir çubuk, işleme başlamadan önce çok daha kontrollü bir geometriye ihtiyaç duyar.
Yararlı bir kural, tüm satın alma siparişini genel bir çubuk stok gereksinimi olarak ele almak yerine doğruluğudesteksiz işleme uzunluğu ve mevcut işleme payına göre belirlemektir.
Doğruluğun CNC prosesine etkisi
Doğruluk sıklıkla çap toleransıyla karıştırılır, ancak bunlar farklı sorunları çözer. Çap toleransı, çubuğun çevresinde ne kadar malzeme bulunduğunu kontrol eder. Doğruluk ise çubuğun merkez hattının uzunluğu boyunca nasıl hareket ettiğini kontrol eder. Bir çubuk kabul edilebilir bir çapa sahip olabilir, ancak eğilmiş olduğu için yine de eksantrik dönebilir.
Eğri bir çubuk aynaya bağlandığında, makine kavrama noktasında, serbest uçta veya her ikisinde salgı gösterebilir. Operatör bazen çubuğu komparatörle ayarlayarak kurulumu düzeltebilir, ancak bu alttaki eğriliği ortadan kaldırmaz. İşleme aynadan uzaklaştıkça kesici takım değişen bir kesme kavrama koşuluyla karşılaşır. Zorlu bir alaşımda bu değişim, kesici kenar aşınmasını hızlandırabilir ve yüzey kalitesini daha az öngörülebilir hâle getirebilir.
Nikel bazlı alaşımlar, titanyum alaşımları, kobalt içeren ısıya dayanıklı malzemeler ve bazı yüksek mukavemetli korozyona dayanıklı kaliteler, kolay işlenebilir çeliklere göre daha az toleranslıdır. Kesme kuvvetleri ve ısı oluşumu daha yüksek olabilirken, iş sertleşmesi veya elastik tepkileri kararsız bir kurulumu daha sorunlu hâle getirebilir. Yalnızca hafifçe eğilmiş bir çubuk kısa bir bileşen için yine de kabul edilebilir olabilir, ancak uzunluk/çap oranı arttıkça daha büyük bir risk oluşturur.
Satın alma siparişinde ölçülebilir bir gereklilik kullanın
“Düz çubuk” yeterli bir satın alma talimatı değildir. Tedarikçiler ve makine atölyeleri bu terimi farklı yorumlayabilir. Sipariş; izin verilen sapmayı, referans uzunluğunu, muayene koşulunu ve gerekliliğin kesimden önce mi sonra mı geçerli olduğunu tanımlamalıdır.
Doğruluk genellikle metre başına milimetre veya teslim edilen çubuğun toplam uzunluğu boyunca toplam sapma gibi, tanımlı bir uzunluk üzerindeki maksimum sapma olarak belirtilir. Aynı sayısal gereklilik, kısa kesilmiş bir taslak ve uzun bir üretim çubuğunda çok farklı anlamlara gelebilir. Uygulama hassassa hem maksimum yerel sapmayı hem de tam teslimat uzunluğu üzerindeki maksimum sapmayı belirtin.
Bitmiş parça salgısını, eşmerkezliliğini veya silindirikliğini zaten kontrol eden bir işleme resminde, bu bitmiş parça değerlerini otomatik olarak ham malzeme spesifikasyonuna kopyalamayın. Ham stok, bitmiş parça geometrisini karşılamak zorunda değildir. Bunun yerine işleme planından geriye doğru ilerleyin: kullanılabilir işleme payını, çubuğun nasıl kavranacağını, maksimum desteksiz uzunluğu ve doğrultmaya izin verilip verilemeyeceğini belirleyin.
Doğruluk talebine eşlik etmesi gereken bilgiler
- Tavlanmış, çözeltiye alınmış, soğuk çekilmiş, soyulmuş veya taşlanmış gibi alaşım kalitesi ve teslimat durumu.
- Nominal çap, çap toleransı ve teslim edilen çubuk uzunluğu.
- İzin verilen maksimum doğruluk sapması ve ölçüm uzunluğu.
- Çubukların tam boyda mı işleneceği, yoksa daha kısa taslaklara mı kesileceği.
- Özellikle uzun tornalama, punta taşlama, İsviçre tipi işleme veya kılavuz burçlu çalışma olmak üzere beklenen işleme yöntemi.
- Eğrilikler, taşıma izleri ve dekarbürize ya da hasarlı yüzeyler kullanılabilir stok miktarını etkileyebileceğinden yüzey gereksinimleri.
- Her parti için mi yoksa yalnızca kalifikasyon numuneleri için mi doğruluk muayene kaydının gerekli olduğu.
Çap ve uzunluk kararı değiştirir
Büyük çaplı bir çubuk, aynı uzunluktaki küçük çaplı bir çubuğa göre daha yüksek rijitliğe sahiptir. Bu, büyük çubukların her zaman gevşek şekilde belirtilebileceği anlamına gelmez; ancak kısa ve rijit bir kurulumda küçük miktardaki eğriliğin ciddi sehim oluşturma olasılığının daha düşük olduğu anlamına gelir. İnce çubuk farklı davranır. Aynı eğrilik, operatörü kesme parametrelerini düşürmeye, destek eklemeye veya çubuğun ucuna yakın bölümü reddetmeye zorlayabilir.
Uzun stok ayrıca taşıma ve nakliye riski de getirir. Bir çubuk tedarikçiden belirtilen tolerans dahilinde çıkabilir, ancak ambalaj hareketi, darbeyi veya desteksiz kaldırmayı önlemiyorsa hasar görebilir. Uzun hassas malzeme için koruyucu ambalajı, uygun olduğunda çubukların birbirinden ayrılmasını ve çubuklar kesilmeden veya işlenmeden önce hasarın bildirilmesine yönelik açık bir süreci belirtin.
Kesim uzunluğu da sıklıkla gözden kaçırılan bir değişkendir. Tedarikçi tam boy çubuklar yerine daha kısa, kontrollü taslaklar sağlayabiliyorsa, orijinal ana çubuğun tam boy doğruluk gereksinimi daha az sıkı olsa bile işleme prosesi kolaylaşabilir. Bu, hiçbir zaman tam boyda kullanılmayacak stok için gereksiz derecede sıkı bir tolerans satın alma ihtiyacını azaltabilir.
Doğrultmayı maliyetsiz bir düzeltme olarak görmeyin
Doğrultma yararlı olabilir, ancak otomatik bir çözüm olarak değil, malzeme seçiminin bir parçası olarak değerlendirilmelidir. Mekanik doğrultma yerel kalıntı gerilmeler oluşturabilir. İnce finisaj, taşlama, ısıl işlem veya zorlu hizmet koşullarına maruz kalacak alaşımlarda bu gerilmeler, malzeme kaldırıldıktan sonra harekete katkıda bulunabilir. Etki; alaşım kalitesine, önceki işleme, düzeltme miktarına ve sonraki ısıl çevrime bağlıdır.
Ticari bir konu da vardır: her alaşım, çap, yüzey durumu veya sertifikasyon yöntemi aynı doğrultma uygulaması için uygun değildir. Doğrultulmuş malzeme kabul edilebilirse bunu açıkça belirtin. Uygulama sınırlı kalıntı gerilime sahip belirli bir durumda teslim edilen malzeme gerektiriyorsa, bu şartı teslimattan sonra değil, tekliften önce açıklayın.
Korozyona dayanıklı, yüksek sıcaklık veya hassas alaşım kalitelerini içeren uygulamalar için çubuk spesifikasyonunun malzeme üreticisi ve makine atölyesiyle uyumlu hâle getirilmesi mantıklıdır. Shandong Titanium Nickel Special Steel Co., Ltd., geniş bir nikel bazlı, demir bazlı, titanyum, zirkonyum, bakır-nikel ve diğer özel alaşım malzemeleri yelpazesi sunar; böylece kalite seçimi ve teslimat durumu, ayrı kararlar olarak ele alınmak yerine boyutsal gereksinimlerle birlikte değerlendirilebilir.
Çubuğu, riskin üretimde ortaya çıktığı şekilde inceleyin
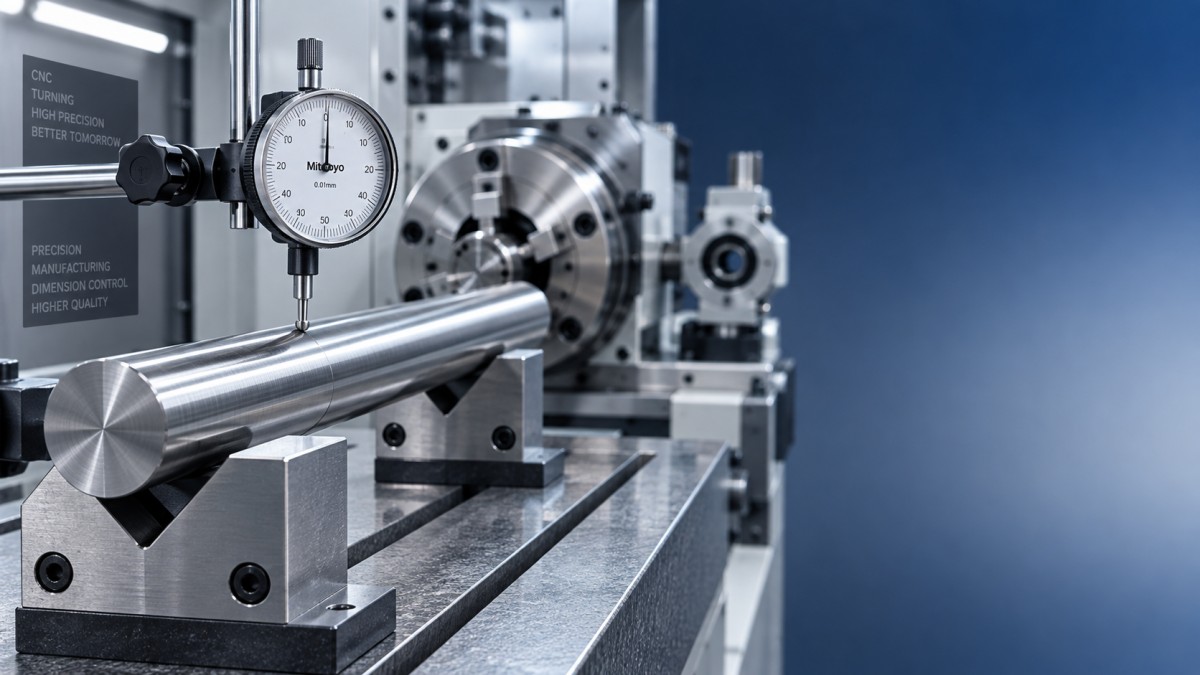
Düz bir muayene yüzeyinde yapılan basit bir yuvarlama testi belirgin eğriliği ortaya çıkarabilir, ancak muayene yöntemi işe uygun olmalıdır. Dönen işler için, çubuğu temsili bir şekilde desteklerken toplam komparatör hareketini kontrol etmek görsel değerlendirmeden daha yararlı olabilir. Yüksek hacimli çubuk beslemeli işler için makine atölyesinin yalnızca tam boy mastar ölçümüne güvenmek yerine besleme davranışını ve kılavuz noktasına yakın salgıyı incelemesi gerekebilir.
Numune alma da dikkat gerektirir. Özellikle malzeme farklı üretim partilerinden geldiğinde veya karışık uzunluklarda tedarik edildiğinde, bir demetten tek bir çubuğun kontrol edilmesi tüm partiyi temsil etmeyebilir. Tekrarlanabilirliğin önemli olduğu durumlarda parti tanımlamasını belirleyin ve pratik bir muayene sıklığı üzerinde anlaşın. Bu, doğrulama yöntemi olmadan aşırı bir tolerans talep etmekten daha değerlidir.
Alaşım çubuğun en iyi başlangıç formu olmadığı durumlar
Çubuk; tornalanmış parçalar, pimler, cıvatalar, valf bileşenleri, miller, bağlantı elemanları ve benzer dönel parçalar için mantıklı stok formudur. Bitmiş geometrinin büyük çaplı bir malzemeden yoğun malzeme kaldırma gerektirdiği, yuvarlak olmayan bir profile sahip olduğu veya eklemeli imalat, kaplama ya da toz metalurjisi yöntemleriyle üretileceği durumlarda daha az verimlidir.
Üretim yönteminin hâlâ açık olduğu yüksek sıcaklık bileşenleri için, sıkı şekilde kontrol edilen bir çubuk yerine toz daha uygun bir girdi olabilir. Lazer kaplama, termal püskürtme, HIP şekillendirme veya eklemeli prosesler için malzemeler; çubuk doğruluğundan ziyade kimya, parçacık özellikleri ve proses uyumluluğuna göre değerlendirilir. Bu durumlarda,Ultra Yüksek Sıcaklık Hizmeti için Refrakter Metal Tozları üretim yöntemiyle ilgili olabilirken Alaşım Çubuk spesifikasyonu ilgili değildir.
Nihai tolerans kararını üç soruyla verin
Siparişi vermeden önce makine atölyesine ilk operasyonda ne kadar salgının kabul edilebileceğini, finisaj işlemesinden önce ne kadar radyal stok kaldırılacağını ve kesim sırasında ne kadar desteksiz uzunluk bulunacağını sorun. Bu yanıtlar genellikle standart ticari doğruluğun yeterli olup olmadığını veya kontrollü, hassas doğrultulmuş malzemenin haklı olup olmadığını ortaya koyar.
En maliyetli hata, tek başına biraz fazla gevşek veya biraz fazla sıkı bir tolerans seçmek değildir. Belirsiz bir doğruluk koşuluyla alaşım çubuk satın almak ve ardından teslimattan sonra stoğun seçilen CNC kurulumuna uygun olmadığını keşfetmektir. Gerçek işleme yöntemine bağlı açık ve ölçülebilir bir gereklilik; malzeme verimini, kurulum süresini ve bitmiş parça tutarlılığını korur.
