

Haberler
- ▶ Alaşım Sac Kesimi Sırasında Yüzey Kontaminasyonunun Önlenmesi
- ▶ Kimyasal Tanklar İçin Alaşım Sacı: Kalitelerin Proses Akışkanlarına Göre Eşleştirilmesi
- ▶ İmal Edilen Basınçlı Ekipmanlar İçin Alaşım Sac Kalınlığını Seçme
- ▶ Alaşım Levha Türleri Açıklanıyor: Nikel, Titanyum ve Paslanmaz Çelik
- ▶ Nikel Alaşım Şerit Siparişleri: Toleransların ve Rulo Boyutlarının Belirlenmesi
Mesaj
Alaşım Sac Kesimi Sırasında Yüzey Kontaminasyonunun Önlenmesi
Kesim sırasında oluşan küçük yüzey kirlenmeleri bile bir alaşım sacın korozyon direncini, görünümünü ve sonraki aşamalardaki performansını olumsuz etkileyebilir. Nikel bazlı alaşımlar, paslanmaz malzemeler veya titanyumla çalışan operatörler için kirlenme kaynakları arasında ortak kullanılan takımlar, yüzeye gömülmüş demir parçacıkları, kesme sıvıları ve uygunsuz taşıma yer alabilir. Bu riskleri anlamak, imalat boyunca sacı korumanın ilk adımıdır. Bu kılavuz, yüzey kalitesini korumaya ve güvenilir sonuçlar elde etmeye yardımcı olmak için takım seçimi, çalışma alanının hazırlanması, kesim ve kesim sonrası temizlik konularında pratik önlemleri açıklar.
Kirlenme kesim sürecine nereden girer?
Temiz görünen bir sac, kesici takım ona temas etmeden çok önce tezgahtan kirlenebilir. Sacın altında sıkışan karbon çeliği talaşları, sıkıştırma basıncı altında yüzeye gömülebilir. Daha önce yumuşak çelikte kullanılmış bir taşlama diski, korozyona dayanıklı bir yüzeye demir bulaştırabilir. Temiz bir eldiven bile yağlanmış bir parçaya dokunduktan sonra yağ yayabilir.
Sonuçlar alaşıma ve kullanım koşullarına bağlıdır. Paslanmaz veya nikel bazlı malzemelerdeki serbest demir, pas lekelerine yol açabilir ve aşındırıcı bir ortamda yerel korozyonu başlatabilir. Yağ kalıntıları kaynak veya kaplama işlemlerini olumsuz etkileyebilir. Titanyumda ise yüzey kirlenmesi, bitmiş bağlantının veya yüzeyin kalitesini etkileyebileceğinden özellikle yüksek sıcaklık işlemlerinden önce önem kazanır.
Bulaşan malzeme ile kesim hasarını birbirinden ayırmak faydalıdır. Yüzeye gömülmüş parçacıklar, sıvı kalıntıları, çizikler, ısı renklenmesi ve yeniden katılaşmış malzeme birlikte görülebilir; ancak bunlar mutlaka aynı yöntemle giderilmez. Örneğin bir lekeyi silmek, yüzeye gömülmüş demirin giderildiğini göstermez.
Yalnızca makineyi değil, temas yüzeylerini de hazırlayın
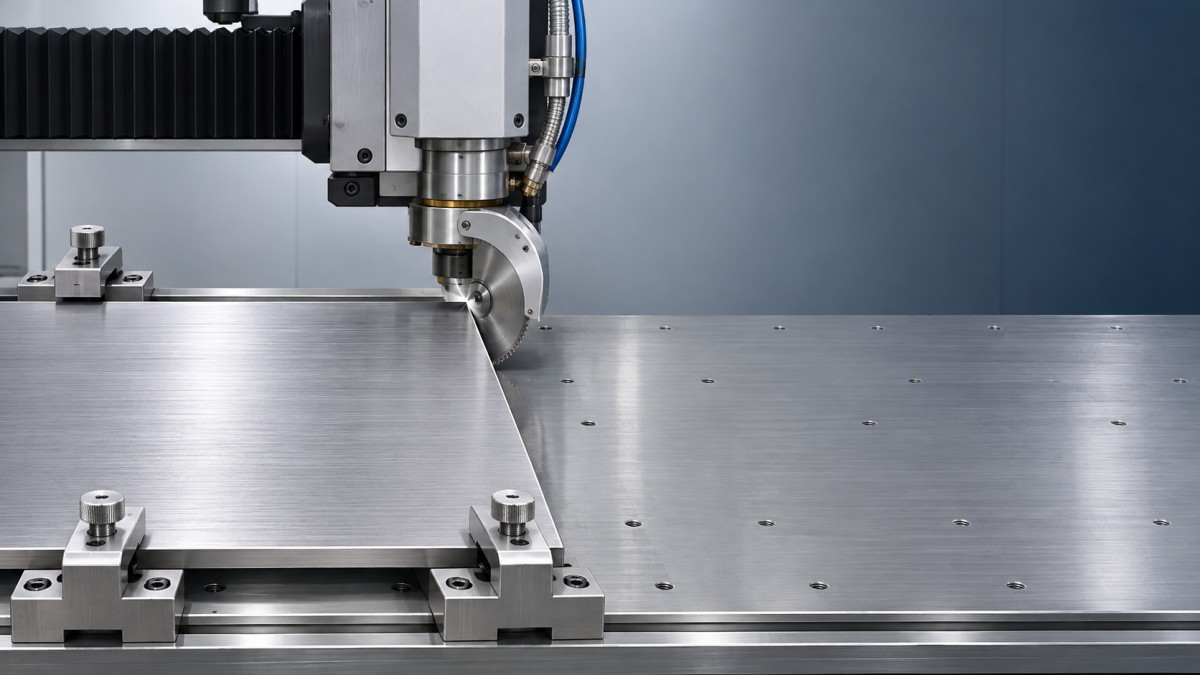
Sac kesim istasyonuna getirilmeden önce gevşek talaşları temizleyin ve tezgâhı, destekleri, kelepçeleri ve kaldırma ekipmanlarını kontrol edin. Talaşların biriktiği kanallara ve fikstür deliklerine özellikle dikkat edin. Temiz, değiştirilebilir, metal olmayan bir bariyer veya özel bir destek; kullanılan kesim yöntemine uygun olması ve yangın tehlikesi oluşturmaması koşuluyla kirlenmiş yüzeylerle doğrudan teması azaltabilir.
Aynı makine karbon çeliği ve korozyona dayanıklı alaşımların işlenmesinde kullanılıyorsa, hızlıca süpürmekten çok iş değiştirme prosedürü önemlidir. Temas noktalarını temizleyin, çalışma alanındaki kalıntıları giderin ve emiş sisteminin tozu yeniden sacın üzerine taşıyıp taşımadığını kontrol edin. Özel kelepçeleri ve takımları tanımlayıp sıradan çelik işleme ekipmanlarından ayrı bir yerde saklayın.
Uygun olduğu durumlarda koruyucu filmi yerinde bırakın; ancak film tedarikçisinin sınırlarını ve kesim sürecini kontrol edin. Isı, filmi yakabilir veya kesim çevresinde yapışkan kalıntısı bırakabilir. Gerektiğinde filmi yalnızca ilgili bölgede çıkarın ya da kesin; film ile yüzey arasında talaş sıkışmasını önleyin.
Sonraki işlemi göz önünde bulundurarak takım ve kesim yöntemi seçin
Özel bıçaklar, makaslar, çapak alma takımları ve fırçalar çapraz bulaşmayı önlemeye yardımcı olur. Paslanmaz çelik tel fırça, ilgili malzeme grubu için ayrılmalı ve önce karbon çeliğinde kesinlikle kullanılmamalıdır. Aşındırıcıları alaşıma ve uygulamaya göre seçin; kesme ömrü hâlâ var diye bir diski yeniden kullanmaktan kaçının.
Kesim sürecine göre kontrol edilmesi gerekenler değişir:
- Makasla kesme: Bıçak durumunu ve bıçak boşluğunu sac kalınlığına ve makine talimatlarına göre kontrol edin. Körelmiş veya kirlenmiş takımlar yüzeyi işaretleyebilir ve ek işlem gerektiren çapaklar oluşturabilir.
- Testereyle ve mekanik kesim: Malzeme kalitesine uygun bir bıçak ve kesme sıvısı kullanın. Talaş birikmesini ve aşırı ısınmayı takip edin; her ikisi de yüzey kalitesini bozabilir veya kalıntıların giderilmesini zorlaştırabilir.
- Lazer veya plazma kesim: Isıdan etkilenen kenarı, cürufu ve yeniden katılaşmış malzemeyi sonraki aşamaların gerekliliklerine göre değerlendirin. Yardımcı gaz seçimi, ayar ve sonraki kenar hazırlığı alaşıma ve yapılacak işleme bağlıdır.
- Aşındırıcılı su jeti kesimi: Suyun ve aşındırıcının uygunluğunu, ayrıca aşındırıcı parçacıkların kenara veya yüzeye gömülme riskini kontrol edin. Kaynak veya kaplama yapılacak parçaların kenarlarının ek olarak temizlenmesi gerekebilir.
Hiçbir yöntem kendiliğinden kirlenme riskinden tamamen arınmış değildir. Görünüşte düzgün bir lazer kesim, kaynak öncesinde yine de kenar hazırlığı gerektirebilir. Mekanik olarak kesilmiş bir kenar ise durumu iş şartnamesini karşılıyorsa kabul edilebilir. Hassas işler için tam parti kesilmeden önce gerekli kenar durumunu netleştirin.
Sıvıları, taşımayı ve havadaki kalıntıları kontrol edin
Kesme sıvıları alaşımla uyumlu olmalı ve onaylanmış temizlik yöntemiyle giderilebilmelidir. Özellikle yüksek sıcaklıkta kullanım, kaynak veya korozyon performansı söz konusu olduğunda, ürün bilgilerinde iş kapsamında kısıtlanan bileşenler olup olmadığını kontrol edin. Bir malzemede iyi sonuç veren bir sıvı, başka bir malzemede istenmeyen kalıntı bırakabilir.
Sıvının yanı sıra sıvı sisteminin bakımını da yapın. Kirli tanklar ve ortak hatlar, önceki işlerden kalan talaşları veya kalıntıları taşıyabilir. Emin değilseniz, üretim malzemesini işlemeden önce temizlik yöntemini temsili bir numune parçada deneyin ve sonucu kontrol edin.
Kesilmiş parçaları temiz eldivenler ve koruyucu kaldırma ekipmanlarıyla taşıyın. İşlenmiş yüzeyleri tezgâh üzerinde sürüklemeyin ve sacları aralarında gevşek talaşlar varken üst üste koymayın. Parçaların istiflenmesi gerekiyorsa yüzey kalitesi ve depolama koşullarıyla uyumlu temiz ayırıcılar kullanın. İş kapsamında yasaklanan kalem veya yapıştırıcıları kullanmadan izlenebilir tanımlama sağlayın.
Aynı ayırma ilkesi metal tozlarının da işlendiği tesislerde geçerlidir. Katmanlı imalat ve yüzey işlemlerinde kullanılan molibden, tungsten veya nikel alaşımı tozları gibi malzemeler için ayrı taşıma kontrolleri gerekir. Örneğin Ultra Yüksek Sıcaklık Uygulamaları için Refrakter Metal Tozları, lazer kaplama ve termal püskürtme gibi süreçlerde kullanılan malzemeleri ele alır; toz kalıntılarının sac kesim veya kaynak hazırlık alanlarına taşınmasına izin verilmemelidir.
Parçayı teslim etmeden önce temizleyin ve kontrol edin
Gevşek talaşları yüzey üzerinde sürüklemeden temizleyin. Ardından onaylanmış bir temizleyici ve tüy bırakmayan temiz bezler kullanın; bezler kirlendikçe değiştirin. Durulama gerekiyorsa iş için belirtilen kalitede su kullanın ve su lekelerini veya birikintileri önlemek için parçayı kurutun. Solvent seçimi, havalandırma ve bertaraf işlemleri ürünün güvenlik talimatlarına ve tesis prosedürlerine uygun olmalıdır.
Her iki yüzeyi, kelepçe konumlarını ve kesilmiş kenarı uygun aydınlatma altında kontrol edin. Çizik, lekelenme, çapak, gömülmüş parçacık ve film ya da yapışkan kalıntısı olup olmadığına bakın. Korozyona dayanıklı kritik parçalarda serbest demir yalnızca görsel incelemeyle tespit edilemeyebilir. İmalat şartnamesinde, kabul kriterleri ve sonrasında uygulanacak temizlik önceden tanımlanmak kaydıyla, serbest demir testi gibi uygun bir test istenebilir.
Pasivasyonun kirlenmiş veya hasar görmüş her yüzeyi onaracağını varsaymayın. Gömülmüş malzeme, ısı renklenmesi veya kabul edilemez kesim kenarı, belirtilen kimyasal işlemden önce alaşım için onaylanmış bir yöntemle giderilmelidir. Kimyasal temizlik ve pasivasyon da uygun kontroller gerektirir ve ilgili prosedüre göre yapılmalıdır.
İşe başlamadan önce yüzey gerekliliklerini belirleyin
Gerekli kontrol düzeyi, kesim sonrasında yapılacaklara bağlıdır. Görünür bir mimari yüzeyde kullanılacak sacın gereklilikleri, kaynak bekleyen bir titanyum bileşenin veya aşındırıcı ortamda kullanılacak bir nikel alaşımı parçanınkinden farklıdır. Üretimden önce kaliteyi, kalınlığı, koruyucu filmi, izin verilen işaretleme yöntemlerini, kenar durumunu, temizlik prosedürünü ve inceleme gerekliliklerini doğrulayın.
Shandong Titanium Nickel Special Steel Co., Ltd.; nikel bazlı, titanyum ve korozyona dayanıklı malzemeler dâhil çeşitli özel alaşımlarla çalışır. İmalat için sac belirlerken, malzeme kalitesinin yanı sıra amaçlanan kesim yöntemini ve sonraki kullanım koşullarını da paylaşmak, ilk sac tezgâha ulaşmadan önce netleştirilmesi gereken konuların belirlenmesine yardımcı olur.
