


Haberler
- ▶ Inconel 625 üreticileri dökümler arasındaki bileşimi nasıl kontrol eder
- ▶ Bir Inconel 625 üreticisini ekşi servis için uygun kılan nedir
- ▶ Alaşım çubuk stok boyutunun işlemede malzeme verimini nasıl etkilediği
- ▶ Kritik alaşım çubuk için hangi ultrasonik muayene standardı geçerlidir?
- ▶ Alaşım çubuk sıcak dövme sırasında neden çatlaklar geliştirebilir
Mesaj
Inconel 625 üreticileri dökümler arasındaki bileşimi nasıl kontrol eder
Inconel 625 ergitmeleri arasındaki bileşim kontrolü, ergitmeden önce başlar ve izlenebilir bir kimyasal kayıtla ergitme serbest bırakılana kadar devam eder. Amaç yalnızca kabul edilebilir bir nihai analiz elde etmek değildir. Her ergitme, korozyon direncini, kaynaklanabilirliği, dayanımı ve klorür içeren veya indirgen ortamlardaki lokal saldırıya karşı direnci destekleyen nikel-krom-molibden-niyobyum dengesini korurken geçerli bileşim sınırları içinde kalmalıdır.
Küçük farklılıklar bir spesifikasyon kapsamında kabul edilebilir olsa da malzemenin zorlu kaynaklı imalatlar, deniz suyu ekipmanları, kimyasal proses bileşenleri veya toz bazlı üretim için kullanılması amaçlandığında yine de önem taşıyabilir. Bu nedenle güvenilir bir Inconel 625 Üreticisi, hem ölçülen element değerlerini hem de bu değerlerin sapmasına neden olabilecek proses koşullarını kontrol eder.
Kontrollü şarj malzemeleriyle başlayın
Gelen şarj belirsizse, bir ergitmenin kimyası güvenilir şekilde düzeltilemez. Birincil nikel birimleri, krom içeren ilaveler, molibden kaynakları, niyobyum içeren ilaveler ve geri dönüş malzemesi açık tanımlama ve belgelenmiş kimya gerektirir. Geri dönüş malzemesi özellikle hassastır: nikel alaşımı olarak etiketlenen hurda, farklı bir kaliteden malzeme, kaynak sarf malzemesi kalıntıları, kaplamalar, yağ veya gömülü yabancı metal içerebilir.
Hurda akışlarının ayrılması önemlidir; çünkü çeşitli alaşım aileleri görsel olarak benzer görünürken önemli ölçüde farklı demir, kobalt, bakır, titanyum, alüminyum, kükürt veya diğer kalıntı element seviyeleri taşır. Karışık bir geri dönüş şarjı, ilk analizde hedef kimyaya yakın görünen ancak düzeltici ilaveler için sınırlı alan bırakan bir ergitme oluşturabilir. Kısıtlı bir kalıntı seviyesi yükseldiğinde, seyreltme tek pratik düzeltme olabilir; bu da verimi, maliyeti ve ergitme planlamasını değiştirir.
Hammadde sertifikaları bir başlangıç noktası oluşturur, ancak kabul kontrolü fiziksel kimliği de ele almalıdır. Kap işaretlemeleri, parti sınırları, depolama ayrımı ve temiz elleçleme, başka türlü sertifikalı bir ilavenin şarj edilmeden önce yanlış stokla karışma olasılığını azaltır.
Yalnızca son pota numunesini değil, ergitme yolunu da kontrol edin
Inconel 625, gerekli ürün formu ve temizlik seviyesine göre seçilen kontrollü ergitme ve rafinasyon rotalarıyla yaygın olarak üretilir. Ergitme sırasında kayıplar, alım, uçuculaşma, cüruf-metal reaksiyonları ve ilave sırası nihai dengeyi etkiler. Oksidasyon maruziyetinin bulunduğu durumlarda krom ve reaktif elementler özel dikkat gerektirir. Karbon, kükürt, oksijen ve azot da proses açısından hassastır; çünkü kontaminasyon şarj koşulu, fırın atmosferi, refrakterler, cüruf uygulaması veya yetersiz deoksidasyon yoluyla girebilir.
İlavelerin sırası bilinçli olarak belirlenir. Yüksek değerli alaşım elementleri, ergitmenin başında mutlaka tek seferde eklenmez. Geri kazanımları ve dağılımları banyo sıcaklığına, karıştırmaya, oksijen potansiyeline ve çözünme için mevcut süreye bağlıdır. Geç ayarlama bileşim doğruluğunu iyileştirebilir, ancak numunenin tüm banyoyu temsil etmesi için yeterli karıştırma süresine yine de izin vermelidir. Bir ilave noktasına yakın alınan hızlı bir numune, nihai ergitmeyi temsil etmeyen bir değer gösterebilir.
Rafinasyon aynı zamanda istenmeyen türlerin uzaklaştırılması ile amaçlanan alaşım içeriğinin korunması arasında bir dengedir. Safsızlıkları düşürmeye yönelik agresif işlem, oksidasyon kayıplarını değiştirebilir veya aşırı cüruf etkileşimi yaratabilir. Bu nedenle doğru proses aralığı, tek bir izole element yerine belirtilen kimya, fırın kapasitesi ve gerekli ürün rotası temelinde belirlenir.
Analizi bir kontrol döngüsü olarak kullanın
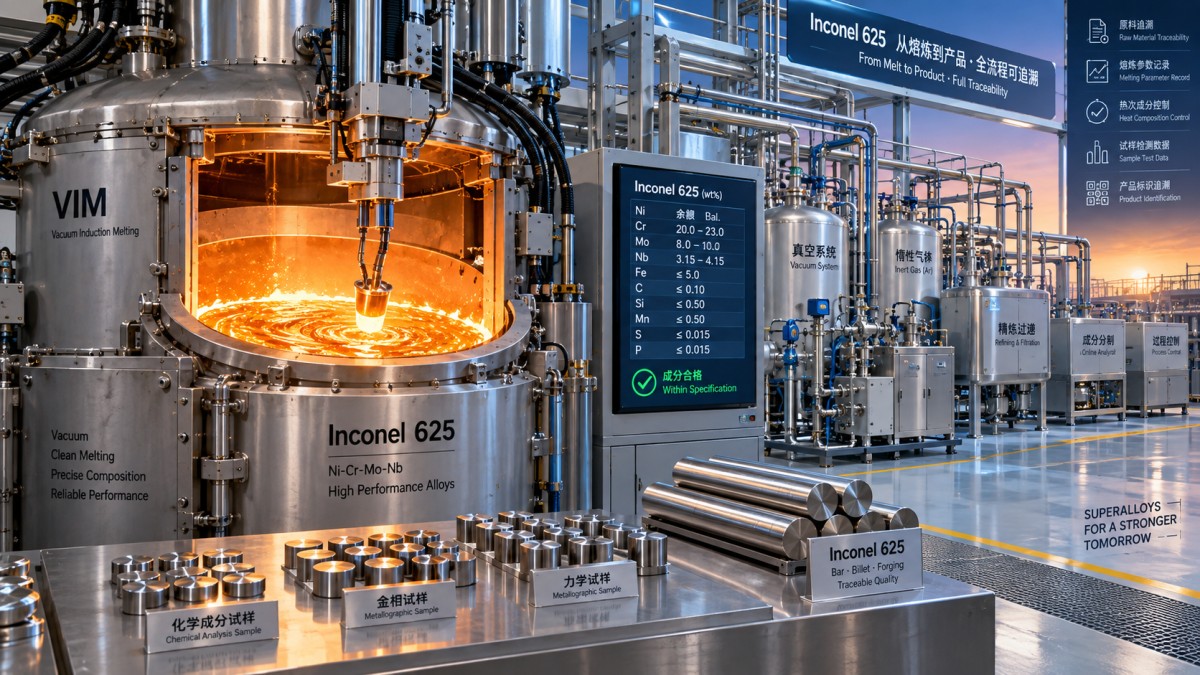
Gerçek zamanlı kimyasal analiz, ergitmeyi bir tahminden kontrollü bir ayarlama sürecine dönüştürür. Numuneler tanımlanmış aşamalarda alınır, yüzey kontaminasyonunu önleyecek şekilde hazırlanır ve elemente ve gerekli doğruluğa uygun yöntemlerle analiz edilir. Optik emisyon teknikleri hızlı ergitme kontrolü için yaygın olarak kullanılırken, daha düşük tespit limitleri veya bağımsız doğrulama gerektiren elementler için başka analitik yöntemlere ihtiyaç duyulabilir.
Sağlam bir kontrol planı, proses numunesi ile serbest bırakma numunesini birbirinden ayırır. Proses numunesi, ayarlama kararlarını destekler. Serbest bırakma numunesi ise nihai ayarlama ve yeterli homojenleştirme sonrasındaki ergitme kimyasını belgeler. Bunları birbirinin yerine kullanılabilir kabul etmek, özellikle geç yapılan bir ilave tamamen karışmadığında veya numune hazırlama aşamalar arasında farklılık gösterdiğinde yaygın bir karışıklık kaynağıdır.
Eğilim incelemesi, tek tek sonuçlar kadar faydalıdır. Birden fazla ergitme tekrar tekrar aynı düzeltmeyi gerektiriyorsa sorun şarj varsayımlarında, gerçek geri kazanımda, kalibrasyonda, fırın uygulamasında veya bir ilave malzemesinin belirtilen kimyasında olabilir. Eğilimi araştırmadan aynı elementi sürekli ayarlamak, etkin kontrolü göstermek yerine zayıflayan bir prosesi gizleyebilir.
Bağlam gerektiren element ilişkileri
Krom ve molibden çoğunlukla öncelikle korozyon direnci açısından değerlendirilir, ancak değerleri tüm bileşimle birlikte yorumlanmalıdır. Niyobyum dayanım ve mikroyapısal davranışa katkıda bulunurken, demir, karbon, silikon, manganez, fosfor, kükürt ve kalıntı elementler ikincil hedefler olsalar bile işleme ve hizmet performansını etkileyebilir. Minimum molibden değerinin karşılanması, başka bir yerde kaymış kimyasal dengeyi telafi etmez.
Kaynaklı ekipmanlarda kimya kontrolü, gerçek birleştirme rotasıyla ilişkilendirilmelidir. Ana metal analizi tek başına kaynak metalinin, seyreltme bölgelerinin veya onarım alanlarının bileşimini açıklamaz. Bir bileşen uygun ana malzeme içerebilir; ancak dolgu metalinin kimliği ve kaynak prosedürü kontrolleri için yine de ayrı doğrulama gerekebilir. Bu ayrım, korozyon performansının sürekli ve homojen bir alaşım yüzeyine bağlı olduğu durumlarda özellikle önemlidir.
Ergitmeden ergitmeye tekrarlanabilirlik, spesifikasyon uygunluğundan farklıdır
İki ergitme de aynı belirtilen sınırları karşılayabilir, ancak izin verilen aralık içinde farklı konumlarda yer aldıkları için şekillendirme, kaynak, işleme veya korozyon maruziyeti sırasında farklı davranabilir. Bu, otomatik olarak uygunsuzluk anlamına gelmez. Ancak bir ürünün zorlu bir sonraki proses rotası olduğunda iç hedef aralıkların değerli olduğu anlamına gelir.
Örneğin, kapsamlı kaynak ve şiddetli klorür maruziyeti içeren bir imalat, temel korozyonla ilişkili elementlere yönelik istikrarlı bir yaklaşımdan ve düşük safsızlık kontrolünden fayda görür. Toza atomizasyon için amaçlanan bir ergitme, temizlik, parçacık üretim koşulları ve ergitme sonrası parti ayrımına ek dikkat gerektirir. Kimya sertifikası gerekli olmaya devam eder, ancak dönüşüm prosesine özgü kontrollerin yerine geçmez.
Toz uygulamalarında başlangıç ergitme kimyası toz partisiyle bağlantılı kalmalıdır; çünkü parçacık boyutu dağılımı ve akış davranışı alaşım kimliğini kanıtlamaz. Katmanlı imalat, korozyona dayanıklı kaplama veya yüksek sıcaklık bileşenlerinin onarımı gibi uygulamalarda,Nikel Bazlı Süperalaşım Tozları yalnızca kalite adıyla değil; toz sertifikası, parti izlenebilirliği ve onaylanmış işleme parametreleriyle değerlendirilmelidir.
Kayıtlar, ergitmeyi varsayımlara yer bırakmadan yeniden oluşturmalıdır
Kullanışlı bir ergitme kaydı; hammadde partilerini, şarj ağırlıklarını, fırın veya kap kimliğini, ergitme ve rafinasyon aşamalarını, numune tanımlayıcılarını, analiz sonuçlarını, ilaveleri, yeniden test sonuçlarını ve nihai kararı birbirine bağlar. Kayıt, bildirilen kimyanın nihai temsili numuneden gelip gelmediğini ve ilk analizden sonra herhangi bir düzeltme yapılıp yapılmadığını göstermelidir.
İzlenebilirlik yeniden ergitme, döküm, dövme, haddeleme, tavlama, kesme ve sevkiyat boyunca devam etmelidir. Ergitmeler birden fazla ürün partisine ayrıldığında, her parti ergitme referansını korumalıdır. Farklı ergitmeler bitmiş bir montajda birleştirildiğinde, malzeme tanımlaması bağlantı seviyesinde görünür veya belgelenmiş kalmalıdır. İşleme sonrasında fiziksel malzeme bu numaraya geri bağlanamıyorsa, ergitme numarasını belirten bir sertifikanın değeri sınırlıdır.
Bileşim incelemelerinin yaygın olarak yanlış yorumlandığı yerler
Tek bir sertifika değeri, bir montajdaki tüm malzemenin eşdeğer olduğunun kanıtı olarak okunmamalıdır. Ürün formu önemlidir. Plaka, çubuk, şerit, kaynak kaplaması, toz ve bitmiş işlenmiş parçalar farklı dönüşüm geçmişlerine ve olası değişim kaynaklarına sahiptir. Analiz ayrıca geçerli malzeme spesifikasyonu ve koşuluyla eşleşmelidir; sonuçların ilgisiz bir ürün formu gerekliliğine göre karşılaştırılması yanlış red veya yanlış kabul oluşturabilir.
Bir diğer zayıf uygulama, kalıntıları ve arayer elementlerini göz ardı ederken yalnızca ana alaşım elementlerine odaklanmaktır. Bir ergitme nikel, krom, molibden ve niyobyum bakımından olumlu görünebilir; ancak düşük seviyeli kirleticiler amaçlanan hizmet veya işleme rotasıyla tutarsız olduğunda inceleme gerektirebilir. Tersine, onaylı aralık içinde kaldığında ve ergitmenin geri kalan geçmişi istikrarlı olduğunda, iç hedefe yakın bir değer otomatik olarak sorun değildir.
Bu nedenle ergitmeler arasındaki bileşim kontrolü disiplinli bir zincirdir: bilinen girdiler, tekrarlanabilir ergitme uygulaması, temsili analiz, gerekçelendirilmiş düzeltmeler ve şarjdan teslim edilen malzemeye bağlantıyı koruyan kayıtlar. Bu zincir sağlam olduğunda, kimyasal tutarlılık nihai bir sertifikaya dayalı varsayım yerine üretim sisteminin doğrulanabilir bir özelliği hâline gelir.
