


Haberler
- ▶ Alaşım çubuk stok boyutunun işlemede malzeme verimini nasıl etkilediği
- ▶ Kritik alaşım çubuk için hangi ultrasonik muayene standardı geçerlidir?
- ▶ Alaşım çubuk sıcak dövme sırasında neden çatlaklar geliştirebilir
- ▶ Basınçlı ekipman için alaşım çubuğu satın almadan önce nelere dikkat edilmeli
- ▶ Alaşım çubuk tane yapısı yorulma direncini nasıl etkiler
Mesaj
Alaşım çubuk stok boyutunun işlemede malzeme verimini nasıl etkilediği
Bir işleme teklifi, malzeme dengesi incelenene kadar rekabetçi görünebilir. Bir parça küçük olabilir; ancak aşırı büyük bir başlangıç çubuğu, büyük bir halka biçimli talaş yığını bırakabilir, kesme süresini artırabilir ve yüksek değerli alaşımın bitmiş bileşene hiç ulaşmayan miktarını yükseltebilir. Ters seçim de sorun yaratabilir: bitmiş parça zarfına çok yakın seçilen bir çubuk, tufalı, dekarbürize yüzeyi, ovalliği veya taşıma hasarını gidermek için yeterli işleme payı sağlamayabilir.
Pratik yanıt şudur: Alaşım Çubuğu boyutu, birbirine bağlı üç faktör yoluyla verimi etkiler: bitmiş parça hacminin başlangıç stok hacmine oranı, prosesin gerektirdiği malzeme payı ve çubuk uçları, testere kesimleri ve kalan uzunluklardan kaynaklanan kayıplar. En iyi boyut, yalnızca mevcut en küçük çap değildir. Güvenilir işleme, bağlama, muayene ve malzeme izlenebilirliğini desteklemeye devam eden en küçük uygun çap ve uzunluktur.
İşleme başlamadan önce verimin kaybolduğu noktalar
Malzeme verimi genellikle satın alınan malzemenin bitmiş parçaya dönüşen yüzdesi olarak değerlendirilir. Tornalama işleminde ana kayıp, stok çapı ile en büyük bitmiş dış çap arasındaki farktır. Yuvarlak çubuk hacmi çapın karesiyle arttığından, başlangıç çapındaki mütevazı bir artış, uzaklaştırılan malzemede orantısız bir artış yaratabilir.
Örneğin, nispeten küçük bir bitmiş dış çapa sahip silindirik bir bileşen, kolayca bulunabilen malzeme bu olduğu için çok daha büyük standart bir çubuktan işlenebilir. Fazla stok yalnızca talaşa dönüşmez. Aynı zamanda ek kaba işleme pasoları gerektirir, kesici uç tüketir, makine saatlerini artırır ve iş pekleşen veya artık gerilme barındıran malzemelerde distorsiyon riskini artırabilir. Nikel bazlı, kobalt bazlı, titanyum ve korozyona dayanıklı alaşımlar, hem hammadde değerleri hem de işleme zorlukları sıradan karbon çeliğine göre daha yüksek olduğundan bu etkiyi ticari açıdan daha önemli hâle getirir.
Uzunluk da aynı derecede önemlidir, ancak gözden kaçırılması daha kolaydır. Uzun bir çubuk daha düşük birim fiyata sahip olabilir; ancak kötü kesim planlaması, başka bir siparişe tahsis edilemeyen kısa kalıntılar oluşturabilir. Her kesim testere kesim payı tüketir ve alın tornalama işlemleri her taslağın iki ucundan malzeme kaldırır. Sipariş miktarları sınırlı olduğunda, bu sabit kayıplar satın alınan uzunluğun anlamlı bir bölümünü oluşturabilir.
Çap seçimi: işleme payını talaş hacmiyle dengelemek
Değerlendirme, yalnızca nominal çapla değil, parçanın maksimum işlenmiş çapıyla başlamalıdır. Gerçek başlangıç zarfını tanımlayan her türlü flanşı, omuzu, kesintili özelliği veya salgı koşulunu belirleyin. Ardından, teslim edilen yüzeyi gidermek ve kararlı bir referans çapı oluşturmak için gereken payı belirleyin.
İşleme payı, çubuğun teslim durumuna bağlıdır. Sıcak işlenmiş malzeme, soğuk bitirilmiş veya hassas taşlanmış malzemeye göre daha fazla temizleme gerektirebilir. Çap toleransı, doğrusallık, yüzey durumu ve amaçlanan işleme rotası sonucu değiştirir. Kaba tornalanıp finiş tornalanacak bir parça, diş açma veya frezeleme öncesinde yalnızca hafif finiş gerektiren bir parçadan farklı bir başlangıç durumunu tolere edebilir.
Yararlı bir ticari yaklaşım, aday çapları yalnızca kilogram fiyatını karşılaştırmak yerine bitmiş parça başına net kullanılabilir kütle üzerinden karşılaştırmaktır. Hesaplama, beklenen işleme payını, gerçek çubuk tolerans aralığını ve bitmiş geometrisini içermelidir. Ayrıca geri kazanılabilir hurdaları geri kazanılamayan kayıplardan ayırmalıdır. Tornalama talaşları belirli bir geri dönüşüm değerini koruyabilir, ancak bu değer nadiren sertifikalı ve izlenebilir çubuk stokuna eşdeğerdir.
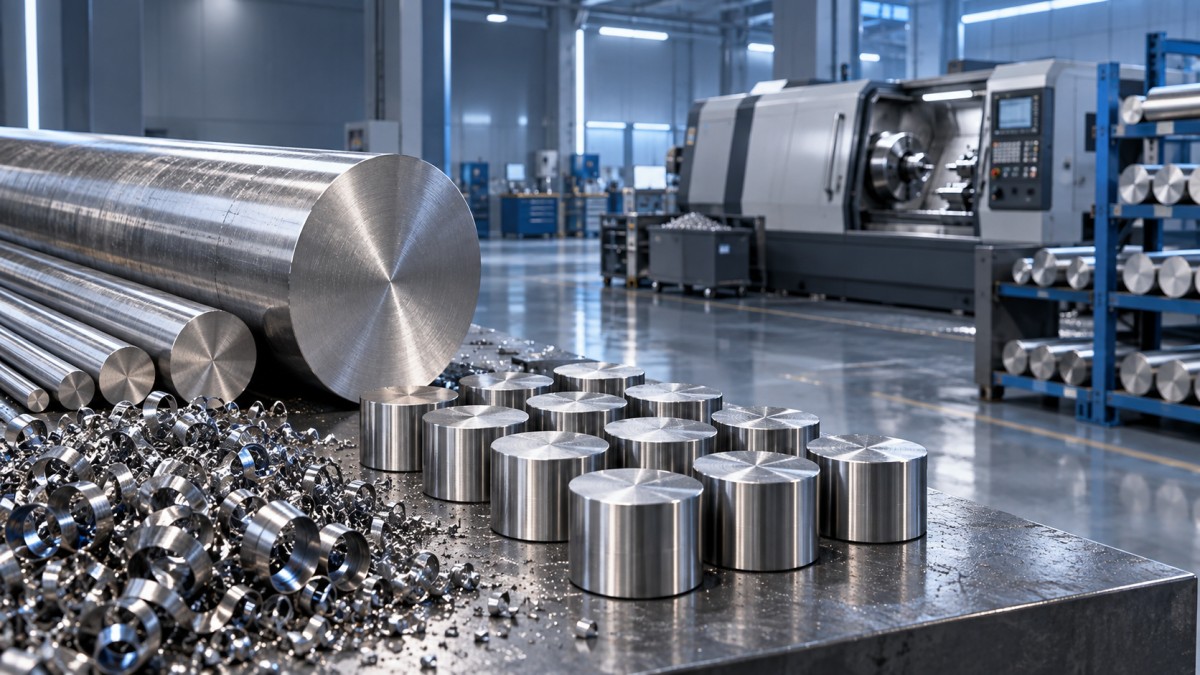
Uzunluk planlaması teklifi beklenenden daha fazla değiştirebilir
Bir atölye çubuğu standart haddehane boylarında teslim alabilir ve ardından taslaklara kesebilir. Bu nedenle ideal satın alma uzunluğu; taslak uzunluğu, testere kesim payı, alın işleme payı, bağlama payı ve her çubuktan elde edilebilecek parça sayısıyla bağlantılıdır. Çubuk başına tek parça farkı, özellikle sipariş pahalı alaşımlar veya nispeten kısa bileşenler içerdiğinde, kullanım oranını önemli ölçüde değiştirebilir.
Bir malzeme planını onaylamadan önce, basit bir satın alınan uzunluk-parça uzunluğu oranı kullanmak yerine kesim düzenini haritalayın. Şunları dahil edin:
- alın işleme stoku ve gerekli mandren veya pens tutuşu dâhil taslak uzunluğu;
- her ayırma kesimi için testere kesim payı;
- çubuğun başlangıcındaki ve sonundaki kullanılamaz kesim payı;
- kimlik işaretleri, yüzey kusurları veya uç hasarının giderilmesi gereken yerlerde kaybedilen uzunluk;
- atölyenin gerçekçi biçimde yeniden kullanabileceği minimum kalıntı uzunluğu.
Daha uzun çubuklar uç kaybı oranını azaltma eğilimindedir, ancak taşıma ve doğrusallık sorunları yaratabilir. Ayrıca sınırlı çubuk besleme kapasitesine sahip makineler için pratik olmayabilirler. Kısa kesilmiş taslaklar taşıma karmaşıklığını azaltır ve işleme merkezlerine uygun olabilir; ancak artan testere kesimi sayısı ve bireysel kurulumlar malzeme avantajının bir kısmını dengeleyebilir. Doğru seçim yalnızca malzeme satın alma siparişine değil, üretim rotasına bağlıdır.
Toleranslar yalnızca bir kalite gerekliliği değil, verim değişkenidir
Nominal çap tüm hikâyeyi anlatmaz. Geniş bir pozitif tolerans, makinistin nominal hesabın öngördüğünden daha fazla malzeme kaldırmasına neden olabilir. Tersine, toleransının alt tarafına yakın seyreden bir çubuk, orijinal stok yüzeyiyle eşmerkezli olması gereken özelliklerde yetersiz temizleme payı bırakabilir. Doğrusallık ve yuvarlaklık da aynı nedenle önemlidir: hafifçe eğilmiş veya yuvarlaklıktan sapmış bir çubuk, tutarlı bir işleme referansı oluşturulmadan önce ek stok kaldırılmasını gerektirebilir.
Bir tedarikçi teklifini değerlendirirken, nominal boyutla birlikte gerçek teslim durumunu ve boyutsal toleransı isteyin. Geniş toleranslara sahip daha düşük fiyatlı bir çubuk, kaba işleme ihtiyacını azaltan daha kontrollü bir boyuta kıyasla daha elverişsiz bir toplam maliyet yaratabilir. Bu durum özellikle parçaların ince duvarlara, dar finiş paylarına veya zorlu eşmerkezlilik gereksinimlerine sahip olduğu yerlerde önemlidir.
Nihai şekle yakın stok ile garantili düşük maliyeti karıştırmayın
Nihai şekle yakın çubuk boyutları verimi artırabilir, ancak yalnızca boyut sürekli olarak mevcutsa ve proses yeni riskler yaratmadan bunu kullanabiliyorsa. Standart dışı bir çap daha uzun teslim süresi, daha yüksek satın alma minimumu veya özel bir üretim partisi gerektirebilir. Parça talebi düzensizse, kalan miktar atıl envantere dönüşebilir. Değerlendirici toplam kullanılabilir malzemeyi, envanter riskini, teslim süresi riskini ve işleme tasarruflarını birlikte karşılaştırmalıdır.
Malzeme davranışı, her ek milimetrenin değerini etkiler
Tüm alaşımlar fazla işleme payına aynı şekilde tepki vermez. Yüksek iş pekleşme eğilimine sahip malzemeler, planlı kaba işleme stratejileri ve kararlı kesme teması gerektirebilir. Fazla stok; iş pekleşmiş yüzeyler, takım sapması, ısı birikimi ve karmaşık özelliklerin çevresindeki kesintili kesimler için daha fazla fırsat anlamına gelebilir. Titanyum ve belirli nikel alaşımları da yüzey hasarını veya hızlı takım bozulmasını önlemek için kesme parametrelerinin dikkatli şekilde kontrol edilmesini gerektirebilir.
Bu nedenle, basit bir ağırlık hesabında kabul edilebilir görünen bir çap, atölye **inde yine de cazip olmayabilir. Bir parçada derin boşluklar, ince kesitler, uzun desteksiz uzunluklar veya zorlu yüzey bütünlüğü gereksinimleri olduğunda, maliyet hesaplama uzmanları işleme personelinden görüş talep etmelidir. Hedef, maksimum teorik malzeme verimi değil; ulaşılabilir çevrim süresinde öngörülebilir verimdir.
Stok formu da geometriyle uyumlu olmalıdır. Yuvarlak çubuk; tornalanmış bileşenler, miller, bağlantı elemanları ve dönel parçalar için uygundur. Ancak ince, düz ve hassas bir özellik olarak başlayan bir bileşen, yuvarlak stoktan kesildiğinde önemli miktarda malzeme israf edebilir. Bu durumda sac veya şerit daha rasyonel bir başlangıç formu sağlayabilir. Şekillendirilmiş elektronik bileşenler, sensörler, transformatörler veya kararlı düz kesitler içeren uygulamalar için Hassas Alaşımlı Çelik Şeritler, 0.1 mm ile 3 mm arasındaki kalınlıklarda mevcuttur ve tasarım gerçekten şerit işlemeye uygunsa gereksiz malzeme kaldırmayı azaltabilir.
Malzemeyi serbest bırakmadan önce pratik inceleme sırası
Onaylanmış çizimle başlayın ve tüm bitmiş çaplar, işleme referansları ve bağlama ihtiyaçları dâhil olmak üzere en büyük hammadde zarfını belirleyin. Ardından, alışkanlığa göre değil tedarik durumuna göre minimum temizleme payını tanımlayın. Mevcudiyet izin verdiğinde en az iki uygulanabilir çubuk çapını inceleyin, sonra her seçenek için beklenen taslak ağırlığını ve kaldırılan hacmi hesaplayın.
Çap seçiminin ardından, fiilen tedarik edilen çubuk uzunluğunu kullanarak bir kesim yerleşimi oluşturun. Kesim payını, başlangıç ve son kesim payını, alın işlemeyi ve yeniden kullanılabilir kalıntıları hesaplayın. Bir kalıntı ancak boyutları, ısı tanımlaması, durumu ve olası gelecekteki talep yeniden kullanımı gerçekçi kıldığında hesaba katılmalıdır. Her artık parçayı kullanılabilir kabul etmek, malzeme planını üretimde olacağından daha iyi gösterebilir.
Son olarak, karşılaştırmaya işleme etkisini ekleyin. Güvenli bağlama sağladığında veya distorsiyon kontrolünü mümkün kıldığında biraz daha büyük bir boyut haklı görülebilir. Bir kaba işleme pasosunu ortadan kaldırdığında veya takım tüketimini azalttığında, daha sıkı toleranslı ve daha küçük bir çubuk daha yüksek satın alma fiyatını haklı çıkarabilir. Bu varsayımların teklife kaydedilmesi, sonraki sapma incelemesini daha anlamlı kılar ve malzeme veriminin yalnızca çubuğun satın alma fiyatına göre değerlendirilmesini önler.
Bu nedenle en güvenilir satın alma kararı, bitmiş parça zarfını, stok durumunu, kesim düzenini ve işleme rotasını tek bir değişkenler kümesi olarak temel alır. Çubuk boyutunu bu şekilde seçmek, iki maliyetli uç noktadan kaçınır: tanıdık olduğu için büyük standart stok satın almak veya parçayı tutarlı biçimde işlemek için yeterli pay olmadan mümkün olan en küçük çapı takip etmek.
