


Haberler
- ▶ Alaşım çubuk sıcak dövme sırasında neden çatlaklar geliştirebilir
- ▶ Basınçlı ekipman için alaşım çubuğu satın almadan önce nelere dikkat edilmeli
- ▶ Alaşım çubuk tane yapısı yorulma direncini nasıl etkiler
- ▶ Alaşım çubuğun klorür ortamında paslanmaz çelikten daha üstün olduğu durumlar
- ▶ Güvenlik açısından kritik alaşım çubuğu için hangi izlenebilirlik kayıtları gereklidir
Mesaj
Alaşım çubuk sıcak dövme sırasında neden çatlaklar geliştirebilir
Sıcak dövme sırasında çatlama, nadiren tek bir hatadan kaynaklanır. Bir alaşım çubuğu kabul edilebilir kimyasal bileşimle gelebilir; ancak sıcaklık geçmişi, iç temizliği, deformasyon programı, kalıp durumu veya soğutma uygulaması yerel gerinimi malzemenin sıcak süneklik sınırının ötesine taşıdığı için yine de çatlayabilir. Bu nedenle görünür çatlak, geç aşamada ortaya çıkan bir belirtidir; anlamlı kontrol noktası genellikle prosesin daha erken bir aşamasındadır.
Ani sonuç yalnızca reddedilen bir dövme parça ile sınırlı değildir. Yüzey çatlakları sonraki haddeleme, işleme, kaynak, basınç testi veya kullanım koşullarındaki maruziyet sırasında ilerleyebilir. Nikel bazlı, demir bazlı, titanyum ve diğer yüksek değerli alaşım sistemlerinde, yüzeysel olarak giderilen bir kusur ayrıca yüzey altı hasarını veya elverişsiz bir proses penceresini de gösterebilir. Dövme parçaların basınç içeren, yüksek sıcaklıklı veya yük taşıyan ekipmanlarda kullanıldığı durumlarda, çatlak değerlendirmesi yalnızca görünüme değil, kusurun kökenine ve kalan kesitin bütünlüğüne dayanmalıdır.
Sıcak süneklik sınırlıdır, sabit değildir
Bir alaşım çubuğu, yalnızca ısıtıldığı için her noktasında dövülebilir hâle gelmez. Her alaşımın, yeterli sünekliğe sahip olduğu ve deformasyon direncinin yönetilebilir olduğu pratik bir sıcak şekillendirme aralığı vardır. Bu aralığın dışında çatlama, farklı nedenlerle daha olası hâle gelir.
Sıcaklık çok düşük olduğunda akma gerilmesi keskin şekilde yükselir. Pres veya çekiç daha yüksek kuvvet uygulamak zorunda kalırken, malzemenin gerinimi karşılama kapasitesi azalır. Bu durum çoğunlukla boyuna yüzey çatlakları, köşe yarılmaları veya çubuğun daha soğuk bir kalıpla temas ettiği bölgelerde çatlaklara neden olur. Düşük sıcaklık çatlaması, özellikle iş parçasının ısı kaybettiği ancak planlanan deformasyonun hâlâ uygulandığı dövme dizisinin sonuna doğru olasıdır.
Aşırı sıcaklıkta risk ortadan kalkmak yerine değişir. Tane sınırları zayıflayabilir, hassas bileşimlerde yerel erime meydana gelebilir ve oksidasyon veya dekarbürizasyon yüzeye zarar verebilir. Bazı nikel bazlı alaşımlar, özellikle tane sınırlarındaki düşük ergime noktalı bileşenlere veya segregasyona uğramış fazlara duyarlıdır. Sınır kohezyonu azaldığında, çubuğun genel sıcaklığı kabul edilebilir görünse bile deformasyon taneler arası çatlakları açabilir.
Bu nedenle kullanılabilir sıcaklık aralığı; belirli kalite, ısıl işlem durumu, çubuk çapı ve şekillendirme yöntemi için tanımlanmalıdır. Genel bir fırın ayar noktası, doğrulanmış kütük çekirdek sıcaklığının ve teyit edilmiş bitirme sıcaklığının yeterli bir alternatifi değildir.
Termal gradyanlar, dövme başlamadan önce gizli gerinim oluşturur
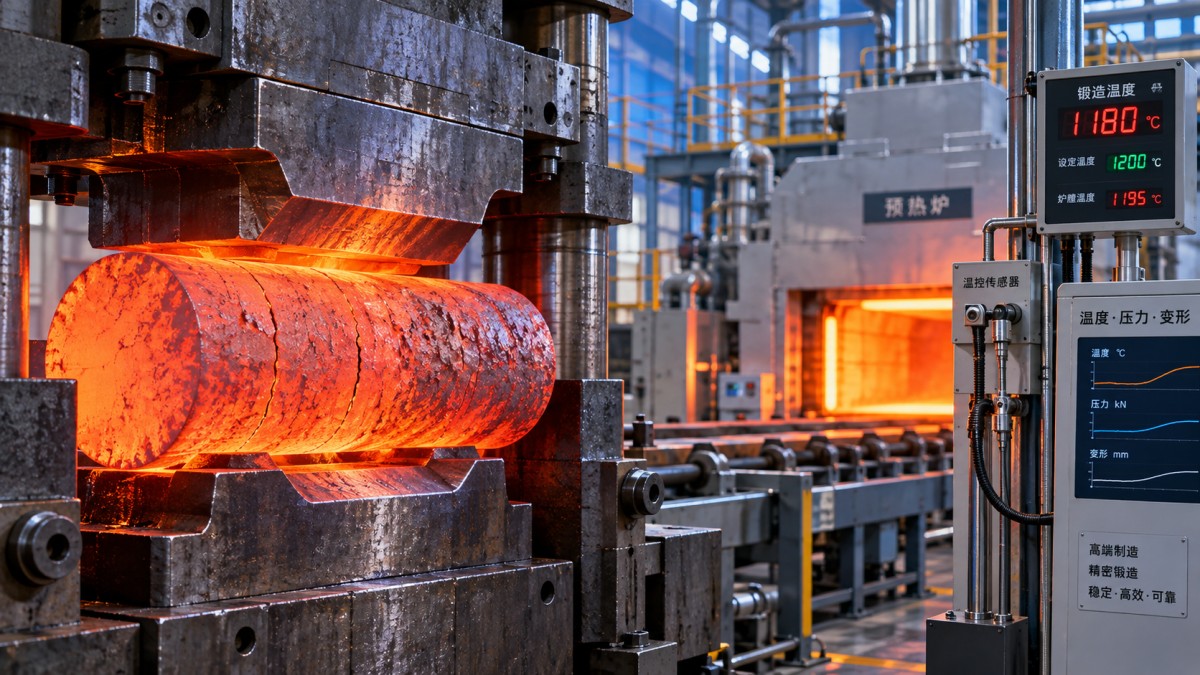
Büyük alaşım çubukları merkezde yavaş ısınırken, yüzey fırın koşullarına hızlı tepki verir. Bekletme süresi yetersizse dış bölge hedeflenen dövme aralığında olabilirken çekirdek fazla soğuk kalabilir. Sıcak yüzey, dirençli çekirdekten daha kolay deforme olur; bu da iç kesme ve yüzey çekme gerilmeleri oluşturur. Kaydedilen fırın sıcaklığı doğru olsa bile, çatlaklar şişirme, delme veya yüksek deformasyonlar sırasında ortaya çıkabilir.
Termal gradyanlar fırından çıkarıldıktan sonra da oluşur. Isıtma ile dövme arasındaki gecikmeler, tekrarlı elleçleme, soğuk takımlar ve düzensiz kalıp teması yerel bölgeleri hızla soğutabilir. Köşeler, omuzlar, ince kesitler ve kalıp çapaklarına bitişik alanlar bu tür sıcaklık kaybının yaygın görüldüğü yerlerdir. Uygulamada sıcaklık kontrolünün tüm güzergâhı kapsaması gerekir: şarj sıcaklığı, ısıtma hızı, bekletme süresi, transfer süresi, kalıp sıcaklığı, pasolar arası yeniden ısıtma ve nihai dövme sıcaklığı.
Kızılötesi ölçüm proses kontrolüne yardımcı olabilir, ancak ölçüm değerleri yüzey emisyon katsayısına, tufal durumuna, görüş açısına ve cihaz kurulumuna bağlıdır. Proses kalifikasyonu sırasında temaslı ölçüm veya oluşturulmuş termal modellerle korelasyonu sağlanmalıdır. Ağır bir çubuğun merkezinin deformasyona hazır olduğunun kanıtı olarak tek bir yüzey ölçümü kabul edilmemelidir.
Malzeme durumu, sağlam bir prosesi kararsız hâle getirebilir
Sıcak dövme çatlakları, çubuğun kendisi zaten bir zafiyet içerdiğinde çoğu zaman operatör uygulamasına atfedilir. Katılaşmadan kaynaklanan segregasyon, metalik olmayan inklüzyonlar, çekintiye bağlı süreksizlikler, aşırı tane boyutu, bantlaşma ve önceki işlemlerden kalan artık gerilmeler çatlak başlangıç noktaları olarak işlev görebilir. Dövme gerinimi altında bu unsurlar gerilmeyi yoğunlaştırır ve görünür kusurlara dönüşebilir.
Kimyasal bileşim, bir sertifikadaki nominal kalite tanımının ötesinde de değerlendirilmelidir. İz elementler, alaşım elementlerinin segregasyonu ve ergitme partileri arasındaki değişkenlik, sıcak şekillendirme davranışını değiştirebilir. Çökelme ile mukavemetlendirilmiş veya karmaşık nikel alaşımlarında, dövme öncesindeki termal durum deformasyon sırasında mevcut fazları etkileyebilir. Uygunsuz tavlanmış, aşırı ısıtılmış veya uygun olmayan önceki bir termal çevrimden sonra depolanmış bir çubuk, kalifiye edilmiş bir rotadan gelen malzeme gibi davranmayabilir.
Bu nedenle giriş kontrolü dokümantasyonu riskle ilişkilendirmelidir. Isı numarası, ergitme rotası, deformasyon geçmişi, boyutlar, önceki ısıl işlem, ultrasonik muayene gereklilikleri ve kesim boyunca izlenebilirlik her dövme şarjıyla bağlantılı kalmalıdır. Bir çatlak deseni geliştiğinde, bu bilgiler malzemeyle ilgili bir sorunu fırın, takım veya deformasyon sorunundan ayırt etmeyi mümkün kılar. Bu bağlantı olmadan, tekrarlanan denemeler malzemeyi tüketirken kök neden çözümsüz kalabilir.
Aşırı deformasyon ve kötü deformasyon dağılımı çatlakları açar
Doğru sıcaklık aralığında dahi, bir dövme işlemi alaşımın gerinim kapasitesini aşabilir. Tek bir darbe veya pres strokunda büyük deformasyonlar, kalıp geometrisine ve sürtünmeye bağlı olarak yüzeyde veya merkezde çekme gerilmelerine neden olabilir. Düzensiz deformasyon, özellikle şişirme sırasında zararlıdır; burada fıçılaşma ve kısıtlanmış malzeme akışı dış çap yakınında çevresel çatlaklar oluşturabilir.
Keskin kalıp radyüsleri, kötü hizalanmış takımlar, aşırı çapak kısıtlaması ve ani kesit geçişleri yerel gerinimi yoğunlaştırır. Bir çubuk düz çekme operasyonlarında sağlam olabilir, ancak yerel çekme gerilimi oluşturan bir geometriye zorlandığında çatlayabilir. Bu nedenle çatlak önleme yalnızca fırın sıcaklığının kontrolüne dayanamaz; kalıp tasarımı ve deformasyon dizisi birlikte değerlendirilmelidir.
Zor alaşımlar için kontrollü yeniden ısıtmayla daha küçük deformasyonlardan oluşan bir sıra, her ısıtma başına maksimum üretim hızına ulaşmaya çalışmaktan daha güvenilir olabilir. Uygun yaklaşım kaliteye ve geometriye bağlıdır, ancak temel ilke tutarlıdır: mümkün olan yerlerde basma gerilmesini koruyun, köşelerde ve omuzlarda gerinimi yoğunlaştırmaktan kaçının ve yerel sıcaklık kalifiye edilmiş bitirme sınırının altına düşmeden deformasyonu durdurun.
Deformasyon hızı ve ekipman durumu önemlidir
Gerinim hızı, bir alaşımın yüksek sıcaklıkta nasıl aktığını değiştirir. Karbon çeliği için kabul edilebilir olan bir deformasyon hızı, daha dar sıcak şekillendirme penceresine sahip yüksek alaşımlı veya nikel bazlı bir çubuk için uygun olmayabilir. Hızlı darbe, yerel adyabatik ısınma ve düzensiz akış oluşturabilirken, yavaş bir işlem yüzeyde aşırı soğumaya izin verebilir. Sonuç, pres hızıyla basit bir geçer-kalır ilişkisi yerine çoğu zaman tutarsız çatlamadır.
Ekipman durumu bu değişkenliği artırabilir. Hizasız kalıplar, düzensiz koç hareketi, aşınmış kılavuz yüzeyler, yetersiz yağlama ve yetersiz kalıp ön ısıtması asimetrik yükleme uygulayabilir. Kusurlar dövülmüş şeklin bir tarafında veya bir çevrimde aynı konumda tekrarlanıyorsa, malzeme spesifikasyonları değiştirilmeden önce ekipman hizalaması ve kalıbın termal dengesi incelenmelidir.
Tufal bir diğer operasyonel faktördür. Yoğun oksit tufalı sürtünmeyi değiştirebilir, deformasyon sırasında yüzeylere zarar verebilir ve erken çatlakları gizleyebilir. Kritik dövme aşamalarından önce aşırı tufalın giderilmesi hem malzeme akışını hem de muayene güvenilirliğini iyileştirir. Ayrıca zararsız yüzeysel izlerin proses kaynaklı çatlaklarla karıştırılması olasılığını azaltır.
Soğutma, sınırdaki bir durumu kesin bir kusura dönüştürebilir
Kalıptan görünür çatlak olmadan çıkan bir dövme parça mutlaka kararlı değildir. Kontrolsüz soğutma, termal gerilme, belirli alaşımlarda elverişsiz dönüşüm ürünleri veya doğrultma ya da işleme sırasında önceden mevcut hasarı ortaya çıkaran artık gerilmeler oluşturabilir. Kalın ve ince bölgeler farklı hızlarda soğur; soğuk yüzeylerle temas yerel su verme etkileri yaratabilir.
Soğutma yöntemi alaşım kalitesine ve gerekli sonraki ısıl işleme uygun olmalıdır. Havada soğutma, fırında soğutma, yalıtımlı soğutma veya doğrudan çözeltiye alma işlemi birbirinin yerine kullanılabilecek seçenekler değildir. Rota, izin verilen transfer aralığı ve yeniden ısıtma veya bekletme gerektiren koşullar dâhil olmak üzere iş takip kartında veya iş talimatında tanımlanmalıdır. Soğutmadan sonra çatlak tespit edildiğinde, kırık incelemesi çatlağın deformasyon sırasında sıcak olarak mı başladığını yoksa daha sonra termal veya artık gerilme altında mı açıldığını belirlemeye yardımcı olabilir.
Çatlak desenini okumak, karantina kararlarını iyileştirir
Çatlak yönelimi ve konumu, metalografik incelemenin yerini tutmasa da yararlı ipuçları sağlar. Boyuna çatlaklar sıklıkla yüzey kusurlarına, çekme sırasında aşırı çekme gerilimine veya zayıf kalıp/çubuk etkileşimine işaret eder. Şişirmeden sonra oluşan çevresel çatlaklar yetersiz sıcaklığı, aşırı deformasyonu veya yüksek sürtünmeyi gösterebilir. Taneler arası çatlama, aşırı ısınma, tane sınırı segregasyonu veya yerel erime konusunda endişe yaratır. İç çatlaklar, dış yüzey aldatıcı biçimde sağlam kalabileceğinden ultrasonik muayene, kesitleme veya makro dağlama değerlendirmesi gerektirebilir.
Reaktör, vana, borulama veya yüksek sıcaklıklı ekipman için korozyona dayanıklı nikel alaşımları işlenirken, belirsiz bir kusuru kabul etmenin maliyeti dövme parçayı hurdaya ayırmanın maliyetini aşabilir. Aynı dikkat, daha sonra levhaya veya imal edilmiş bileşenlere dönüştürülecek malzemeler için de geçerlidir. Örneğin,Hastelloy Alaşım Levha ile ilişkilendirilen korozyon direnci ve kaynaklanabilirlik, kontrollü malzeme durumunun korunmasına bağlıdır; nihai bileşen işleme veya kaynak işleminden geçecek diye dövme kaynaklı süreksizlikler önemsiz kabul edilmemelidir.
Çatlak tespit edildikten sonra disiplinli bir yaklaşım
Karantina, etkilenen ısıyla birlikte aynı fırın ve kalıp koşullarında işlenen dövme partisini ve tüm malzemeyi ayırarak başlamalıdır. Kayıt; gerçek sıcaklıkları, bekletme süresini, transfer süresini, deformasyon dizisini, pres ayarlarını, kalıp kimliğini, yağlama durumunu, operatör gözlemlerini ve soğutma rotasını korumalıdır. Malzeme sonraki aşamalara ilerledikten sonra prosesi hafızadan yeniden oluşturmak güvenilir değildir.
Tahribatsız muayene beklenen kusur türüne göre seçilmelidir. Görsel muayene ve manyetik parçacık testinin ferromanyetik olmayan alaşımlar için sınırlamaları vardır; sıvı penetrant muayenesi açık yüzey süreksizlikleri için yararlıyken, geometri ve malzeme yapısı izin verdiğinde ultrasonik yöntemler iç kusurların belirlenmesine yardımcı olabilir. Muayene yöntemi, kabul kriterleri ve yeniden test kapsamı, bir arızadan sonra doğaçlama belirlenmek yerine ilgili satın alma spesifikasyonunda, ürün standardında veya müşteri kalite planında tanımlanmalıdır.
Düzeltici faaliyet, kanıtlarla ortaya konan mekanizmayı hedeflemelidir. Yetersiz ısıtmayı doğrulamadan fırın sıcaklığını artırmak, tane sınırı hasarını kötüleştirebilir. Transfer gecikmesini kontrol etmeden pres hızını azaltmak yerel soğumayı gidermeyebilir. Nihai işleme payını artırmak, alttaki proses değişkenliği değişmeden kalırken sığ bir göstergeyi gizleyebilir. Kararlı sıcak dövme; alaşım durumu, termal homojenlik, deformasyon yolu, takımlama ve soğutma arasındaki ilişkinin kontrol edilmesinden gelir; çatlakları bir yüzey bitirme sorunu olarak ele almaktan değil.
