


Haberler
- ▶ Basınçlı ekipman için alaşım çubuğu satın almadan önce nelere dikkat edilmeli
- ▶ Alaşım çubuk tane yapısı yorulma direncini nasıl etkiler
- ▶ Alaşım çubuğun klorür ortamında paslanmaz çelikten daha üstün olduğu durumlar
- ▶ Güvenlik açısından kritik alaşım çubuğu için hangi izlenebilirlik kayıtları gereklidir
- ▶ Farklı boy toleranslarına sahip alaşım çubuk teklifleri nasıl karşılaştırılır
Mesaj
Basınçlı ekipman için alaşım çubuğu satın almadan önce nelere dikkat edilmeli
Basınçlı ekipman için bir satın alma siparişi serbest bırakılmadan önce, bir Alaşım Çubuk, emtia niteliğinde bir kalem yerine güvenlik açısından kritik bir girdi olarak değerlendirilmelidir. Teklif üzerinde doğru görünen bir çubuk, ergiyik kimyası, ısıl işlem durumu, izlenebilirliği veya muayene durumu tasarım gerekliliğiyle uyuşmuyorsa yine de uygun olmayabilir. Sonuçlar çok daha sonra ortaya çıkabilir: işleme zorlukları, reddedilen bileşenler, korozyon payının kaybı veya basınç tutan bir montajda kabul edilemeyen bir parça.
Pratik satın alma kuralı basittir:ekipmanın tasarım şartnamesiyle başlayın ve yalnızca gerekli olduğunda ergiyik bazında ve çubuk bazında bunu karşıladığı kanıtlanabilen malzemeyi satın alın. Fiyat, teslim süresi ve nominal kalite önemlidir, ancak doğrulanmış kimyasal bileşimin, mekanik özelliklerin, boyutların ve dokümantasyonun yerini tutmazlar.
Alaşım adıyla değil, bileşenle başlayın
“Alaşım çubuk”, yeterli bir satın alma tanımı olamayacak kadar geniş bir ifadedir. Aynı nominal alaşım ailesi; farklı koşullarda, ergitme yöntemlerinde, çap aralıklarında ve muayene seviyelerinde tedarik edilebilir. Dişli bağlantı elemanı, vana mili, cıvata malzemesi, şaft, nozul bileşeni veya işlenmiş bağlantı elemanı için tasarlanan bir çubuk, çok farklı gerilimlere ve ortamlara maruz kalabilir.
Teklif istemeden önce mühendislik veya kalite ekibinden malzeme tanımını isteyin. Satın alma şartnamesinde gerekli alaşım kalitesi, geçerli malzeme standardı, ürün formu, teslim koşulu, boyutlar, toleranslar, test gereklilikleri ve dokümantasyon seviyesi belirtilmelidir. Ayrıca bitmiş parçanın basınç tutan, basınç yüklü, kaynaklı, klorürlere, ekşi ortamlara, yüksek sıcaklıklara, çevrimsel hizmete veya başka zorlu bir koşula maruz kalıp kalmayacağını da belirtmelidir.
Yaygın bir tedarik sorunu, tedarikçinin bu tanımın tam olarak gerekli standarda uygun olup olmadığını doğrulamadan eşdeğer ticari bir tanım üzerinden teklif vermesiyle ortaya çıkar. Kimyasal benzerlik tek başına yeterli değildir. Standart; sıradan bir ticari çubuğun karşılamadığı tane boyutu, ısıl işlem, ultrasonik muayene, mekanik test yönü veya izin verilen onarım uygulamalarına ilişkin sınırlar getirebilir.
Alaşımı gerçek çalışma ortamıyla eşleştirin
Basınç tek başına etki etmez. Temiz, orta sıcaklıktaki su hizmeti için seçilen bir malzeme; klorürler, indirgen asitler, oksitleyici asitler, hidrojen, kükürt içeren bileşikler veya yüksek sıcaklık oksidasyonu bulunan ortamlarda zayıf bir tercih olabilir. Bu nedenle satın alma incelemesi; akışkanı veya gazı, ilgili olduğunda konsantrasyonu, işletme ve sapma sıcaklığını, tasarım basıncını, beklenen çevrimleri ve temizlik ya da duruş sırasında olası kontaminasyonu içermelidir.
Korozyon direnci, bileşenin çalışacağı koşulda değerlendirilmelidir. İşleme, kaynak, gerilim giderme veya hatalı ısıl işlem yerel korozyon davranışını değiştirebilir. Korozif basınç hizmeti için tasarlanan alaşımlarda alıcılar, tedarik edilen koşulun planlanan üretim yöntemiyle uyumlu olduğunu doğrulamalıdır. Çubuk bir parçaya işlenecek ve ardından kaynaklanacak veya ısıl işlem görecekse, nihai işlemin geçerli malzeme ve ekipman gereklilikleri tarafından izin verilip verilmediğini teyit edin.
Sıcaklık ayrıca dikkati hak eder. Oda sıcaklığındaki dayanım değerleri, yüksek sıcaklık hizmeti için kestirme bir yöntem olarak kullanılamaz. Sürünme direnci, gevşeme, oksidasyon direnci, karbürlenme direnci ve ısıl genleşme uygunluğu belirleyebilir. Buna karşılık, düşük sıcaklıktaki basınç hizmeti; malzemenin gerekli koşullarda sünek kaldığını gösteren darbe tokluğu veya başka kanıtlar gerektirebilir.
Malzeme sertifikasını bir satın alma belgesi olarak okuyun
Malzeme test sertifikası, sevkiyattan sonra eklenen sıradan bir evrak değildir. Teslim edilen çubukları tasarım ve kabulde kullanılan özelliklere bağlayan kayıttır. Tedarikçi kalifikasyonu sırasında örnek bir sertifika isteyin, ardından biçimini ve içeriğini proje gerekliliğiyle karşılaştırın.
Sertifika; satın alma siparişini, malzeme tanımını, ergiyik numarasını, çubuk boyutunu, miktarı, teslim koşulunu ve ilgili test sonuçlarını açıkça belirtmelidir. Belirtilen kimyasal analizin, tedarik edilen çubuklarla aynı ergiyiğe bağlı olduğunu doğrulayın. Mekanik test verileri, çekme dayanımı, akma dayanımı, uzama, sertlik veya uygun olduğunda darbe değerleri gibi belirtilen standardın gerektirdiği özellikleri göstermelidir.
- Ergiyik numarası: Sertifikada okunaklı olmalı ve tedarik edilen malzemeye fiziksel olarak izlenebilmelidir.
- Malzeme koşulu: Çözeltiye alma tavı, tavlı, yaşlandırılmış, soğuk şekillendirilmiş, su verilmiş ve temperlenmiş veya belirtilen başka bir koşul performansı önemli ölçüde etkileyebilir.
- Test kapsamı: Sonuçların yalnızca benzer bir levha veya dövme için değil, doğru ürün formu ve kesit boyutu için geçerli olup olmadığını kontrol edin.
- İzlenebilirlik yöntemi: Tek tek kesilmiş boyların, kesme, demetleme veya işleme taşeronuna aktarma sonrasında nasıl tanımlı kalacağını belirleyin.
- Belge doğruluğu: Ergiyik numaralarının, miktarların, boyutların ve tedarikçi kimliğinin sertifika, paketleme listesi ve çubuk işaretlemeleri arasında tutarlı olduğunu doğrulayın.
Projenin geliştirilmiş izlenebilirlik gerektirdiği durumlarda, malzeme üretime serbest bırakılmadan önce pozitif malzeme tanımlaması, üçüncü taraf gözetimi veya ek doğrulama talep edin. Doğru seviye, şartnameye ve parçanın kritikliğine bağlıdır; sipariş verildikten sonra gelişigüzel eklenmemelidir.
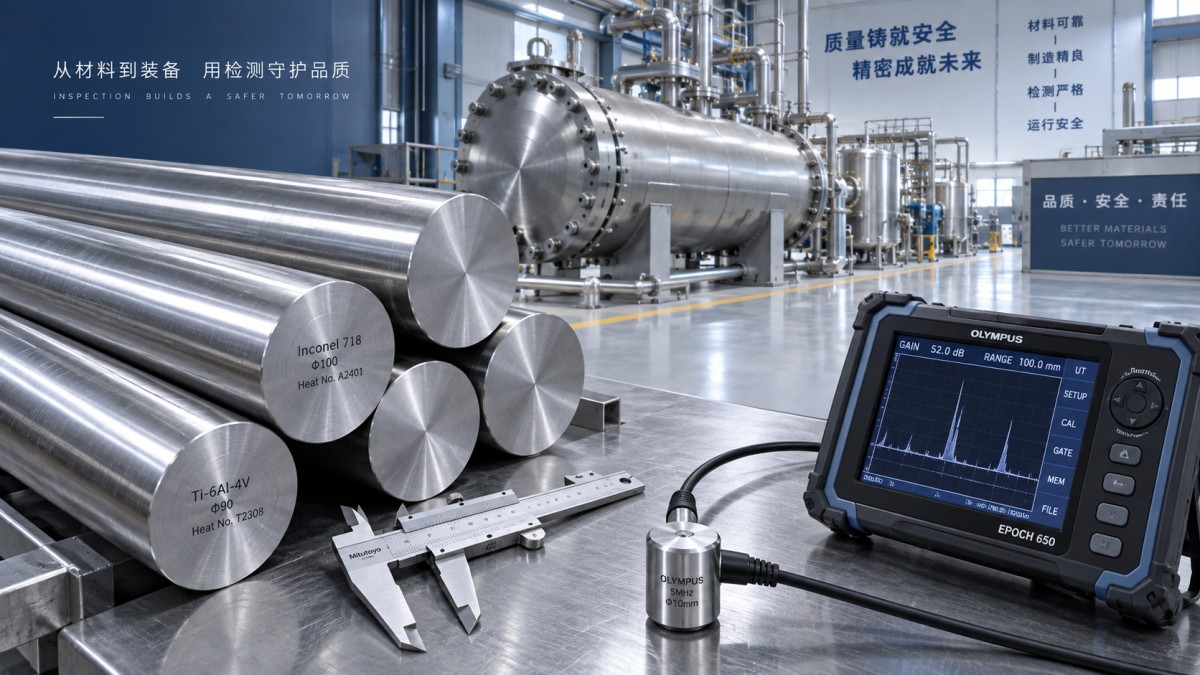
Toleranslar olmadan nominal çapı kabul etmeyin
Çubuk çapı, yuvarlaklık, doğruluk, yüzey durumu ve izin verilen dekarbürizasyon; işleme verimini ve nihai parça bütünlüğünü doğrudan etkileyebilir. Nominal bir çap, kritik olmayan bir stok kalemi için yeterli olabilir, ancak kontrollü işleme payı veya hassas dişler gerektiren bir bileşen için yetersiz kalabilir.
Sorguda gerekli çap aralığını ve tolerans standardını belirtin. Ayrıca çubukların soyulmuş, tornalanmış, taşlanmış, soğuk çekilmiş, sıcak haddelenmiş veya başka bir yüzey bitişiyle tedarik edilmesi gerekip gerekmediğini açıklığa kavuşturun. Her yöntem yüzey kalitesini, boyutsal tutarlılığı, maliyeti ve mevcut muayene yöntemlerini etkiler. Kaba sıcak haddelenmiş yüzey bazı işleme operasyonları için kabul edilebilirken, yorulmaya duyarlı veya yüksek yüzey kalitesi gerektiren bir bileşen daha sıkı yüzey kontrollerine ihtiyaç duyabilir.
Kritik uygulamalarda, alınan çubuğu kısa parçalara kesmeden önce muayene edin. Dikişler, katlanmalar, çukurlar, taşıma hasarı, korozyon, tutarsız işaretlemeler veya işleme sırasında aşırı malzeme kaldırılmasına neden olabilecek alanlar arayın. Ultrasonik muayene veya başka tahribatsız testler belirtildiğinde, satın alma siparişi yalnızca “NDT gerekli” demek yerine geçerli kabul kriterlerini tanımlamalıdır.
Mekanik özellikleri kesit boyutu ve nihai işlemle karşılaştırın
Sertifikadaki mekanik veriler bağlam içinde incelenmelidir. Büyük çaplı çubuklar, daha küçük stok malzemeleriyle aynı şekilde soğumayabilir veya ısıl işleme aynı tepkiyi vermeyebilir. Gerekli dayanım ve tokluk, bileşenin çubuk içindeki nihai konumuna da bağlı olabilir. Bu durum, işlenmiş bir parça merkez hattına yakın malzeme kullandığında önem taşır; çünkü segregasyon veya özellik değişimi daha önemli sonuçlar doğurabilir.
Alıcılar, bildirilen testlerin tedarik edilen çapı ve teslim koşulunu temsil edip etmediğini sormalıdır. Bir bileşen önemli ölçüde soğuk şekillendirme, işleme, kaynak veya kaynak sonrası ısıl işlem görecekse, malzeme şartnamesinin bu adımlardan sonra da geçerli olduğunu doğrulayın. Uygun bir çubuk satın almak ve ardından onu istenen tasarım esasını artık karşılamayan bir koşula istemeden işlemek kolaydır.
Basınç bileşeni stokunu ilgili yüksek sıcaklık malzemelerinden ayırın
Bazı satın alma paketleri, basınçlı ekipman parçalarını fırın aparatları, ısıl işlem takımları, onarım malzemeleri veya aşınmaya dayanıklı ürünlerle birlikte içerir. Bunlar tek bir genel alaşım gerekliliği altında gruplandırılmamalıdır. Örneğin,Demir Esaslı Süperalaşım Tozları; aşınmaya dayanıklı kaplama, onarım çalışmaları, fırınla ilgili bileşenler ve eklemeli imalat parçaları gibi uygulamalar için tasarlanmıştır; belirli kaliteler orta sıcaklıklarda yararlı dayanım ve oksidasyon direnci sunar. Basınç tutan bir bileşenin işlenmesinde kullanılan sertifikalı Alaşım Çubuğun doğrudan yerine geçmezler.
Bu ayrım, maliyetli bir şartname hatasını önler. Toz formu, çubuk formu ve bitmiş kaplamanın her biri kendi malzeme kontrollerini, işlem parametrelerini ve kabul kriterlerini gerektirir. Basınçlı ekipman projesi bir onarım veya koruyucu kaplama içerdiğinde, tedarik gereklilikleri birleştirmeden önce mühendislik; ana metal, biriktirilmiş malzeme, çalışma akışkanı ve muayene planı arasındaki arayüzü tanımlamalıdır.
Teklif karşılaştırmalarını teknik olarak eşdeğer hale getirin
En düşük teklif, başka bir tedarikçinin dahil ettiği sertifikalı test, ısıl işlem, doğruluk kontrolü, özel yüzey bitişi, uç koruması, tekil işaretleme veya ek muayene gibi kalemleri içermeyebilir. Kullanılabilir bir karşılaştırma tablosu, bu ayrıntıları birim fiyat ve teslim tarihinin yanında listelemelidir.
Teslim alma muayenesi programı korumalıdır
Uyumsuzluğu keşfetmek için çubukların işleme bölümüne ulaşmasını beklemeyin. Teslim alımda fiziksel miktarı, boyutları, işaretlemeleri, koşulu, ambalajı ve dokümantasyonu satın alma siparişiyle karşılaştırın. Sorun çözülene kadar eksik sertifikalı, okunamayan ergiyik numaralı, beklenmeyen yüzey hasarlı veya sertifika ile sevkiyat belgeleri arasında tutarsızlık bulunan malzemeyi bekletin.
Yüksek sonuçlu bileşenler için kontrollü bir serbest bırakma noktası oluşturun: kesime başlamadan önce belgeler incelenir, tanımlama doğrulanır ve gerekli tüm giriş doğrulamaları tamamlanır. Bu yaklaşım, tam olarak izlenemeyen malzemeden birkaç bileşen işlendikten sonra üretimi durdurmaktan genellikle daha az aksatıcıdır.
Satın alma kararı; şartname, tedarikçi teklifi, sertifika, işaretleme yöntemi ve teslim alma muayenesinin tümü aynı malzemeyi tanımladığında en güçlü halini alır. Bu uyum, bir Alaşım Çubuk satın alımını mevcut bir stok kaleminden basınçlı ekipman için savunulabilir bir malzeme seçimine dönüştürür.
