


Haberler
- ▶ Basınçlı ekipman için alaşım çubuğu satın almadan önce nelere dikkat edilmeli
- ▶ Alaşım çubuk tane yapısı yorulma direncini nasıl etkiler
- ▶ Alaşım çubuğun klorür ortamında paslanmaz çelikten daha üstün olduğu durumlar
- ▶ Güvenlik açısından kritik alaşım çubuğu için hangi izlenebilirlik kayıtları gereklidir
- ▶ Farklı boy toleranslarına sahip alaşım çubuk teklifleri nasıl karşılaştırılır
Mesaj
Alaşım çubuk tane yapısı yorulma direncini nasıl etkiler
Alaşım Çubuk Tane Yapısı Yorulma Direncini Nasıl Etkiler
Bir bileşen çekme dayanımı gereksinimini karşılayabilir ve yine de kullanım sırasında erken arızalanabilir. Bu; miller, bağlantı elemanları, türbin donanımları, vana milleri, ısı eşanjörü destekleri ve tekrarlı yüke maruz kalan diğer parçalarda görülen yaygın ve can sıkıcı bir durumdur. Kalite ve güvenlik ekipleri için neden çoğu zaman yüzeyin altında yatar: bileşenin üretildiği Alaşım Çubuğun tane yapısı.
Yorulma yalnızca tek bir özellik tarafından belirlenmez. Uygulanan gerilme aralığı, yüzey kalitesi, korozyon, artık gerilme, geometri, sıcaklık ve montaj koşullarının tümü önemlidir. Bununla birlikte, iç tane yapısı bir yorulma çatlağının nerede başlayacağını, malzeme içinde ne kadar hızlı ilerleyeceğini ve nihai kırılmadan önce ne kadar uyarı süresi bulunduğunu güçlü biçimde etkiler. Bu da tane değerlendirmesini yalnızca metalurjik bir çalışma yerine pratik bir kontrol noktası hâline getirir.
Tane Sınırları: Bariyerler, Zayıf Bağlantılar ve Çatlak Yolları
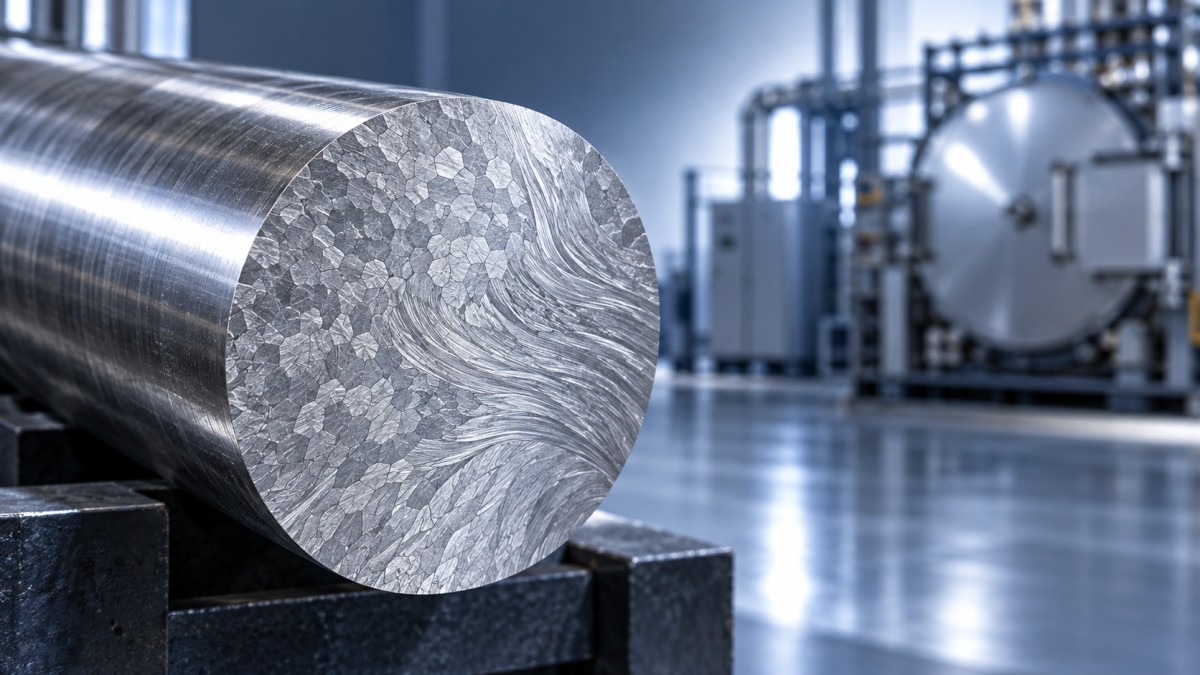
Metal taneleri, farklı kristalografik yönelimlere sahip bölgelerdir. Sınırları, malzeme içindeki kayma hareketini kesintiye uğratır. Birçok alaşım sisteminde nispeten ince ve homojen bir tane yapısı, deformasyonun birkaç büyük tanede yoğunlaşması yerine daha fazla sınır boyunca dağılmasını sağladığı için yorulma çatlağı başlangıcına karşı direnci artırabilir.
Bu, “daha ince her zaman daha iyidir” anlamına gelmez. Yüksek sıcaklıkta tane sınırları, sünme hasarı, oksidasyon destekli saldırı veya sınır kayması için bölgeler hâline gelebilir. Bu nedenle yüksek sıcaklık nikel bazlı alaşımlar, oda sıcaklığındaki yorulma davranışı ile sünme dayanımı ve termal kararlılığı dengeleyecek bir tane durumuna yönelik olarak işlenebilir. Ortam sıcaklığında çalışan döner bir bileşen için doğru yapı, ısı altında uzun süre çalışan bir yanma bölgesi parçası için otomatik olarak doğru değildir.
Çevrimsel gerilmenin yüksek olduğu durumlarda kaba taneler özellikle dikkat gerektirir. Büyük bir tane, daha uzun kayma bantlarının gelişmesine izin verir. Bu kayma bantlarının yüzeyle kesiştiği yerde küçük, kalıcı bir deformasyon özelliği oluşabilir ve çatlak kaynağı hâline gelebilir. Parlatılmış bir laboratuvar numunesinde bu mekanizma açıkça görülebilir; endüstriyel bir parçada ise genellikle işleme izleri, korozyon çukurları veya dişler ve kama yuvalarındaki yerel gerilme yığılmalarıyla etkileşir.
Homojenlik, Ortalama Tane Boyutu Değerinden Daha Önemlidir
Ortalama tane boyutu sonucu ciddi bir yerel sorunu gizleyebilir. Karışık tane boyutu, anormal tane büyümesi ve bantlı mikroyapılar, çevrimsel yüklemeye farklı tepki veren alanlar oluşturabilir. Bir çubuk, sınırlı bir metalografik alanda kabul edilebilir görünebilirken merkez hattına daha yakın veya kesit değişiminin yakınında daha kaba bir bölge içerebilir. Özellikle büyük çaplı stoklar için, numune alma konumunun incelemeden önce kararlaştırılması gereken nedenlerden biri budur.
Yorulma açısından kritik çalışmalar için kalite personeli, tane durumunun yüzeyden çekirdeğe ve bir ısıl işlem partisinden diğerine tutarlı olup olmadığını sormalıdır. Soru yalnızca “Tane boyutu nedir?” değil, “Nerede ölçüldü, ne kadar temsil edicidir ve amaçlanan dövme veya işleme rotasıyla uyumlu mudur?” olmalıdır.
Yönlülük de dikkat gerektirir. Sıcak haddeleme ve dövme, taneleri, inklüzyonları ve segregasyon örüntülerini çalışma yönü boyunca uzatır. Hizmet yükü çubuk eksenine paralel olduğunda, bu yönelim enine yükleme koşulundan farklı davranabilir. Bu nedenle bir Alaşım Çubuktan işlenen parça, yalnızca genel bir malzeme tanımına göre değil, gerçek yükleme yönünde değerlendirilmelidir.
İnklüzyonlar ve Segregasyon Çoğu Zaman Asıl Sorunu Başlatır
Tane yapısı temizlikten ayrı düşünülemez. Metalik olmayan inklüzyonlar, karbür kümeleri, porozite ve kimyasal segregasyon yerel rijitlik ve dayanım farklılıkları oluşturur. Tekrarlı gerilme altında bu süreksizlikler mikroskobik gerilme yığılmasını artırabilir ve çatlağa daha kolay bir başlangıç noktası sağlayabilir. Bileşen titreşim, basınç dalgalanması, termal çevrim veya korozif ortamlarla karşılaştığında risk daha belirgin hâle gelir.
Nikel bazlı, demir bazlı, titanyum, kobalt içeren ve korozyona dayanıklı malzemelerde, kesin sorun alaşım kimyasına ve üretim rotasına göre değişir. Örneğin karbürler yüksek sıcaklık dayanımı için kasıtlı olarak kontrol edilebilir, ancak morfolojileri ve dağılımları yine de önemlidir. Kaba veya sürekli bir sınır ağı, ince dağılmış güçlendirici parçacıklar gibi davranmayabilir. Tedarik yalnızca nominal alaşım kalitesine odaklandığında bu ayrımın gözden kaçması kolaydır.
Pratik sonuç açıktır: kimyasal sertifika, bileşimin üzerinde anlaşılan aralıkta olduğunu doğrular; ancak tek başına yorulmaya hazır bir mikroyapıyı göstermez. Metalografik inceleme, proses izlenebilirliği ve uygun tahribatsız muayenenin her biri riskin farklı bölümlerini ele alır.
Isıl İşlem Yorulma Performansını İyileştirebilir veya İyi Bir İşlemi Bozabilir
Çözeltiye alma işlemi, tavlama, yaşlandırma, gerilim giderme, soğuma hızı ve ardından yapılan doğrultma işlemlerinin tümü alaşım çubuğun nihai durumunu etkiler. Kontrollü bir ısıl işlem çevrimi, istenmeyen fazları çözebilir, çökelti dağılımlarını inceltebilir veya kararlı hâle getirebilir, artık gerilmeyi azaltabilir ve uygulamaya uygun özellikler oluşturabilir. Uygun olmayan bir çevrim; aşırı tane büyümesini, eksik çözünmeyi, hassas alaşımlarda duyarlılaşmayı veya kesit boyunca düzensiz özellikleri teşvik edebilir.
Artık gerilme özel dikkat gerektirir. Yüzeydeki basma artık gerilmesi yorulma çatlağı başlangıcını geciktirebilirken, çekme artık gerilmesi ters etki yaratabilir. Ancak işleme, taşlama yanıkları, kaynak, yerel ısıtma ve agresif doğrultma, haddehane ısıl işleminden sonra bu durumu değiştirebilir. Bu nedenle iyi bir çubuk, sonraki işlemler nedeniyle yorulma açısından zayıf bir bileşene dönüşebilir.
Arıza sonuçlarının ciddi olduğu durumlarda, tüm rotayı inceleyin: ergitme uygulaması, uygun olduğunda redüksiyon oranı, ısıl işlem, işleme payı, nihai yüzey durumu ve kullanım sırasında beklenen her türlü termal maruziyet. Yalnızca tedarik edilen çubuğun sertifikasına bakmak nadiren yeterlidir.
Malzemeyi Çevrimsel Kullanım İçin Serbest Bırakmadan Önce Kontrol Edilmesi Gerekenler
Odaklanmış bir muayene planı, genellikle uzun ve genel bir kontrol listesinden daha faydalıdır. Yorulmaya duyarlı bileşenler için tasarlanan bir Alaşım Çubukta, aşağıdaki noktalar anlamlı kanıt sağlama eğilimindedir:
- Gerekli alaşım kalitesini, ürün formunu, durumu, boyutları ve ergitme veya parti izlenebilirliğini doğrulayın.
- Kritik yükleme yönünü tanımlayın ve metalografik numune almanın bu yönelimi yansıttığından emin olun.
- Tane boyutunu yalnızca tek bir ortalama değere uygunluk açısından değil, homojenlik açısından da inceleyin.
- Çatlak başlangıcına hâkim olabilecek yüzey dekarbürizasyonu, oksit tufalı, katlanmalar, dikişler, taşlama hasarı ve diğer kusurları kontrol edin.
- Tahribatsız muayene yöntemlerini ve kabul kriterlerini, bileşenin arıza sonucu ve nihai işleme derinliğiyle eşleştirin.
- Belirtilen ısıl işlemin kaynak, bükme, işleme veya yüksek sıcaklığa maruziyet sonrasında uygun kalıp kalmadığını değerlendirin.
Yorulma testi gerekiyorsa, test koşulu pratik olarak gerçek riske mümkün olduğunca benzemelidir. Gerilme oranı, yüzey durumu, test sıcaklığı, ortam, çentik hassasiyeti ve numune yönelimi sonucu önemli ölçüde değiştirebilir. Parlatılmış eksenel bir numuneden elde edilen yorulma değerinin, dişli, enine yüklü ve korozyona maruz kalan bir parçayı temsil ettiği varsayılmamalıdır.
Yüksek Sıcaklık Uygulamaları Farklı Bir Değerlendirme Gerektirir
Türbinlerde, kazanlarda, reaktörlerde, buhar sistemlerinde ve kimyasal proses ekipmanlarında yorulma; sıcaklık gradyanları, oksidasyon, sünme ve korozif birikintilerle birleşebilir. Burada tane yapısı, faz kararlılığı ve çevresel dirençle birlikte değerlendirilmelidir. Nikel, krom, molibden, kobalt ve demir içeren yüksek sıcaklık alaşımları, zorlu koşullarda dayanımı ve oksidasyon direncini koruyabildikleri için seçilir; ancak işlem pencereleri birbirinin yerine kullanılamaz.
Çubuk stokunun bitişik basınç veya akışkan taşıma bileşenlerine dönüştürülmesinde de aynı metalurjik disiplin geçerlidir. Inconel, Hastelloy, Incoloy veya Waspaloy sistemlerini içeren uygulamalar için,Yüksek Sıcaklık Alaşım Boruları alaşım seçimine ve gerçek çalışma koşullarına bağlı olarak 650°C ile 1000°C arasındaki kullanım için belirtilebilir. Boru boyutları, et kalınlığı, birleştirme prosesleri ve termal çevrim, ayrı satın alma kararları olarak ele alınmak yerine montaj düzeyindeki yorulma değerlendirmesinin parçası olarak incelenmelidir.
Shandong Titanium Nickel Special Steel Co., Ltd.; nikel bazlı ve demir bazlı özel alaşımların yanı sıra korozyona dayanıklı alaşımlar, hassas alaşımlar, titanyum, zirkonyum, bakır-nikel, Monel, INCONEL, INCOLOY, Hastelloy, hafniyum ve diğer malzeme aileleriyle çalışmaktadır. Bu geniş malzeme yelpazesi için faydalı başlangıç noktası evrensel bir tane boyutu hedefi değildir. Kullanım sıcaklığı, çevrimsel yük, ortam, parça geometrisi ve kabul edilebilir muayene kanıtlarının açık bir tanımıdır.
Malzeme Serbest Bırakma Kararı Arıza Modunu İzlemelidir
En güvenilir yorulma kararları, mikroyapıyı gerçek bileşen arıza moduyla ilişkilendirir. Çatlakların işlenmiş bir yüzeyde başlaması bekleniyorsa, yüzey bütünlüğü hacimsel tane boyutundan daha fazla inceleme gerektirebilir. Parça kalın, yüksek yüklü ve yüksek sıcaklığa maruz kalıyorsa, çekirdek yapı, segregasyon ve ısıl işlem penetrasyonu daha etkili hâle gelir. Korozyon yorulması olasıysa, nominal yorulma sınırına ulaşılmadan önce çukurlar ve çevresel uyumluluk sonucu belirleyebilir.
Bu nedenle tane yapısı, bir muayene raporunda işaretlenecek bir kutu değildir. Malzemenin nasıl işlendiğinin kanıtıdır ve tekrarlı yükleme en zayıf yerel özelliğini ortaya çıkarmaya başladığında nasıl tepki verebileceğine dair bir ipucudur. Güvenlik açısından kritik alaşım bileşenlerinde, bu kanıt ilk çatlağın bir arıza incelemesine dönüşme fırsatı bulmasından önce gözden geçirilmelidir.
