

Haberler
- ▶ Dilme İşleminden Geçmiş Nikel Alaşımı Şeritte Kenar Çatlaklarının Giderilmesi
- ▶ Isı Eşanjörleri için Nikel Alaşım Şerit: Korozyon Direnci ve Şekillendirilebilirlik
- ▶ Soğuk Haddeleme ve Tavlama Nikel Alaşım Şeritlerinin Özelliklerini Nasıl Etkiler?
- ▶ Nikel bazlı alaşım şerit ile paslanmaz çelik şerit arasındaki temel farklar
- ▶ Nikel Bazlı Alaşım Şeritler: Yüksek Sıcaklıkta Kullanıma Uygun Kaliteler
Mesaj
Dilme İşleminden Geçmiş Nikel Alaşımı Şeritte Kenar Çatlaklarının Giderilmesi
Şekillendirme veya açma sırasında tespit edilen kenar çatlakları, başka açıdan kullanılabilir durumdaki bir ruloyu hurdaya çıkarabilir ve bitmiş parçaların bütünlüğü konusunda endişe yaratabilir. İlk olarak hasarın dilme sırasında mı oluştuğunu, gelen malzemede zaten bulunup bulunmadığını ya da daha sonra bükme veya rulo elleçleme sırasında mı geliştiğini belirleyin.
Etkilenen ruloda işlemeyi durdurun, temsili bir numuneyi koruyun ve dilinmiş iki kenarı şerit yüzeyi ve orijinal rulo kenarıyla karşılaştırın. Nikel esaslı alaşımlı çelik şeritlerde takım durumu, bıçak ayarı, malzemenin temper durumu ve elleçleme hasarı birbirine benzer kusurlar oluşturabilir. Bu nedenle kanıtları kaydetmeden makine ayarlarını değiştirmek, nedeni bulmayı zorlaştırabilir.
Çatlağı normal dilme kenarı özelliklerinden ayırt edin
Dilinmiş bir kenarda genellikle bıçakların şeride nüfuz edip şeridi ayırmasıyla oluşan parlatılmış bir bölge ve bir kırılma bölgesi bulunur. Tek başına kırılma bölgesinin varlığı, şeridin kusurlu olduğunu göstermez. Bunun yerine şeridin içine doğru uzanan açıklıklara, kenar boyunca devam eden süreksizliklere veya malzeme şekillendirildiğinde büyüyen hasarlara bakın.
Hat durdurulup tesisin güvenlik prosedürüne göre emniyete alındıktan sonra her iki kenarı uygun aydınlatma ve büyütme altında inceleyin. Numuneleri kesilmeye dayanıklı eldivenlerle tutun: Kenar çatlak olmasa bile keskin bir çapak yaralanmaya neden olabilir.
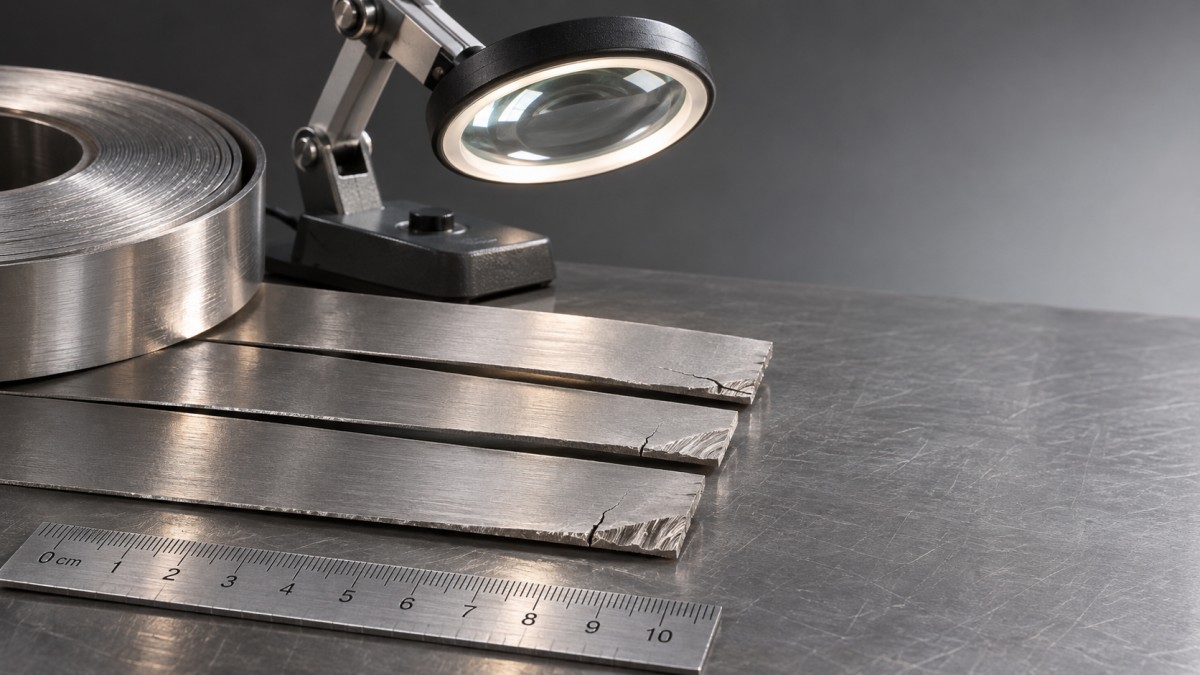
Şüpheli her bölgenin konumunu rulo uzunluğuna, şeridin hangi tarafında olduğuna, üst ve alt yüzeylere ve dilme yönüne göre kaydedin. Ölçek içeren bir fotoğraf ve işaretlenmiş bir numune, ayarlama öncesi ve sonrası malzemeyi karşılaştırırken yararlı olur. Saklanan tek numuneyi bükmeyin; deformasyon kanıtları değiştirebilir.
Nedeni daraltmak için hasar desenini kullanın
Bu desenler ipucu niteliğindedir, kesin kanıt değildir. Çentilmiş bir bıçak çapak oluşturabileceği gibi çatlağa benzeyen bir iz de bırakabilir; ayrıca aşırı sert veya yeterince sünek olmayan bir şerit, başka bir kaliteyle sorunsuz çalışan bir ayarla hasar görebilir. Çatlak derinliğini ve süreksizliğin normal kesme ve kırılma bölgelerinin ötesine uzanıp uzanmadığını belirlemek için yetkin bir laboratuvarda kesit incelemesi gerekebilir.
Malzemeyi değiştirmeden önce dilme ayarını kontrol edin
Bıçaklar, boşluk ve hizalama
Üst ve alt bıçaklarda körelme, çentik, aşınma ve malzeme birikmesi olup olmadığını inceleyin. Ara parçaların ve takım yüzeylerinin temiz olduğunu, bıçak grubunun yerine oturduğunu ve hizalı olduğunu kontrol edin. Nominal takım ölçüleri doğru görünse bile kirlenme veya hasarlı bir ara parça amaçlanan boşluğu bozabilir.
Gerçek alaşım, kalınlık ve malzeme durumu için yan boşluğu ve bıçak nüfuzunu dilme ekipmanı ve takım tedarikçisinin önerileriyle karşılaştırarak doğrulayın. Aşırı boşluk yırtılmaya ve çapak oluşumuna yol açabilir; yetersiz boşluk veya uygun olmayan bindirme deformasyonu ve yükü artırabilir. Her nikel alaşımlı şerit için geçerli evrensel bir ayar yoktur; uygunluğunu kontrol etmeden başka bir kalite için kullanılan değeri kopyalamayın.
Hasarlı bıçakları gerektiği şekilde değiştirin veya yeniden işleyin, ardından onaylı malzemeyle kontrollü bir deneme yapın. Her seferinde tek bir değişkeni değiştirin ve ayarı, rulo konumunu ve ortaya çıkan kenar durumunu kaydedin. Birkaç ayar aynı anda değiştirilirse elde edilen iyileşmeyi tekrarlamak zor olabilir.
Şerit takibi, gerilim ve destek
Şeridin yanal hareketi, dengesiz gerilim, yetersiz destek veya kılavuzlara sürtünme olup olmadığını gözlemleyin. Bu koşullar bir bıçak çiftine eşit olmayan yük bindirebilir veya şerit bıçaklardan ayrıldıktan sonra kenara zarar verebilir. Şerit yolunu kesme istasyonunun yanı sıra sarıcı boyunca da kontrol edin: Temiz bir kesim, kenarlar bitişik sarımlar veya ekipmanla temas ederse sarım sırasında hasar görebilir.
Gerilimi ve kılavuz konumlarını ekipmanın onaylı çalışma aralığı içinde ayarlayın. Yeniden başlatmadan önce koruyucuların yerinde olduğunu ve gevşek numunelerin, ölçüm aletlerinin ve ellerin hareketli bileşenlerden uzakta bulunduğunu doğrulayın.
Malzeme durumunu ve sonraki şekillendirme işlemlerini değerlendirin
Rulo tanımlama bilgilerini ve malzeme belgelerini belirtilen alaşım, kalınlık ve teslimat durumuyla karşılaştırın. Beklenen aralığın dışındaki sertlik veya mukavemet, şeridin nasıl kesildiğini ve kenar deformasyonunu ne ölçüde tolere edebildiğini değiştirebilir. Sertlik ölçümü yararlı bir kanıttır; ancak tek başına çatlağın nedenini belirlemez veya malzemenin tüm gereklilikleri karşıladığını kanıtlamaz.
Ayrıca kusurun ilk kez ne zaman görünür hâle geldiğini belirleyin. Dilme işleminden hemen sonra kabul edilebilir görünen ancak dar bir bükme sırasında açılan bir kenarda küçük, önceden var olan bir kusur bulunabilir veya şekillendirme işlemi kenarın tolere edebileceğinden daha fazla gerinim oluşturuyor olabilir. Bükme yarıçapını, takım durumunu ve bükme yönünün haddeleme yönüne göre konumunu gözden geçirin. Her türlü şekillendirme denemesi ilgili parça şartnamesine uygun olmalıdır; doğaçlama bir bükmeyi tek kabul testi olarak kullanmayın.
İzin verilen durumlarda kontrollü bir kenar düzeltme denemesi, sığ bir çapak veya yüzey düzensizliğini giderebilir. Bu işlem çatlak için otomatik bir onarım yöntemi olarak görülmemelidir: Görünür hasarın giderilmesi şerit genişliğini değiştirebilir veya yüzey altında bir süreksizlik bırakabilir. Malzemeyi serbest bırakmadan önce izin verilen malzeme kaldırma miktarını ve inceleme yöntemini sorumlu kalite veya mühendislik yetkilisiyle belirleyin.
Etkilenen ruloyu karantinaya alın ve düzeltmeyi doğrulayın
- Şüpheli malzemeyi ayırın. Etkilenen ruloyu ve son kabul edilebilir kontrolün ardından üretilen sonraki parçaları belirleyin. Orijinal rulo ve dilme geçişiyle izlenebilirliği koruyun.
- Kusurun kapsamını belirleyin. Rulonun farklı konumlarından numuneleri inceleyin ve her iki kenarı karşılaştırın. Yerel hasar ile sürekli bir kusur farklı karantina kararları gerektirir.
- Kanıtların en çok desteklediği nedeni düzeltin. Kanıtların işaret ettiği hasarlı takımı, ayar koşulunu, temas kaynaklı elleçleme hasarını veya malzeme sorununu giderin. Karşılaştırma için orijinal numuneyi saklayın.
- Deneme yapın ve inceleyin. Yeni kenarı şüpheli şerit için kullanılan koşulların aynısı altında inceleyin. Parça şartnamesinin gerektirdiği ilgili şekillendirme veya inceleme adımını da uygulayın.
- Yalnızca üzerinde anlaşılmış kriterlere göre serbest bırakın. İzin verilen kenar durumunu, boyutları ve gerekli testleri ilgili teknik resim, şartname veya kalite prosedürüyle doğrulayın.
Kritik bir bileşende çatlak şüphesi varsa yalnızca daha düzgün bir görünüme güvenmeyin. Şeridin içine uzanan süreksizlikler, takım düzeltmelerinden sonra tekrarlanan arızalar veya çatlak derinliği konusundaki belirsizlik, işleme devam edilmeden önce ek incelemeyi gerektirir. Karar verilene kadar izlenebilirliği koruyun.
Ayrı yüksek sıcaklık bileşeni üretimi veya yüzey koruma çalışmaları için Ultra Yüksek Sıcaklık Hizmeti için Refrakter Metal Tozları; eklemeli imalat, lazer kaplama, termal püskürtme ve toz metalürjisi gibi işlemlerde kullanılmak üzere tasarlanmış malzemeleri içerir. Bu tozlar, dilinmiş şeritteki çatlaklara çözüm değildir; bunların seçimi ayrı bir üretim veya kaplama kararının parçasıdır.
