

Haberler
- ▶ Isı Eşanjörleri için Nikel Alaşım Şerit: Korozyon Direnci ve Şekillendirilebilirlik
- ▶ Soğuk Haddeleme ve Tavlama Nikel Alaşım Şeritlerinin Özelliklerini Nasıl Etkiler?
- ▶ Nikel bazlı alaşım şerit ile paslanmaz çelik şerit arasındaki temel farklar
- ▶ Nikel Bazlı Alaşım Şeritler: Yüksek Sıcaklıkta Kullanıma Uygun Kaliteler
- ▶ Nikel ve Molibden Fiyatları: Inconel 625 Maliyetlerine Etkileri
Mesaj
Isı Eşanjörleri için Nikel Alaşım Şerit: Korozyon Direnci ve Şekillendirilebilirlik
Nikel alaşımlı şerit, agresif akışkanlara maruz kalan ısı eşanjörü bileşenleri için uygun bir seçenek olabilir; ancak yalnızca korozyon direnci, malzemenin uygunluğunu kanıtlamaz. Seçilen kalite, eşanjörün üretiminde kullanılan şekillendirme, birleştirme ve muayene yöntemlerine de dayanabilmelidir. Düz sac üzerinde yapılan testlerde çalışma ortamına dayanabilen bir malzeme, bir yarıkta, kaynakta veya yoğun biçimde şekillendirilmiş bir plakada yine de başarısız olabilir.
Bu nedenle karar, eksiksiz çalışma ve imalat koşulları çerçevesiyle başlar: her iki proses akışı, temizlik kimyasalları, azami metal sıcaklığı, basınç, bileşen geometrisi ve öngörülen üretim yöntemi. “Nikel bazlı alaşımlı çelik şeritler” ifadesi, bileşimleri ve davranışları önemli ölçüde farklı malzemeleri kapsar; tek bir spesifikasyon olarak değerlendirilmemelidir.
Korozyon direncini gerçek maruziyet koşullarına göre belirleyin
Isı eşanjörlerinde korozyon, basit bir akışkan uyumluluk tablosunun düşündürdüğünden daha karmaşık bir sorundur. Şerit, her iki yüzünde farklı akışkanlarla temas edebilir; tortular, contalar ve bağlantılar ise ana akıştan farklı yerel koşullar oluşturabilir. İlk çalıştırma, durdurma ve temizlik işlemleri, normal çalışmadan daha ağır ek ortamlar yaratabilir.
Klorürlere özellikle dikkat edilmelidir; çünkü klorürler yerel korozyona ve uygun koşullarda gerilmeli korozyon çatlamasına katkıda bulunabilir. Etkileri; konsantrasyona, sıcaklığa, asitliğe, oksijen mevcudiyetine ve kullanılan alaşıma bağlıdır. Tortular, korozif türleri yoğunlaştırabilir veya oksijen alışverişini kısıtlayarak plaka temas noktalarını ve contalı bölgeleri açık yüzeylere kıyasla daha savunmasız hâle getirebilir.
Asidik proseslerde asidin türü ve konsantrasyonu, adı kadar önemlidir. Oksitleyici ve indirgeyici ortamlar farklı alaşım kimyalarını uygun hâle getirebilir; kirleticiler de korozyon tepkisini değiştirebilir. Molibden bakımından zengin nikel alaşımları, zorlu indirgeyici ortamlar için sıklıkla değerlendirilirken nikel-krom-molibden alaşımları, karma ortamlarda farklı bir direnç dengesi sunar. Bu kategorilerin hiçbiri her koşula uygun bir çözüm değildir; önerilen kalite, gerçek kimyasal bileşime ve sıcaklık aralığına göre kontrol edilmelidir.
Soğutma tarafında, proses akışkanı iyi tanımlanmış olsa bile durgun su, tortular ve su arıtma kimyasalları belirleyici olabilir. İlgili değerlendirme, yalnızca nominal proses spesifikasyonunu değil, duvarın her iki tarafını ve makul ölçüde öngörülebilir sapma koşullarını da kapsamalıdır.
Şekillendirilebilirlik yalnızca alaşım adına değil, tedarik edilen duruma bağlıdır
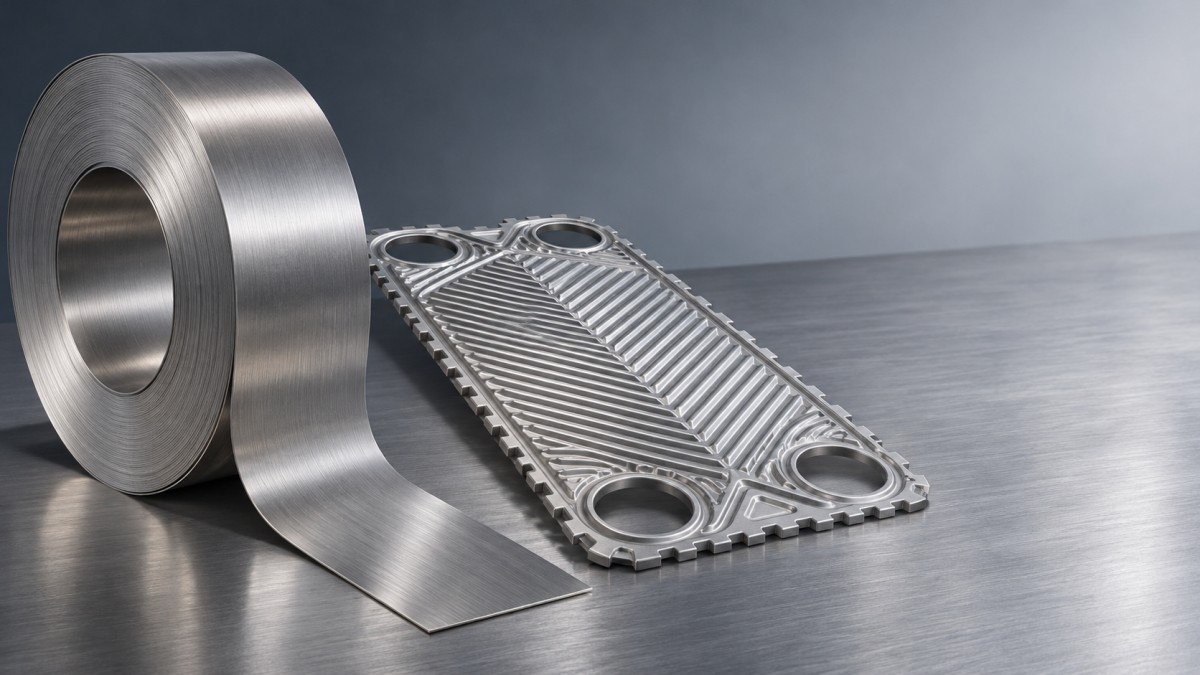
Plakalı ısı eşanjörlerinde kullanılan şeritler, ısı transferini artıran ve basınç yüklerini taşıyan oluklar, kanallar ve temas noktaları oluşturacak şekilde preslenebilir. Bu özellikler, plakanın genelindeki ortalama deformasyondan çok daha yüksek yerel şekil değiştirmelere neden olur. Dar yarıçaplar, derin çekme ve karmaşık geçişler incelme, kırışma veya çatlama riskini artırır.
Aynı alaşım; kalınlığına, haddeleme yönüne, önceki soğuk şekillendirmeye ve ısıl işlem durumuna bağlı olarak farklı davranabilir. Daha sert bir durum daha yüksek dayanım sağlayabilir, ancak zorlu şekillendirme işlemleri için daha az pay bırakır. Tane yapısı ve yüzey kalitesi de önemlidir: yüzey kusurları veya kenar hasarları, malzeme gerildiğinde çatlak başlangıç noktalarına dönüşebilir.
Özellikle geometri yeniyse veya tasarımın şekil değiştirme payı sınırlıysa, şekillendirme denemeleri üretimi temsil eden malzeme ve takımlarla yapılmalıdır. Muayenede yalnızca bitmiş plakanın görünümüne güvenmek yerine, yerel kalınlık azalması ve çatlama dâhil en çok deforme olan özellikler incelenmelidir. Ara tavlama öneriliyorsa bunun maliyet, takvim, boyutlar ve nihai özellikler üzerindeki etkisi üretim planına dâhil edilmelidir.
Sac ve şerit terminolojisi, tedarik aşamasında da karışıklığa yol açabilir. Bir Hassas Alaşımlı Sac, ısı eşanjöründeki korozyon direncinden ziyade kontrollü genleşme veya manyetik özellikler için spesifikasyonlandırılmış olabilir. Boyutsal hassasiyeti, alaşımın, kalınlığın veya tedarik edilen durumun şekillendirilmiş ve basınç taşıyan bileşenler için uygun olduğunu kanıtlamaz.
Korozyonu ve imalatı tek bir karar olarak değerlendirin
Alaşım kalitesini değiştirerek korozyon direncini artırmak; şekillendirme kuvvetlerini, pekleşme davranışını ve birleştirme gerekliliklerini değiştirebilir. Öte yandan, kolay şekillendirildiği için seçilen bir malzeme, amaçlanan sıcaklıkta veya konsantre bir temizlik çözeltisinde yeterli direnç göstermeyebilir. Tercih edilmesi gereken seçenek, her iki gereklilik grubunu da karşıladığı kanıtlanmış en az karmaşık malzeme ve üretim yöntemidir; otomatik olarak en yüksek alaşımlı aday değil.
Kaynaklı plaka düzenekleri başka bir arayüz daha oluşturur. Kaynak, yerel mikroyapıyı değiştirebilir ve korozyon performansını etkileyen ısıl renklenme, kirlenme veya geometrik özellikler bırakabilir. Kaynak sarf malzemesi seçimi, birleştirme hazırlığı, ısı girdisi ve kaynak sonrası temizlik, söz konusu alaşım ve çalışma koşulları için değerlendirilmelidir. Sert lehimleme kullanılıyorsa, sert lehim malzemesi ve bağlantı da ilgili akışkanlara ve sıcaklıklara dayanmalıdır; korozyona dayanıklı bir ana şerit, düzeneğin tamamının korozyona dayanıklı olacağını garanti etmez.
Şekillendirme, özellikle dar özelliklerin çevresinde artık gerilmeler bırakabilir. Ortamda gerilmeli korozyon riski varsa değerlendirme, yalnızca tavlanmış düz malzemeye ait verilere dayanmak yerine şekillendirilmiş ve birleştirilmiş durumu da dikkate almalıdır. Önerilen gerilim giderme işlemi kalite ve bileşen tasarımıyla uyumlu olmalıdır; her alaşım için iyileşme sağlayacağı varsayılmamalıdır.
Seçimi uygulanabilir bir proje spesifikasyonuna dönüştürün
Yararlı bir malzeme talebinde, alaşımın yanı sıra amaçlanan bileşen ve üretim yöntemi de belirtilir. Normal çalışma ve sapma koşulları birbirinden ayrılmalı, her iki akışkan akışı ile temizlik ortamları tanımlanmalı, azami tasarım sıcaklığı ve basıncı belirtilmelidir. Konsantrasyonlar çalışma sırasında değişiyorsa tek bir nominal değer yerine ilgili aralık verilmelidir.
İmalat paketi; şerit kalınlığını ve toleranslarını, genişliği, yüzey gerekliliklerini, tedarik durumunu ve ilgili olduğu hâllerde şekillendirme yönünü tanımlamalıdır. Ayrıca öngörülen birleştirme yöntemini ve yüzey kirlenmesine ilişkin sınırları belirtmelidir. Kritik geometrilerde temsili bir şekillendirme denemesi veya yeterlilik numunesi, tüm malzemenin serbest bırakılmasından önce belirsizlikleri giderebilir.
Malzeme belgeleri, teslim edilen her partiyi belirtilen kaliteye, kimyasal bileşime, duruma ve geçerli test sonuçlarına bağlamalıdır. Geçerli malzeme standardı ve basınçlı ekipman kodu; alaşımın ürün biçimine, eşanjör tasarımına ve projenin tabi olduğu yargı bölgesine bağlıdır; farklı bir alaşım veya ürün biçimi için belirtilen standart otomatik olarak uygun sayılmaz. Sipariş vermeden önce muayene gereklilikleri ve kabul kriterleri üzerinde anlaşmak, teknik olarak uygun olduğu hâlde kabul edilebilir parçalara şekillendirilemeyen malzemenin teslim alınması riskini azaltır.
Yayımlanmış korozyon verileri birleşik kimyasal bileşimi, sıcaklığı ve yarık koşullarını temsil etmiyorsa, temsili bir ortamda test yapılması gerekebilir. Test, sınırlayıcı özellikler olduklarında kaynakları veya şekillendirilmiş bölgeleri de içeren, önemli maruziyet koşullarını yansıtmalıdır. Amaç, yalnızca düz ve birleştirilmemiş numunelerde olumlu bir korozyon hızı elde etmek değil, belirli bir seçim belirsizliğini gidermektir.
İmalat ve teslimat boyunca seçiminizi koruyun
Uygun bir alaşım bile, montajdan önce yüzeyi kirlenir veya hasar görürse düşük performans gösterebilir. Kesme, şekillendirme ve taşıma prosedürleri; korozyon performansını veya birleştirmeyi olumsuz etkileyen gömülü takım kalıntılarını, çizikleri ve artıkları kontrol etmelidir. Bitmiş plakalar da depolama ve nakliye sırasında deformasyona ve yüzey hasarına karşı korunmalıdır.
Takvim planlaması; kesin kalite ve durum üzerinde anlaşmak, gerektiğinde şekillendirme yeterliliğini doğrulamak ve üretime geçmeden önce malzeme sertifikalarını incelemek için yeterli süre ayırmalıdır. İkame bir alaşım veya temper değişikliği; takımları, bağlantı yeterliliğini ve korozyon varsayımlarını etkileyebilir. Nominal bileşimi benzer göründüğü için kabul edilmek yerine, tasarım değişikliği olarak değerlendirilmelidir.
En sağlam seçim, çalışma koşullarından bitmiş bileşene kadar izlenebilir olandır: kalite, makul ölçüde öngörülebilir korozyon mekanizmalarına karşılık gelir; tedarik edilen şerit, gerekli geometriye şekillendirilebilir ve bağlantılar ile muayene planı, monte edilmiş eşanjörde bu performansı korur.
