

Haberler
- ▶ Soğuk Haddeleme ve Tavlama Nikel Alaşım Şeritlerinin Özelliklerini Nasıl Etkiler?
- ▶ Nikel bazlı alaşım şerit ile paslanmaz çelik şerit arasındaki temel farklar
- ▶ Nikel Bazlı Alaşım Şeritler: Yüksek Sıcaklıkta Kullanıma Uygun Kaliteler
- ▶ Nikel ve Molibden Fiyatları: Inconel 625 Maliyetlerine Etkileri
- ▶ Inconel 625 ve 316L: Malzeme ve yaşam döngüsü maliyetlerinin karşılaştırılması
Mesaj
Soğuk Haddeleme ve Tavlama Nikel Alaşım Şeritlerinin Özelliklerini Nasıl Etkiler?
İki nikel alaşımlı şerit aynı nominal kimyasal bileşime sahip olabilir, ancak bir preste, kaynaklı bir montajda veya korozif bir ortamda çok farklı davranabilir. Fark çoğu zaman işleme geçmişlerinden kaynaklanır. Nikel esaslı Alaşımlı Çelik Şeritleri karşılaştıran teknik değerlendirme uzmanları için soğuk haddeleme ve tavlama yalnızca üretim adımları değildir: Bu iki işlem birlikte dayanımı, sünekliği, boyutsal tutarlılığı, yüzey durumunu ve sonraki şekillendirme işlemlerinin güvenilirliğini etkiler.
Yaygın arama terimi “alaşımlı çelik şeritler” olsa da nikel esaslı alaşımların çoğu çelik değildir; temel bileşenleri demir değil nikeldir. Bu ayrım, spesifikasyonları yorumlarken ve ısıl işlem seçerken önem taşır.
Soğuk haddelemenin şerit iç yapısında değiştirdikleri
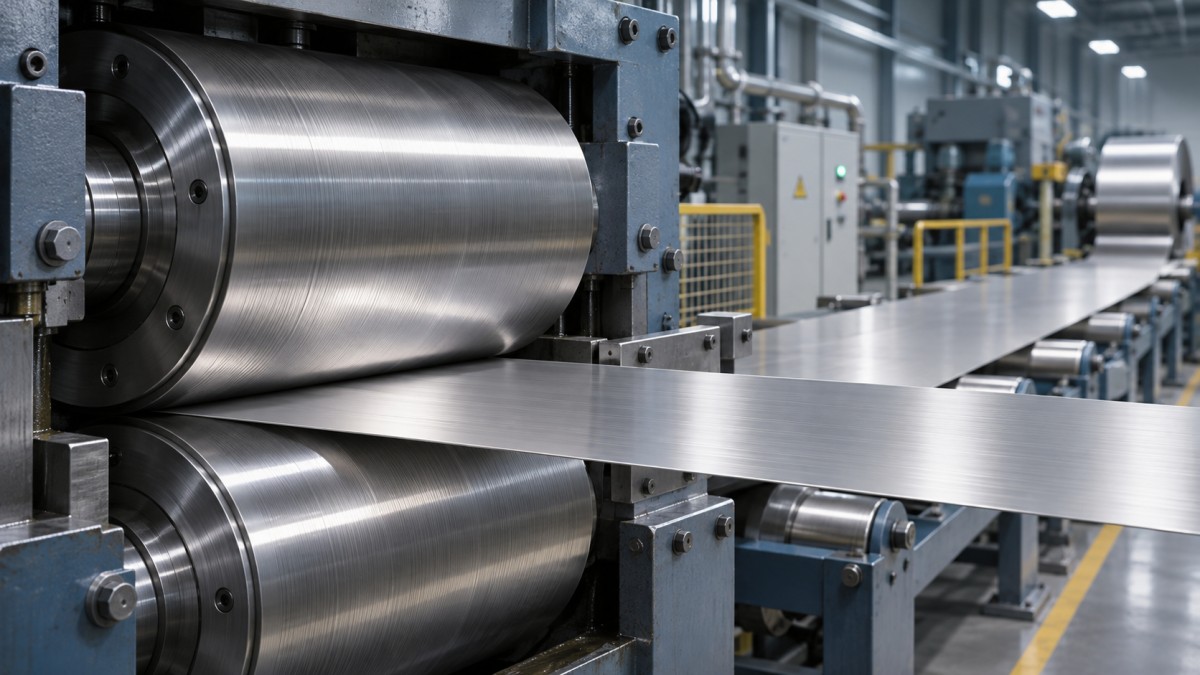
Soğuk haddeleme, malzemenin yeniden kristalleşme sıcaklığının altında merdanelerden geçirilerek kalınlığının azaltılmasıdır. Plastik deformasyon, metaldeki dislokasyon yoğunluğunu artırarak daha fazla deformasyonu zorlaştırır. Bu şekil değiştirme sertleşmesi genellikle akma dayanımını ve çekme dayanımını artırırken uzamayı ve şekillendirilebilirliği düşürür.
Soğuk işleme miktarı çoğunlukla, ilgili haddeleme işleminden önceki duruma kıyasla kalınlıkta elde edilen yüzde azalma olarak ifade edilir. Daha yüksek oranda inceltme genellikle daha dayanıklı ve sert bir şerit elde edilmesini sağlar; ancak bu ilişki alaşıma ve prosese bağlıdır. Başlangıçtaki tane yapısı, ara tavlamalar, haddeleme programı ve nihai kalınlık ölçüsü sonucu etkiler. Bu nedenle yalnızca inceltme oranı, ölçülmüş özelliklerin yerine geçmez.
Haddeleme, şeride yönsel özellikler de kazandırır. Uzamış taneler ve kristalografik tekstür; çekme davranışının, bükme performansının ve geri yaylanmanın haddeleme yönüne paralel ve dik yönlerde farklı olmasına yol açabilir. Birden fazla yönde kesilen parçalar için, bildirilen değerlerin hangi test yönü için geçerli olduğunu sorun.
Üretim sahasında soğuk haddeleme, kalınlık kontrolünü ve yüzey kalitesini iyileştirebilir; ancak nihai sonuç ekipmana, yağlamaya ve sonraki yüzey işlemlerine de bağlıdır. Aşırı şekil değiştirme sertleşmesi veya eşit olmayan deformasyon; kenar çatlaklarına, düzlemsellik sorunlarına ve artık gerilmelere yol açabilir. Parlak bir yüzey kullanışlıdır, ancak tek başına şeridin tutarlı biçimde şekillendirileceğini göstermez.
Tavlama: her alaşımı aynı şekilde ele almadan sünekliği geri kazandırmak
Tavlama, deformasyonun etkilerini değiştirmek için kontrollü ısıtma ve soğutma uygulanmasıdır. Sıcaklığa, süreye, alaşıma ve önceki soğuk işlem miktarına bağlı olarak toparlanma, depolanmış şekil değiştirme enerjisinin bir kısmını azaltır; yeniden kristalleşme, nispeten şekil değiştirmemiş yeni taneler oluşturur; daha uzun süre maruz kalma ise tane büyümesine neden olabilir. Yeniden kristalleşme ilerledikçe sertlik ve dayanım genellikle azalırken süneklik artar.
Amaç, malzemeyi yalnızca “mümkün olduğunca yumuşak” hâle getirmek değildir. Derin çekme ile şekillendirilmesi amaçlanan bir şerit tam tavlanmış durumdan yarar görebilirken, bir yay veya yük taşıyan bileşen için kontrollü miktarda soğuk işlemin korunması gerekebilir. Aşırı tane büyümesi dayanımı düşürebilir ve şekillendirme sonrasında portakal kabuğu olarak tanımlanan pürüzlü bir yüzeye yol açabilir. Yetersiz tavlama ise malzemenin beklenenden daha sert veya daha az homojen kalmasına neden olabilir.
Atmosfer ve yüzey işlemi de dikkate alınmalıdır. Parlak tavlama, uygun kontrollü koşullarda yapıldığında oksidasyonu sınırlayabilir; diğer yöntemlerde ise oksit oluşabilir ve bu oksidin asitle temizlenmesi veya ek bir yüzey işlemi uygulanması gerekebilir. Özellikle çiziklerin, yüzeye gömülmüş parçacıkların veya artık tufalin imalatı etkileyebileceği ince şeritlerde, yüzey kabul kriterleri mekanik temper koşulundan ayrı olarak kararlaştırılmalıdır.
Tavlama, çökelme sertleşmesiyle aynı şey değildir
Bazı nikel alaşımları dayanımlarını öncelikle soğuk işlemle kazanırken bazıları kontrollü çökelme ısıl işlemiyle de sertleştirilebilir. Monel 400, Monel K-500 ile aynı şekilde çökelme sertleşmesine uygun olmayan bir nikel-bakır alaşımıdır. K-500 alüminyum ve titanyum içerir ve yaşlandırma sertleşmesiyle ek dayanım kazanabilir. Nihai özellikleri yalnızca tavlamaya değil, önceki işlemlerin tamamına, uygulanabildiği durumlarda çözelti işlemine ve yaşlandırmaya bağlıdır.
Bu ayrım, her iki kalitede şerit ve levha ürünleri içeren Monel Alaşımlı Çelik Levha ürün grubunu karşılaştırırken önem taşır. Bu alaşımlar deniz mühendisliği, kimyasal prosesler ve petrol ve gaz ekipmanlarında kullanılmak üzere değerlendirilse de kalite ve ürün adı, gerekli temper koşulunu tanımlamaz. Sipariş edilen ürün biçimini, kalınlığı, ısıl işlem durumunu ve geçerli kabul kriterlerini tedarikçiyle teyit edin.
Şerit spesifikasyonunu bir proses geçmişi olarak okumak
Anlamlı bir karşılaştırma, tek bir öne çıkan dayanım değerinden değil, gerekli nihai durumdan başlar. Örneğin daha yüksek akma dayanımı, hizmet sırasında kalıcı deformasyonu azaltabilir; ancak presle şekillendirme sırasında geri yaylanmayı artırabilir. Daha yüksek uzama, zorlu bir bükme işlemine yardımcı olabilir; fakat bitmiş parçanın rijitlik veya dayanım beklentilerini karşılamayabilir.
Katalogdaki nominal değerler, her kalınlık veya temper koşulu için garantili sonuçlar olarak değerlendirilmemelidir. Özellikle sertlik ölçekleri, uygun bir dönüştürme yöntemi olmadan doğrudan birbirinin yerine kullanılamaz; ayrıca bu dönüşümler amaçlanan aralığın dışında güvenilir olmayabilir. İnce malzemelerde seçilen sertlik yöntemi ve numunenin desteklenme biçimi de önem taşır.
Değerlendirme uzmanları hangi standartları ve testleri kontrol etmeli?
Satın alma siparişinde belirtilen ürün spesifikasyonuyla başlayın ve bunun doğru alaşımı, ürün biçimini ve teslimat durumunu kapsadığını teyit edin. Örneğin ASTM B127, belirlenmiş bileşimlere sahip nikel-bakır alaşımlı levha, sac ve şeritleri kapsar; ASTM B906 ise belirli nikel ve nikel alaşımlı yassı hadde ürünleri için genel gereklilikleri sağlar. Uygulanabilirlik; standart baskısına, kaliteye ve sipariş gerekliliklerine bağlıdır. K-500 farklı bir ürün spesifikasyonunun kapsamına girebilir; bu nedenle tek bir standardın her iki kalite için de geçerli olduğunu varsaymayın.
Belirtildiğinde çekme testleri ASTM E8/E8M uyarınca yapılabilir. ASTM E18 veya ASTM E384 gibi sertlik test yöntemleri ise malzemeye ve numune kalınlığına bağlı olarak geçerli olabilir. Bu test yöntemleri testin nasıl yapılacağını açıklar; hangi testlerin ve kabul sınırlarının uygulanacağını ürün spesifikasyonu ve satın alma sözleşmesi belirler. Uygulama gerektiriyorsa bükme testleri, tane boyutu değerlendirmesi veya korozyon testleri de uygun olabilir; ancak bunlar varsayılmamalı, tanımlanmalıdır.
Zorlu bir şekillendirme işlemi için amaçlanan kalınlık, genişlik, yüzey kalitesi ve teslimat durumundaki temsili malzeme numunesi talep edin. Bir deneme, çekme sertifikasının tek başına öngöremeyebileceği geri yaylanmayı, kenar çatlamasını veya yüzey izlerini ortaya çıkarabilir. Parça şekillendirmeden sonra kaynaklanacak veya ısıl işleme tabi tutulacaksa, tamamlanmış üretim rotasını değerlendirin: Yerel ısı girdisi veya sonraki ısıl maruziyet, tesiste belirlenen özellikleri değiştirebilir.
Dayanım, şekillendirilebilirlik ve korozyon hizmeti arasında denge kurmak
Soğuk haddeleme ve tavlama, nikel alaşımını her agresif ortam için otomatik olarak uygun hâle getirmez. Alaşım seçimi, imalat kalitesi, sıcaklık, konsantrasyon, havalanma ve yarıkların varlığı korozyon davranışını etkiler. Örneğin deniz suyuna dayanıklılık, klorür içeren her aside veya her çalışma koşuluna dayanıklılık anlamına gelmez.
Bu nedenle teknik değerlendirmelerde en yararlı soru, şeridin soğuk haddelenmiş veya tavlanmış olup olmadığı değil, belgelenmiş durumunun amaçlanan üretim rotasını ve hizmet ortamını nasıl desteklediğidir. Shandong Titanium Nickel Special Steel Co., Ltd. nikel esaslı ve diğer özel alaşımlı malzemeleri tedarik eder; değerlendirme uzmanları listelenen herhangi bir özelliği tasarım veya kabul değeri olarak kullanmadan önce mevcut boyutları teyit etmeli ve malzemenin durumuna özgü belgeleri talep etmelidir.
