


Haberler
- ▶ Alaşım çubuğu kimyasının kaynak onarım performansını nasıl etkilediği
- ▶ Alaşım tel, uzun süreli ısıya maruz kaldıktan sonra yay kuvvetini koruyabilir mi?
- ▶ Alaşım tel siparişleri için yüzey kalitesi gereksinimleri nasıl değerlendirilir
- ▶ Alaşım telin tekrarlanan bükülme sırasında çatlamasına ne sebep olur
- ▶ Alaşım teli çap toleransı otomatik şekillendirme hassasiyetini nasıl etkiler
Mesaj
Alaşım çubuğu kimyasının kaynak onarım performansını nasıl etkilediği
Alaşım Çubuğu Kimyası Kaynak Onarım Performansını Nasıl Etkiler
Bir kaynak onarımı, soğuduktan sonra biriktirilen metalin sağlam görünüp görünmediğine göre nadiren değerlendirilir. Korozyona dayanıklı ve yüksek sıcaklık alaşımlı ekipmanlarda onarımın, orijinal bileşenle aynı basınca, ısıl çevrimlere, proses kimyasına ve mekanik yüklere dayanması gerekir. Bu nedenle Alaşım Çubuğu kimyası, onarım planlamasının başlangıcından itibaren yakından dikkate alınmayı hak eder.
Kalite ve güvenlik ekipleri için temel soru, dolgu metalinin ana alaşımla benzer bir ticari isme sahip olup olmadığı değildir. Pratik soru, ana malzeme ile seyrelme sonrasında nihai kimyasının çatlamaya direnip direnemeyeceği, korozyon korumasını koruyup koruyamayacağı ve beklenen hizmet ortamında metalürjik olarak kararlı kalıp kalamayacağıdır. Malzeme listesinde uygun görünen bir çubuk, bileşim, ısı girdisi ve kaynak prosedürü birlikte değerlendirilmezse yine de hassas bir onarım bölgesi oluşturabilir.
Onarım Kaynağı Yeni Bir Metalürjik Sistemdir
Onarım kaynağı sırasında biriktirilen dolgu metali kimyasal olarak yalıtılmış kalmaz. Erimiş ana metal kaynak banyosuna karışır ve seyrelme derecesi kök pasoları, dolgu katmanları ve ergime sınırı boyunca değişir. Bu durum özellikle dökümlerin, farklı metal birleşimlerinin, yaşlanmış ekipmanların veya orijinal kimyası malzeme spesifikasyonu sınırlarına yakın olan bileşenlerin onarımında önemlidir.
Bu nedenle bir Alaşım Çubuğu, bu seyrelme etkisi dikkate alınarak seçilir. Bazı nikel bazlı onarımlarda, karışım sonrasında hedeflenen korozyon direncini korumak için nominal ana malzemeden daha yüksek nikel, krom veya molibden içeriğine sahip bir dolgu malzemesi düşünülebilir. Bu karar yalnızca genel bir uyumluluk tablosuna dayanarak verilemez. Hizmet ortamı, kaynak prosesi, birleşim geometrisi ve katman sayısı, ortaya çıkan onarım kimyasını etkiler.
Isıdan etkilenen bölge veya HAZ, başka bir değişken ekler. Bu dar bölge erimez, ancak çökelme davranışını, artık gerilmeyi, tane sınırı durumunu veya yerel korozyona yatkınlığı değiştirebilecek bir ısıl çevrime maruz kalır. Kimyasal açıdan uygun bir dolgu malzemesi; ön ısıtma, pasolar arası sıcaklık, temizlik veya ısı girdisinin yetersiz kontrolünü telafi edemez.
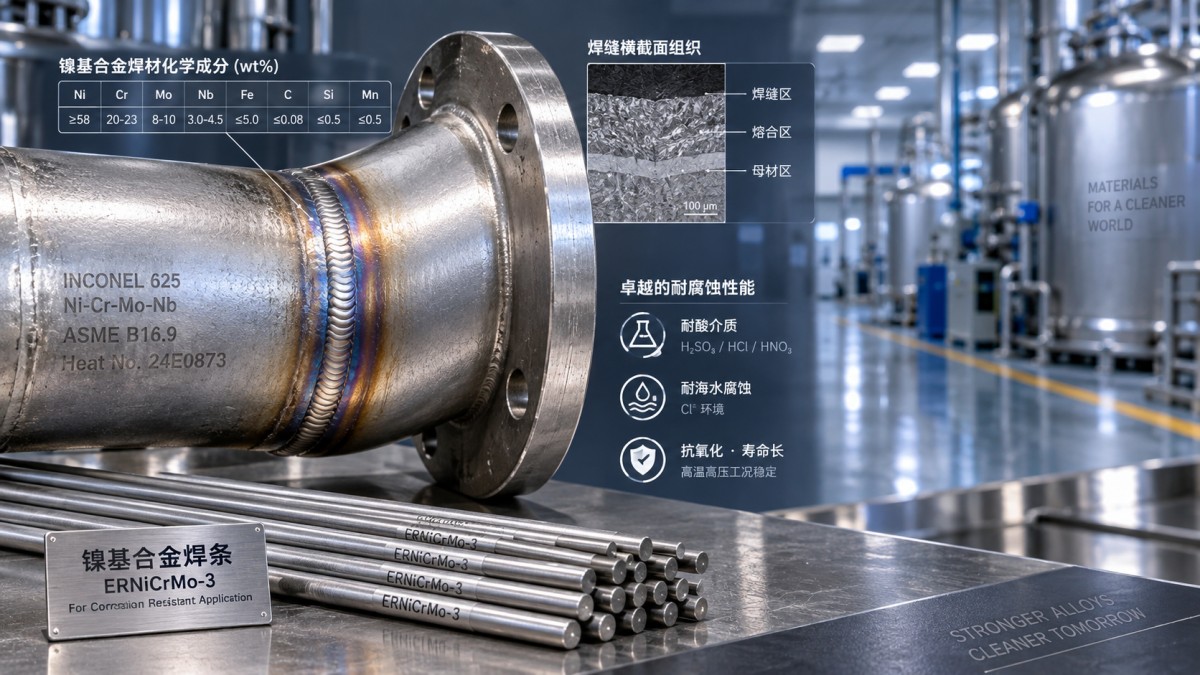
Ana Alaşım Elementlerinin Değiştirdiği Özellikler
Nikel, zorlu onarımlarda kullanılan dolgu metallerinin çoğu zaman temelidir. Süneklik ve tokluğu destekler, yüksek derecede kısıtlanmış kaynaklarda oluşabilecek bazı gevrek dönüşüm ürünlerine eğilimi azaltabilir. Nikelce zengin sistemlerde ayrıca krom, molibden ve diğer alaşım ilaveleri için kararlı bir matris sağlar. Bu, daha yüksek nikel içeriğinin otomatik olarak daha güvenli olduğu anlamına gelmez; ana metal ve hizmet koşullarıyla denge hâlâ önemlidir.
Krom, koruyucu bir yüzey filmi oluşumunu desteklediği için oksidasyon direnci ve oksitleyici ortamlardaki korumayla yakından ilişkilidir. Bir onarım sıcak gazlara, oksitleyici asitlere veya ıslak proses akışlarına maruz kaldığında, seyrelmiş kaynak metalindeki yetersiz krom, onarımı çevredeki bileşenden daha az dayanıklı hâle getirebilir. Krom ayrıca ısıl maruziyetle ilişkili olarak değerlendirilmelidir. Bileşim ve ısıl geçmiş zayıf kontrol edilirse belirli alaşım sistemlerinde istenmeyen fazlar oluşabilir.
Molibden, indirgeyici asitlerin, klorürlerin veya lokalize korozyonun endişe oluşturduğu durumlarda sıklıkla önemlidir. Uygun alaşım ailelerinde çukurlaşma ve aralık korozyonuna karşı direnci artırabilir. Bununla birlikte, molibdence zengin kaynak metali, özellikle ısı girdisinin aşırı olduğu veya kaynak dikişi yerleşiminin tutarsız olduğu durumlarda katılaşma sırasında segregasyona daha duyarlı olabilir. Sorun molibdenin problemli olması değildir; yararının, sağlam ve bileşim bakımından homojen bir kaynak birikintisinin korunmasına bağlı olmasıdır.
Karbon, silikon, manganez, azot, niyobyum, titanyum ve demir de dikkat gerektirir. Duyarlılaşma veya karbür çökelmesinin endişe olduğu yerlerde karbon kontrolü önemli olabilir. Ana malzemeden demir alımı, nikel alaşımlarında korozyon davranışını değiştirebilir. Stabilize edici elementler bazı sistemlerde yardımcı olabilir, ancak dolgu malzemesi sınıflandırmaları arasında birbirinin yerine kullanılamaz. Kalite personeli, kullanılan sarf malzemesi partisine ait sertifikalı kimyasal analizi küçük bir satın alma ayrıntısı olarak değil, kontrollü bir doküman olarak ele almalıdır.
Çatlama Riski Genellikle Kimya ve Prosedür Sorunudur
Onarım hataları sıklıkla “kötü kaynak”a atfedilir, ancak temel mekanizma dolgu malzemesi kimyası ile onarım koşulları arasındaki uyumsuzluk olabilir. Kaynak metali elverişsiz bir katılaşma aralığına, yüksek safsızlıklara, yüksek kısıtlamaya veya uygun olmayan bir dikiş profiline sahip olduğunda katılaşma çatlaması meydana gelebilir. Hidrojenle ilişkili çatlama daha çok hassas çeliklerle ilişkilidir, ancak nem kontrolü ve yüzey temizliği alaşım onarımlarının tamamında temel olmaya devam eder; çünkü kontaminasyon kaynak bütünlüğüne ve korozyon performansına zarar verebilir.
Sıcak çatlama, nikel bazlı alaşımlarda özellikle dikkatli incelemeyi gerektirir. Kükürt, fosfor, kurşun, çinko, yağlar, boya kalıntıları ve diğer kirleticiler, görsel inceleme sırasında göründüklerinden çok daha önemli sonuçlar doğurabilir. Bir onarım alanı sağlam metale kadar kazılmalı, zararlı kalıntılar bırakmayacak malzemelerle temizlenmeli ve kaynak öncesinde incelenmelidir. Bileşen proses kaynaklı kontaminasyona maruz kalmışsa, yüzey hazırlığı rutin taşlamanın ötesine geçmek zorunda olabilir.
Kaynak prosedürü spesifikasyonu; onaylı dolgu malzemesi tanımını, prosesi, uygulanabildiği durumlarda koruyucu veya arka destek gazını, akım aralığını, pasolar arası sınırı, temizlik adımlarını ve gerekli ısıl işlemleri tanımlamalıdır. Onarım güvenlik açısından kritikse, prosedür kalifikasyon kaydı ve ilgili imalat kodu veya mal sahibi spesifikasyonu kabulü belirlemelidir; yalnızca görsel incelemeyi geçmiş önceki bir onarıma dayalı varsayımlar değil.
Korozyon Direnci Seyrelme Sonrasında Değerlendirilmelidir
Bir onarım birikintisi, kâğıt üzerinde ana alaşıma bileşimsel olarak yakın görünebilir; ancak gerçek proses ortamında yine de düşük performans gösterebilir. Bu durum, onarımlar nozul geçişleri, aralıklar, kaplama kenarları veya birikintilerin ve durgun sıvının bulunduğu alanların yakınında yapıldığında yaygındır. Lokalize hasar normalde malzeme sertifikasında gösterilen ortalama bileşimde değil, en zayıf mikroyapısal veya kimyasal noktada başlar.
Asidik ortamları, klorür içeren akışları veya yüksek sıcaklıktaki proses akışkanlarını işleyen ekipmanlarda inceleme; ana alaşım kalitesini, dolgu metali kimyasını, beklenen seyrelmeyi ve kaynak sonrası yüzey şartlandırmasını içermelidir. Alaşıma ve hizmet gereksinimine bağlı olarak dekapaj, pasivasyon, talaşlı işleme veya kontrollü mekanik finisaj uygun olabilir. Bu adımlar sonradan gelişigüzel eklenmek yerine proje spesifikasyonu tarafından tanımlanmalıdır.
Aynı ilke Hastelloy C-276, C-22 veya B-2 malzemelerini içeren onarımlar için de geçerlidir. Hastelloy Alaşım Şeritleri gibi şerit ürünler, 0.1 mm ile 5 mm arasında mevcut kalınlıklarla, imal edilmiş korozyona dayanıklı montajlarda kullanılabilir. Bu tür malzemeler kaynaklandığında veya onarıldığında, dolgu malzemesi kararı tüm yüksek nikel içerikli malzemeleri eşdeğer kabul etmek yerine belirli alaşım ailesini ve maruziyet koşullarını yansıtmalıdır.
Bir Onarımı Serbest Bırakmadan Önce Pratik İnceleme
Bir onarım onaylanmadan önce, kalite ve güvenlik personeli birkaç bağlantılı kaydı kontrol ederek belirsizliği azaltabilir: ana malzemenin pozitif malzeme tanımlaması veya güvenilir tanımlaması; dolgu metali sertifikası ve parti izlenebilirliği; kalifiye kaynak prosedürü; onarım kazısı boyutları; gerektiğinde pasolar arası sıcaklık kayıtları; ve belirtilen tahribatsız muayene yöntemi. Korozyon açısından kritik hizmetlerde, korozyon testi, ferrit ölçümü, sertlik testi veya metalografik incelemenin ilgili spesifikasyon tarafından gerekip gerekmediğinin doğrulanması da uygun olabilir.
Yalnızca görsel kabul, alaşım kimyasını, seyrelme kontrolünü veya HAZ durumunu doğrulayamaz. Buna karşılık, her olası testi bir arıza mekanizmasıyla ilişkilendirmeden istemek, güvenliği mutlaka artırmadan maliyet ekler. En yararlı muayene planı gerçek riske bağlıdır: basınç tutma, çatlak başlangıcı, korozyon payının kaybı, yüksek sıcaklık oksidasyonu veya çevrimsel çalışma altındaki yorulma.
Shandong Titanium Nickel Special Steel Co., Ltd.; korozyona dayanıklı kaliteler, ısıya dayanıklı alaşımlar, hassas malzemeler, Monel, INCONEL, INCOLOY, titanyum, zirkonyum, bakır-nikel ve diğer alaşım aileleri dâhil olmak üzere nikel bazlı ve demir bazlı özel alaşımlar alanında faaliyet göstermektedir. Onarım planlaması için yararlı başlangıç noktası; ana malzemenin, hizmet ortamının, dolgu malzemesi sertifikasının ve uygulanabilir imalat standardının teknik incelemesidir. Bu bilgiler, yalnızca kalite adlarının eşleştirilmesine kıyasla bir Alaşım Çubuğu seçimi için daha sağlam bir temel sağlar.
Onarım dolgu malzemesinin kimyası ikincil bir sarf malzemesi ayrıntısı değildir. Kaynak sonrasında onarılan bölgenin neye dönüşeceğini belirler. Bu kimya seyrelme, ısıl kontrol, kontaminasyon riski ve geçerli kabul kriterleriyle birlikte değerlendirildiğinde, onarım kararları daha savunulabilir hâle gelir ve gizli bir zayıf noktayla bir bileşenin tekrar hizmete alınma olasılığı önemli ölçüde azalır.
