


Haberler
- ▶ Alaşım telin tekrarlanan bükülme sırasında çatlamasına ne sebep olur
- ▶ Alaşım teli çap toleransı otomatik şekillendirme hassasiyetini nasıl etkiler
- ▶ Alaşım telin yüksek sıcaklıklı ısıtma elemanları için doğru seçim olduğu durumlar
- ▶ Monel 400 tedarikçisinden teslimat sırasında rulo hasarı nasıl önlenir
- ▶ Monel 400 rulo tedarikçisinin navlun maliyetleri nasıl karşılaştırılır
Mesaj
Alaşım telin tekrarlanan bükülme sırasında çatlamasına ne sebep olur
Alaşım Teli Tekrarlanan Bükülme Sırasında Neden Çatlar?
Alaşım Teli ileri geri büküldükten sonra kırıldığında, görünen çatlak genellikle daha uzun bir arıza sürecinin son aşamasıdır. Teli “fazla kırılgan” olarak nitelendirmek veya malzemenin kusurlu olduğunu varsaymak cazip gelebilir. Bazen durum böyledir. Ancak daha sık olarak, tekrarlanan bükülme; tel, şekillendirme yöntemi ve çalışma ortamı arasındaki bir uyumsuzluğu ortaya çıkarır.
Bu durum küçük yaylarda, elektrik kontaklarında, sabitleme klipslerinde, hassas cihazlarda, tıbbi bileşenlerde ve montaj veya kullanım sırasında esnetilen şekillendirilmiş parçalarda önem taşır. Bir tel tek bir sert bükülmeye sorunsuz dayanabilir, ancak yorulma hasarı yüksek gerilime maruz kalan tek bir noktada biriktiği için onlarca veya binlerce çevrimden sonra çatlayabilir. Doğru soru yalnızca “Neden çatladı?” değil, aynı zamanda “Çatlak nerede başladı ve gerinimi orada ne yoğunlaştırdı?” olmalıdır.
Tekrarlanan bükülme yalnızca deformasyon değil, yorulma oluşturur
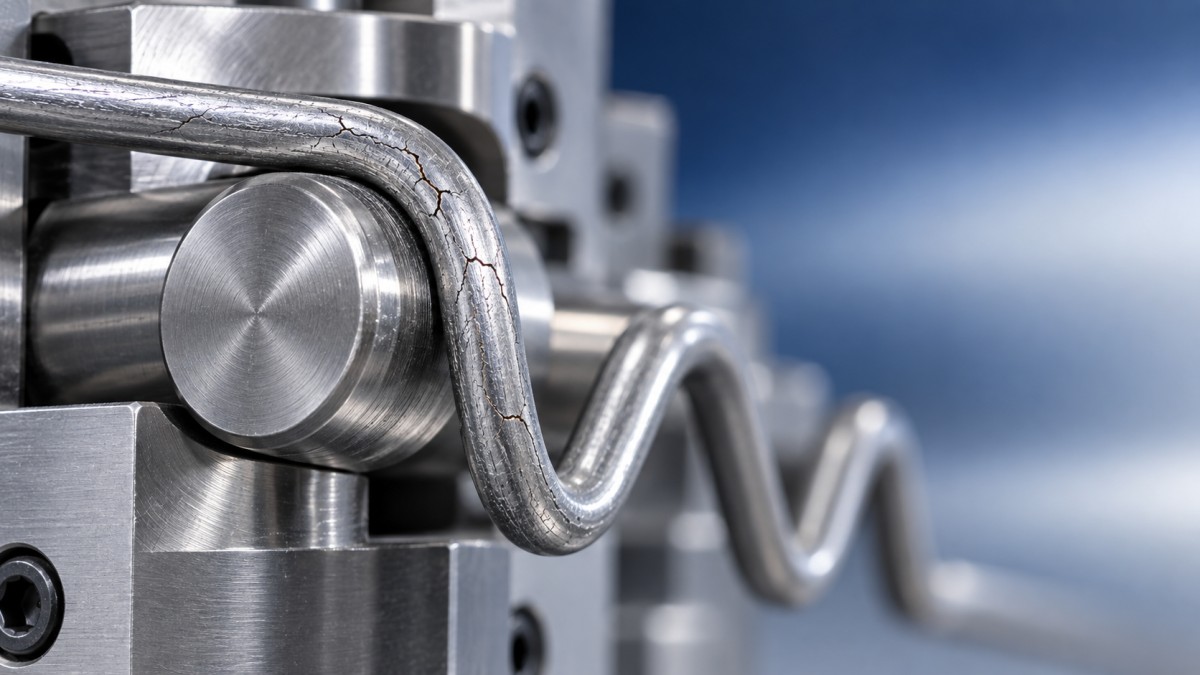
Tel her büküldüğünde, eğrinin dış tarafı gerilirken iç tarafı sıkışır. Bükülme tersine çevrilirse bu gerilmeler de tersine döner. Bu çevrimsel yükleme, yüzeyde mikroskobik bir çatlak başlatabilir. Çatlak başladıktan sonra, kalan kesit artık yükü taşıyamayana kadar her çevrimde biraz daha ilerler.
Kırılmanın yeri genellikle yararlı bir ipucu verir. Bir bükülmenin en dar bölümü yakınındaki temiz bir kırılma, yaygın olarak aşırı gerinime, pekleşmeye veya uygun olmayan temper durumuna işaret eder. Tek bir koyu çukurdan, çizikten veya çentikten başlayan çatlak ise yüzey kaynaklı bir yorulma kırılmasını düşündürür. Aynı bobinden gelen birkaç tel, neredeyse aynı bükülme konumunda arızalanıyorsa, malzemenin kendisi suçlanmadan önce şekillendirme takımı ve bükülme yarıçapı incelenmelidir.
Pratik bir zorluk, mukavemet ile bükülme ömrünün aynı şey olmamasıdır. Yüksek mukavemetli Alaşım Teli, statik yük taşıyan bir parça için ideal olabilir; ancak çok küçük bir yarıçap üzerinde tekrar tekrar esnetildiğinde daha az toleranslı olabilir. Daha yumuşak veya uygun şekilde tavlanmış bir durum daha güvenilir bükülme sağlayabilir, ancak uygulamanın gerektirdiği nihai yay kuvvetini veya boyutsal kararlılığı sunmayabilir. Her zaman bir denge söz konusudur.
Çatlamanın en yaygın nedenleri
İlk neden aşırı dar bir bükülme yarıçapıdır. Tel küçük bir pim etrafına sarıldığında, keskin bir şekillendirme kalıbından geçirildiğinde veya aşınmamış fakat fazla küçük bir takım kenarına karşı büküldüğünde, dış yüzeydeki gerinim keskin biçimde artar. Bir çap veya alaşım sınıfı için uygun olan yarıçap, bir diğeri için güvenli olmayabilir. Bükülme yarıçapını artırmak genellikle en hızlı tanı testidir: çatlama hemen azalırsa, arızaya muhtemelen geometri neden oluyordur.
Pekleşme de sık görülen bir diğer sorundur. Soğuk çekme, tele yararlı bir mukavemet ve düzgün bir boyutsal yüzey kazandırır; ancak metali ilave plastik deformasyonu karşılamaya daha az elverişli hâle getirir. İmalat sırasında çoklu bükülmeler, doğrultma işlemleri veya yeniden işleme, aynı bölgeyi daha da sertleştirebilir. Tel ilk işlemden sonra normal görünebilir, ardından sonraki bir ayarlama sırasında yarılabilir. Bu nedenle, birçok yüksek performanslı alaşım için “bir kez daha geriye bükün” talimatı zararsız değildir.
Yüzey durumu, birçok kullanıcının beklediğinden daha önemlidir. Küçük çekme izleri, elleçleme çizikleri, kalıntı tufal, gömülü kalıntılar ve korozyon çukurları gerilme yığılmalarına neden olur. Kütle kimyası doğru olabilir, ancak yorulma çatlakları yüzeyin kesintiye uğradığı noktalardan başlamayı tercih eder. Hasarlı tel açma kılavuzları, pürüzlü makaralar, metal-metale sürtünme veya kötü bobin elleçleme, tel üretim tesisinden çıktıktan sonra kusurlara yol açabilir.
Isıl işlem de işe uygun olmalıdır. Tavlama, soğuk işlemden sonra sünekliği geri kazandırabilir; ancak uygunsuz bir ısıl çevrim alaşımı çok sert, çok yumuşak, düzensiz işlem görmüş hâlde bırakabilir veya istenmeyen mikroyapısal değişikliklere neden olabilir. Çökelme ile sertleştirilmiş nikel alaşımlarında işlem durumu özellikle önemlidir: yüksek sıcaklıktaki yapısal bir parça için uygun olan durum, tekrarlanan yerel şekillendirme için en uygun durum olmayabilir. Tel boyutu, bileşim, nihai mukavemet ve çalışma sıcaklığından bağımsız evrensel bir “en iyi ısıl işlem” yoktur.
Malzeme seçimi kâğıt üzerinde doğru, kullanımda yanlış olabilir
Kimyasal bileşim; mukavemeti, korozyon direncini, sıcaklık kapasitesini ve sünekliği etkiler, ancak yalnızca alaşım adına göre seçim yapmak risklidir. Nikel bazlı, demir bazlı, bakır-nikel, titanyum ve kobalt içeren alaşımlar çevrimsel gerinim altında farklı davranır. Aynı aile içinde bile telin durumu, haddeleme geçmişi, çap toleransı ve talep edilen mekanik özellikler önemli ölçüde farklı şekillendirme davranışı oluşturabilir.
Kuru bir muhafaza içindeki konektörde kullanılan bir tel, kimyasal proses düzeneğinde kullanılan bir telden farklı bir sorunla karşı karşıyadır. Korozif bir ortamda küçük bir yüzey çukuru yorulma başlangıç noktası hâline gelebilir. Yüksek sıcaklıklarda gerilme gevşemesi, oksidasyon ve malzeme tepkisindeki değişiklikler bükülme ömrünü değiştirebilir. Bir bileşen kasıtlı manuel bükülme yerine titreşime maruz kalıyorsa, yalnızca basit bir bükülme testine güvenmek yerine çevrimlerin gerçek sayısı ve genliği dikkate alınmalıdır.
Aynı alaşım bilgisi telin ötesinde de geçerlidir. Nikel bazlı ve demir bazlı özel malzemeler üzerinde çalışan üreticiler, genellikle kimyayı, işleme rotasını ve nihai kullanımı birlikte değerlendirir. Shandong Titanium Nickel Special Steel Co., Ltd.; korozyona dayanıklı alaşımlar, yüksek sıcaklık alaşımları, hassas alaşımlar, Hastelloy, Monel, INCONEL, INCOLOY, titanyum, zirkonyum ve nikel bazlı sınıflar dâhil olmak üzere geniş bir özel alaşım yelpazesi geliştirir ve tedarik eder. Bir tel arızası, yalnızca bobinin değil, orijinal alaşım ailesinin de ortam için uygun olmadığını gösterdiğinde bu geniş malzeme perspektifi faydalıdır.
Çatlamış bir teli tahminde bulunmadan nasıl incelemelisiniz?
Arızalanan parçaları koruyarak başlayın. Kırılmadan sonra kırılma yüzeyini tekrar tekrar bükmeyin; çünkü bu durum kanıtları belirsizleştirebilir. Bükülmemiş bir numuneyi, yeni şekillendirilmiş bir numuneyi ve aynı süreçten gelen arızalı bir numuneyi karşılaştırın. Arızanın ilk şekillendirme sırasında mı, yeniden bükmeden sonra mı, yoksa yalnızca kullanımda belirli bir süre geçtikten sonra mı oluştuğunu not edin. Bunlar üç farklı arıza modelidir ve tek bir model olarak ele alınmamalıdır.
- Gerçek tel çapını ve üretimde kullanılan minimum bükülme yarıçapını kontrol edin.
- Kılavuzları, kalıpları, mandrenleri ve çeneleri keskin kenarlar, aşınma, kontaminasyon ve hizasızlık açısından inceleyin.
- Tel şekillendirme istasyonuna girmeden önce çizik, yassılaşma, renk değişimi, çukur veya çatlak olup olmadığını kontrol edin.
- Yalnızca alaşım tanımına göre sipariş vermek yerine belirtilen temper veya ısıl işlem durumunu doğrulayın.
- Telin bir kez mi büküldüğünü, ters büküldüğünü, titreşime maruz kaldığını veya şekillendirme sonrasında yük altında tutulduğunu kaydedin.
- Korozyon, nem, kimyasallar veya tuz maruziyeti olasılığı varsa depolama koşullarını gözden geçirin.
Arıza maliyetliyse veya güvenlik açısından kritikse, yetkin bir laboratuvar incelemesi yüzey yorulmasını, aşırı yükü, inklüzyonları, korozyon destekli çatlamayı ve işlem kaynaklı kırılganlığı ayırt etmeye yardımcı olabilir. Kök neden bir üretim yeniden tasarımını etkileyecekse, bunu yapmak değerlidir. Basit ve düşük hacimli bir montaj için ise daha büyük yarıçaplı ve daha kolay şekillendirilebilir tel durumuyla yapılan kontrollü bir deneme, cevabı daha hızlı sağlayabilir.
Tel ile daha büyük montaj arasındaki ilişkiyi göz ardı etmeyin
Bazı tasarımlarda tel, yüksek sıcaklıktaki veya korozif bir montajın yalnızca bir unsurudur. Çevrim performansı; yakındaki kaynaklı bölümlerden, rijit montaj noktalarından, ısıl genleşme farklarından veya titreşimi tek bir dar bükülmeye aktaran destekleyici bir bileşenden etkilenebilir. Tasarım incelemesi yalnızca nominal tel sınıfını değil, tüm yük yolunu dikkate almalıdır.
Daha büyük yapısal, türbin, havacılık veya kimyasal proses parçalarında nikel alaşımları genellikle mukavemetleri, toklukları, korozyon dirençleri ve ısıl kararlılıkları nedeniyle seçilir. Inconel 718, Inconel 625 ve Nimonic 75 gibi malzemeler ayrıca Nikel Bazlı Alaşımlı Çelik Levhalar gibi daha kalın formlarda da mevcuttur. Elbette levha ve tel farklı şekilde işlenir, ancak seçim ilkesi aynıdır: alaşım durumunu ve imalat rotasını bileşenin maruz kalacağı gerçek sıcaklık, ortam ve deformasyonla eşleştirin.
Tekrarlanan bükülme çatlakları için en güvenilir çözüm nadiren tek bir değişikliktir. Biraz daha büyük bir yarıçap, daha iyi takım yüzeyi, daha az yeniden bükme, farklı bir temper veya ortam için daha uygun bir alaşım gerekebilir. Tedarikçileri veya spesifikasyonları toptan değiştirmeden önce, çatlağın telin süneklik eksikliğinden mi kaynaklandığını, yoksa uygulamanın bu durumdaki herhangi bir telin makul olarak karşılaması beklenebilecek olandan daha fazla çevrimsel deformasyon mu gerektirdiğini belirleyin.
