


Haberler
- ▶ Alaşım teli çap toleransı otomatik şekillendirme hassasiyetini nasıl etkiler
- ▶ Alaşım telin yüksek sıcaklıklı ısıtma elemanları için doğru seçim olduğu durumlar
- ▶ Monel 400 tedarikçisinden teslimat sırasında rulo hasarı nasıl önlenir
- ▶ Monel 400 rulo tedarikçisinin navlun maliyetleri nasıl karşılaştırılır
- ▶ Rulo kenar kalitesinin Monel 400 ile yapılan presleme işlemini nasıl etkilediği
Mesaj
Alaşım teli çap toleransı otomatik şekillendirme hassasiyetini nasıl etkiler
Otomatik şekillendirme, nominal tel çapına göre değil, o anda besleme makaralarına, kılavuzlara, kalıplara ve bükme takımlarına giren gerçek çapa göre çalışır. Alaşım Teli, kurulum sırasında varsayılan toleransın ötesinde değiştiğinde makine çalışmaya devam edebilir; ancak besleme uzunluğu, bükme açısı, geri yaylanma ve takım yükü sapabilir. Görünüşte küçük olan boyutsal değişimlerin tekrarlanabilirlik, kalite ve bazı uygulamalarda güvenlik sorununa dönüşmesi bu şekilde gerçekleşir.
Pratik soru, çap toleransının olup olmadığı değildir. Her tel spesifikasyonunda bir tolerans bulunur. Asıl soru, izin verilen değişimin şekillendirme prosesi, alaşım durumu ve bitmiş parçanın fonksiyonel toleransıyla uyumlu olup olmadığıdır. Basit bir açık büküm için uygulanabilir olan bir tolerans, sıkı sarımlı bir yay, şekillendirilmiş bir tutma klipsi veya yüksek çevrimli bir bileşen için kabul edilemez olabilir.
Çap değişimleri şekillendirme hattını neden etkiler
Tel çapı, hem makineden geçirilen malzeme miktarını hem de onu deforme etmek için gereken kuvveti etkiler. Biraz daha büyük kesit, daha geniş bir kesit alanına sahip olduğundan bükülmeye daha güçlü direnç gösterir. Biraz daha küçük kesit ise daha kolay bükülür ve besleme ekipmanından farklı şekilde geçebilir. Otomatik ekipmanlarda bu etkiler büyütülür; çünkü malzeme değişirken kurulum sabit kalır.
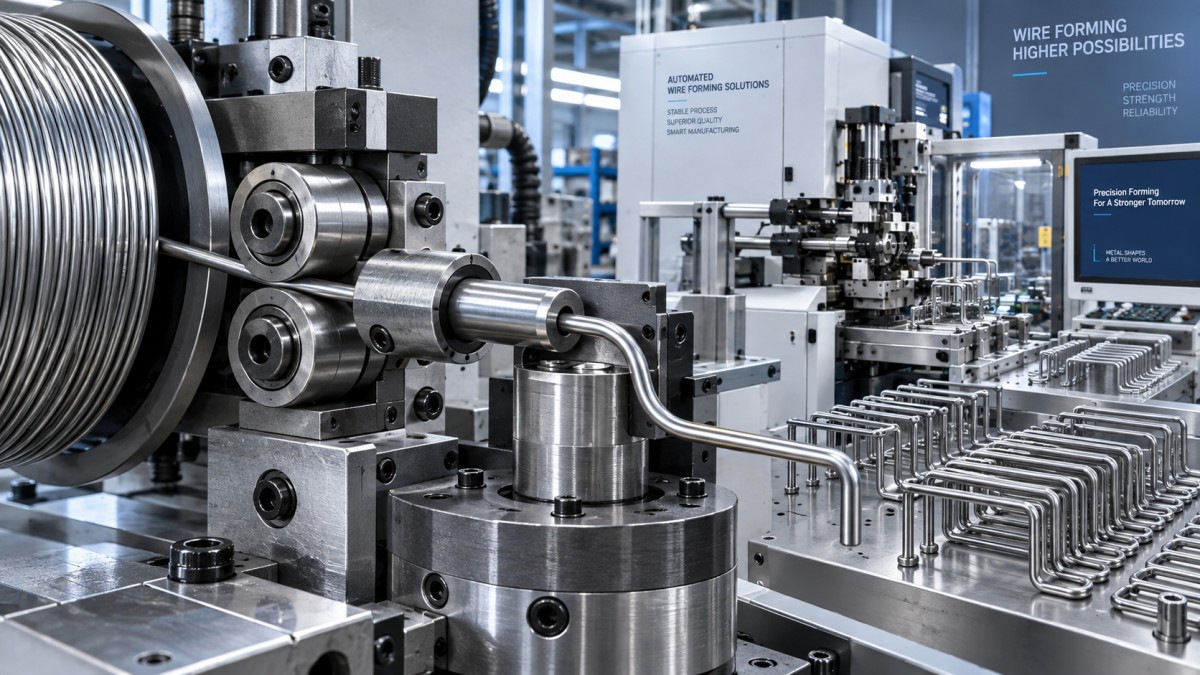
Besleme makaraları yaygın bir başlangıç noktasıdır. Basınçları, teli iz bırakmadan veya yassılaştırmadan kavrayacak şekilde seçilir. Gelen tel beklenenden büyükse makara basıncı artar ve yüzey hasarı, aşırı sürüklenme veya deformasyon oluşturabilir. Tel daha küçükse makaralar kayabilir. Besleme enkoderi bu durumda gerçek malzeme hareketi yerine makara hareketini kaydedebilir; bu da hatalı kesim uzunluklarına veya yanlış konumlanmış bükümlere yol açar.
Çap ayrıca tel-takım ilişkisini de etkiler. Kılavuzlar ve doğrultucular sınırlı boşluğa sahiptir. Özellikle makinenin sıkı bir bükümden önce birden fazla kılavuz noktası kullandığı durumlarda, değişim telin kalıba ne kadar merkezden girdiğini değiştirebilir. Merkez dışı giriş, asimetrik bükümlerin, çiziklerin, yerel aşınma izlerinin ve kararsız açıların olasılığını artırır.
Bükme açısı, doğruluk sorununun yalnızca bir parçasıdır
Çap toleransını boyutsal bir kontrol sorunu, geri yaylanmayı ise malzeme özelliği sorunu olarak değerlendirmek cazip gelebilir. Üretimde bunlar birbirleriyle etkileşir. Çaptaki artış genel olarak bükülme rijitliğini artırır; aynı makine programı ve takım konumunda bitmiş açı açılabilir veya bükme yarıçapı değişebilir. Daha küçük çapta ise parça aşırı bükülebilir veya daha dar bir yarıçap gösterebilir.
Yüksek mukavemetli nikel, kobalt veya demir bazlı alaşımlarda, şekillendirme kuvvetleri zaten yüksek olduğundan ve geri yaylanma önemli olabildiğinden etkileşim daha belirgin olabilir. Isıl işlem durumu, çekme davranışı ve partiden partiye tutarlılık da önemlidir; ancak stabil çap, bu değişkenlerin değişen kesit boyutuyla daha da karmaşık hale gelmesini önler.
Ortalama çap kusuru gizleyebilir
Bir kangal ortalama çap sonucunu karşılayabilir, ancak otomatik şekillendirme makinesinde yine de zayıf performans gösterebilir. Önemli olan yalnızca kangal ucundaki birkaç ölçüm değil, kullanılabilir uzunluk boyunca görülen aralıktır. Yerel çap değişimleri, aralıklı bir besleme arızasına veya çok sayıda kabul edilebilir parçadan sonra bir grup açı hatasına neden olabilir. Bu arızalar sıklıkla aşınmış takım, yetersiz yağlama veya makine programı sorunu olarak yanlış teşhis edilir.
Yuvarlaklık da aynı ilgiyi hak eder. Bir yöndeki çap sınırları içinde olan ancak hafif oval olan bir tel, makineden geçerken döndüğünde makaralar, kılavuzlar ve kalıplarla tutarlı şekilde temas etmeyebilir. Sonuç olarak, tek bir kumpas ölçümü kabul edilebilir görünse bile değişken kavrama ve bükme tepkisi ortaya çıkabilir. Kritik şekillendirilmiş bileşenlerde kontrol planları, yalnızca nominal boyuta dayanmak yerine çapın kangal boyunca nasıl örnekleneceğini ve yuvarlaklığın nasıl değerlendirileceğini tanımlamalıdır.
Tel toleransını proses kabiliyetine göre belirleyin
Her otomatik şekillendirme operasyonu için uygun evrensel bir “hassas” tolerans yoktur. Uygun sınır, prosesin en hassas adımından türetilmelidir: besleme doğruluğu, en küçük takım boşluğu, en sıkı bükme açısı gereksinimi veya nihai fonksiyonel uyum.
- Bitmiş parça gereksinimiyle başlayın. Hangi boyutların montajı, ön yükü, tutma kuvvetini veya boşluğu etkilediğini belirleyin. Kozmetik bir büküm, güvenlikle ilişkili bir işlevi kontrol eden bileşene kıyasla genellikle daha fazla değişimi tolere edebilir.
- Makine hassasiyetini gözden geçirin. Besleme makarası tasarımını, enkoder düzenini, kılavuz boşluğunu, bükme yarıçapını ve programın telafi içerip içermediğini kontrol edin. Kapalı çevrim algılamalı makineler bazı etkileri azaltabilir, ancak malzeme değişkenliğini ortadan kaldırmaz.
- Boyutsal kontrolü malzeme kontrolünden ayırın. Çap, ovallik, yüzey durumu, temper ve kangal yayı veya helisi birlikte değerlendirilmelidir. Sıkı çap kontrolü tek başına, makineye aşırı kalıntı eğrilikle giren bir teli düzeltemez.
- Üretim hızında doğrulayın. Kısa bir kurulum denemesi, kangaldan kangala değişimi, ısı birikimini veya kademeli takım yüklenmesini ortaya çıkarmayabilir. Kalifikasyon, sürekli şekillendirmeyi ve kangalın farklı konumlarından alınan parçaların kontrolünü içermelidir.
Yaygın bir satın alma hatası, dönüşüm rotasının geri kalanını dikkate almadan mümkün olan en dar çap toleransını belirtmektir. Bu durum, gerçek değişim kaynağını çözmeden maliyet ekleyebilir. Tersine, nominal çap doğru olduğu için geniş bir ticari toleransı kabul etmek, maliyeti çoğu zaman kurulum süresine, ayırmaya, yeniden işlemeye ve plansız duruşlara aktarır.
Takım aşınması ve güvenlik riski
Tutarsız tel boyutu, makara olukları, doğrultucu merdaneleri ve şekillendirme kalıplarındaki temas basıncını değiştirir. Zamanla bu durum düzensiz aşınmayı hızlandırabilir ve prosesi daha az stabil hale getirebilir. Operatörler, makara basıncını artırarak veya bükme ayarlarını tekrar tekrar değiştirerek telafi etmeye çalışabilir. Bu ayarlamalar, tel kopması, keskin kırpıntılar, beklenmedik makine duruşları veya manuel müdahale sırasında hasar riskini artırırken malzeme sorununu gizleyebilir.
Güvenlik yönetimi açısından, tekrarlanan besleme alarmları veya aralıklı parça tahliyesi yalnızca operatörü rahatsız eden bir durum olarak değil, bir proses stabilitesi sinyali olarak ele alınmalıdır. Sıkışmayı giderirken kilitleme ve erişim prosedürleri vazgeçilmez olmaya devam eder; ancak önleme yukarı akışta başlar: üretim yeniden başlamadan önce malzeme kimliğini, tel yönünü, kangal kullanımını ve boyutsal tutarlılığı doğrulayın.
Spesifikasyonu alaşım ve uygulamayla eşleştirin
Alaşım seçimi ve boyutsal kontrol birlikte belirtilmelidir. Kimyasal işleme, enerji üretimi, havacılık veya yüksek mukavemetli yay uygulamalarında kullanılan korozyona dayanıklı ve ısıya dayanıklı kaliteler, standart karbon çelik telden önemli ölçüde farklı şekillendirme davranışı gerektirebilir. Satın alma spesifikasyonu; gerekli alaşım kalitesini veya kimyasını, teslim durumunu, nominal çapı ve toleransı, uygulanabilir kontrol yöntemini, yüzey kabul kriterlerini, kangal durumunu ve izlenebilirlik için gereken dokümantasyonu belirtmelidir.
Bir proje, ilgili miller, bağlantı elemanları, valf milleri veya işlenmiş parçalar için çubuk stok da gerektiriyorsa malzeme formu, şekillendirme teliyle değiştirilebilir olarak değerlendirilmemelidir. BirNikel bazlı alaşım çubuğu, Inconel, Hastelloy ve Monel gibi kaliteler dâhil olmak üzere bu eşlik eden yüksek mukavemetli bileşenler için ilgili olabilir; ancak çubuk çap aralıkları ve işleme rotaları, otomatik tel şekillendirme için gereken toleransı tanımlamaz.
Shandong Titanium Nickel Special Steel Co., Ltd., nikel bazlı, demir bazlı, korozyona dayanıklı, yüksek sıcaklık, hassas, titanyum, zirkonyum ve diğer özel alaşım malzemelerinden geniş bir ürün yelpazesi sunmaktadır. Şekillendirilmiş tel uygulamalarında faydalı teknik değerlendirme, yalnızca nominal alaşım adına göre malzeme seçmek yerine makine ve bitmiş parça gereksinimiyle başlar, ardından kontrollü bir tel spesifikasyonuna doğru ilerler.
Kusurlar başladığında kontrol edilmesi gerekenler
Bükme açıları sapmaya başladığında veya besleme arızaları ortaya çıktığında, etkilenen kangaldan alınan gerçek tel ölçümlerini, stabil olduğu bilinen bir kangalla karşılaştırın. Birden fazla konumda ve yönde ölçüm yapın; ardından ovalliği, yüzey hasarını, yağlayıcı kalıntısını ve kalıntı eğriliği gözden geçirin. Sonrasında makara oluklarını, kılavuz hizalamasını, kalıp aşınmasını ve enkoder davranışını inceleyin. Bu sıra, yaygın bir hatayı önler: takıma ulaşan malzemenin boyutsal olarak tutarlı olup olmadığını belirlemeden önce şekillendirme programını değiştirmek.
Güvenilir otomatik şekillendirme, tek bir kontrol sonucuna değil, stabil bir sisteme bağlıdır. Tel toleransı ekipmana uygun olduğunda ve kangal boyunca doğrulandığında besleme davranışı daha öngörülebilir hale gelir, takımlar daha uzun ömürlü olur ve düzeltici faaliyetler tekrarlayan boyutsal belirsizlik yerine gerçek proses değişikliklerine odaklanabilir.
