


Haberler
- ▶ Monel 400 tedarikçisinden teslimat sırasında rulo hasarı nasıl önlenir
- ▶ Monel 400 rulo tedarikçisinin navlun maliyetleri nasıl karşılaştırılır
- ▶ Rulo kenar kalitesinin Monel 400 ile yapılan presleme işlemini nasıl etkilediği
- ▶ Bir Monel 400 rulo tedarikçisiyle temper gereksinimleri nasıl doğrulanır
- ▶ Bir Inconel 625 Tedarikçisinden çift kaynak kullanımı riski ne zaman azaltır?
Mesaj
Nikel Alaşımı İşleme, Kaynak ve İmalat Kılavuzu
Giriş: Nikel alaşımlarının işlenmesi, kaynaklanması ve imalatı disiplinli proses kontrolü gerektirir; çünkü yanlış ısı girdisi, takım seçimi veya kontaminasyon, korozyon direncini ve bileşenlerin uzun vadeli güvenilirliğini hızla olumsuz etkileyebilir.
Üreticiler ve proje alıcıları için temel soru, nikel alaşımlarının zorlu çalışma koşullarına dayanıp dayanamayacağı değil, seçilen işleme yönteminin tasarlanan malzeme özelliklerini koruyup korumadığıdır.
INCONEL, INCOLOY, Hastelloy, Monel ve nikel bazlı ısıya dayanıklı alaşımlar; agresif kimyasal, denizcilik, enerji, havacılık ve yüksek sıcaklıklı çalışma ortamları için sıklıkla tercih edilir.
Bununla birlikte, bu malzemeler sıradan paslanmaz çeliklere kıyasla daha yüksek gereksinimlere sahiptir. İş sertleşmesi, düşük ısıl iletkenlik, kaynak hassasiyeti ve sıkı temizlik gereklilikleri, hammaddeden muayeneye kadar yönetilmelidir.
Nikel Alaşımı İmalatından Önce Nelere Karar Verilmelidir?
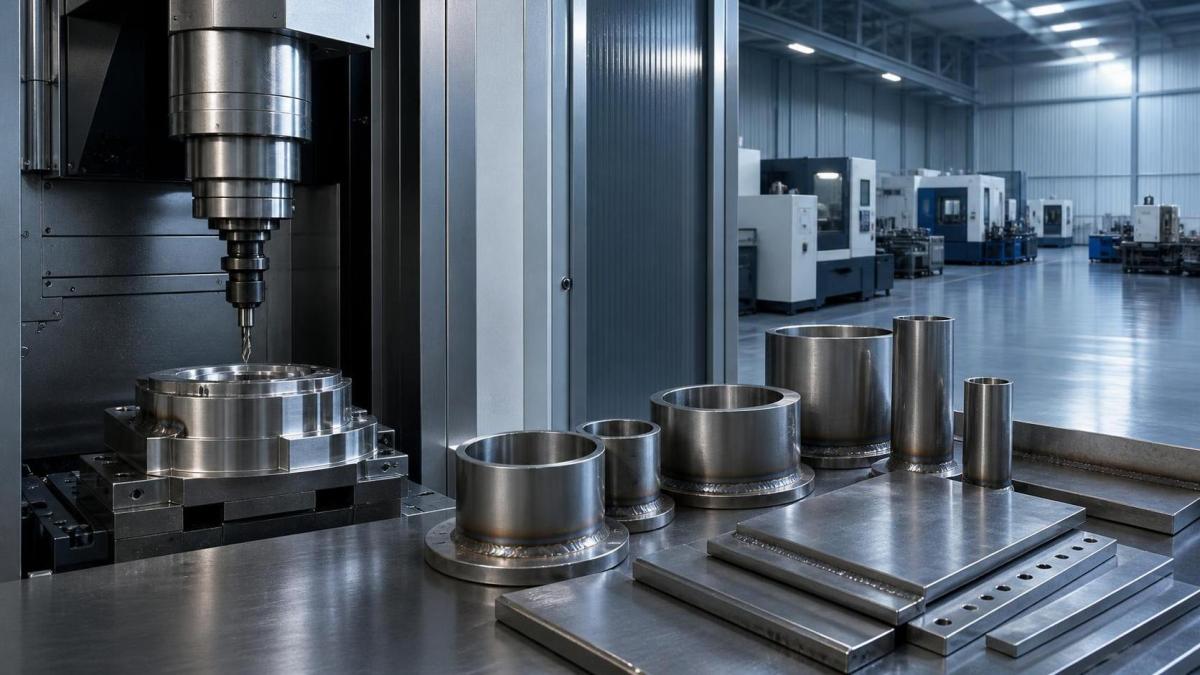
İşleme veya kaynak başlamadan önce mühendisler, bileşenin gerçek çalışma ortamını, çalışma sıcaklığını, basınç çevrimini, korozyon mekanizmasını, gerekli kullanım ömrünü ve uygulanabilir boyutsal toleransları tanımlamalıdır.
Bu erken değerlendirme, projenin korozyona dayanıklı bir alaşıma, yüksek sıcaklık nikel alaşımına, çökelme sertleştirmeli bir kaliteye veya özel bir demir-nikel hassas alaşımına ihtiyaç duyup duymadığını belirler.
Malzeme seçimi yalnızca bir teknik veri sayfasına dayanmamalıdır. Klorürler, indirgen asitler, oksitleyici asitler, kükürt içeren gazlar, termal çevrimler ve yarık koşulları, alaşım performansında çok farklı sonuçlar oluşturabilir.
Örneğin Hastelloy C276, şiddetli karışık asit ve klorür içeren koşullar için yaygın olarak seçilirken, Monel 400 belirli denizcilik ve hidroflorik asit ortamlarında yüksek performans gösterir.
Inconel 625 mükemmel korozyon direnci ve yüksek sıcaklık dayanımı sunarken, Inconel 718 yüksek mekanik mukavemet ve kontrollü ısıl işlem gerekli olduğunda sıklıkla belirtilir.
Alıcılar ayrıca gerekli ürün formunu erken aşamada belirlemelidir. Levha, sac, çubuk, boru, tüp, tel, dövme parçalar ve imal edilmiş montajların her biri farklı şekillendirme sınırları ve muayene öncelikleri içerir.
Güvenilir bir tedarikçi, üretim programları kesinleştirilmeden önce ergitme yöntemini, kimyasal bileşimi, mekanik özellikleri, izlenebilirliği, ısıl işlem durumunu ve ilgili test gerekliliklerini doğrulamalıdır.
Aşırı Takım Aşınması Olmadan Nikel Alaşımları Nasıl İşlenir?
Nikel alaşımlarının işlenmesi zordur; çünkü bu alaşımlar yüksek sıcaklıklarda dayanımlarını korur ve kesici takımlar verimli şekilde kesmek yerine sürtündüğünde hızla iş sertleşmesine eğilim gösterir.
Birincil işleme hedefi, tutarlı bir talaş yükünü korumaktır. Hafif veya kesintili kesimler yüzeyi sertleştirebilir ve sonraki işleme geçişlerinde takım aşınmasını artırabilir.
Rijit makine kurulumları gereklidir. Takım tutucular, fikstürler, iş parçası bağlama sistemleri ve iş mili durumu titreşimi en aza indirmelidir; çünkü titreşim yüzey kalitesine zarar verir ve kesici kenar arızasını hızlandırır.
Nikel alaşımları için tasarlanmış keskin, yüksek kaliteli karbür takımlar kullanın. Takım geometrisi, pozitif kesme etkisini, güvenilir talaş tahliyesini ve ısının kesici kenardan uzaklaştırılmasını desteklemelidir.
Kesme parametreleri muhafazakâr ancak verimli olmalıdır. Aşırı düşük ilerleme hızları çoğu zaman sürtünme yaratırken, aşırı kesme hızı takım ömrünü kısaltan ve parça bütünlüğünü etkileyen ısı üretir.
Yüksek basınçlı soğutma sıvısı talaş kontrolünü iyileştirebilir ve termal yükü azaltabilir. Soğutma sıvısı akışı, yalnızca parçanın dış yüzeyini ıslatmak yerine doğrudan kesme bölgesine ulaşmalıdır.
Delme işlemlerinde deliğin dibinde beklemekten kaçının. Gagalama çevrimleri talaşları verimli şekilde uzaklaştırmalı; takım hizalaması ve soğutma sıvısı beslemesi ise yerel aşırı ısınmayı veya matkap kırılmasını önlemelidir.
Diş açma ve kılavuz çekme özel dikkat gerektirir. Şekillendirme kılavuzları bazı nikel alaşımlarında aşırı gerilim oluşturabilir; bu nedenle proses denemeleri torku, diş kalitesini, yağlamayı ve takım dayanıklılığını doğrulamalıdır.
Nihai işleme payları, sonraki kaynak, ısıl işlem veya gerilim giderme işlemlerinden kaynaklanan deformasyonu dikkate almalıdır. Kritik sızdırmazlık yüzeyleri genellikle büyük termal işlemler tamamlandıktan sonra en iyi şekilde bitirilir.
Hangi Kaynak Uygulamaları Nikel Alaşımı Performansını Korur?
Nikel alaşımı kaynağı, prosedür kontaminasyonu, ısı girdisini, ilave metal uyumluluğunu, koruyucu gaz kalitesini ve artık gerilimi kontrol ettiğinde başarılı olur. Bu faktörler korozyon direncini ve kaynak bütünlüğünü doğrudan etkiler.
Gaz tungsten ark kaynağı, kalifiye kaynakçılar tarafından uygulandığında mükemmel kaynak banyosu kontrolü ve temiz kaynak profilleri sunduğu için ince kesitlerde ve hassas montajlarda yaygın olarak kullanılır.
Gaz metal ark kaynağı ve tozaltı ark kaynağı, parametrelerin alaşım kalitesi ve birleşim tasarımı için doğrulanması koşuluyla, daha kalın kesitler veya daha yüksek yığma gereksinimleri için uygun olabilir.
Birleşim yüzeyleri kaynak öncesinde tamamen temizlenmelidir. Yağ, boya, nem, kükürt içeren bileşikler, atölye kiri ve gömülü demir parçacıkları gözenekliliğe, çatlamaya veya lokal korozyona neden olabilir.
Özel paslanmaz çelik veya nikel alaşımı fırçalar kullanılmalıdır. Karbon çelik taşlama takımları ve kontamine taşıma ekipmanları, daha sonra pas lekeleri veya korozyon bölgeleri oluşturabilecek demir parçacıklarını aktarabilir.
İlave metal seçimi, yalnızca nominal ana metal kalitesine değil, hedeflenen korozyon ve sıcaklık performansına uygun olmalıdır. Bazı durumlarda daha yüksek korozyon direncine sahip bir ilave metal bilinçli olarak belirtilir.
Düşük ila orta düzeyde ısı girdisi, genellikle aşırı tane büyümesini ve deformasyonu sınırlamaya yardımcı olur. Aşırı ısınma mikroyapıyı ve hizmet performansını etkileyebileceğinden, pasolar arası sıcaklık izlenmelidir.
Arka taraftan gaz purjı, birçok boru, tüp ve ince kesit uygulaması için kritiktir. İnert gaz purjı, kök tarafını oksidasyondan korur ve pürüzsüz, korozyona dayanıklı bir iç yüzeyin korunmasına yardımcı olur.
Kaynak prosedürü kalifikasyonu, seri üretim sırasında beklenen gerçek ana malzeme durumunu, kalınlık aralığını, ilave metali, pozisyonu, koruyucu gazı ve kaynak sonrası işlemi içermelidir.
Şekillendirme ve İmalat Boyutsal Kararlılığı Nasıl Etkiler?
Nikel alaşımı imalatı; kesme, bükme, haddeleme, damgalama, şekillendirme, delme, montaj ve son işlemleri içerir. Her proses, alaşımın dayanımını, sünekliğini, geri esnemesini ve iş sertleşmesi davranışını dikkate almalıdır.
Soğuk şekillendirme birçok korozyona dayanıklı nikel alaşımı için uygulanabilir olabilir; ancak dar yarıçaplar ve yüksek deformasyon, sünekliği geri kazandırmak ve çatlama riskini azaltmak için ara tavlama gerektirebilir.
Yüksek dayanımlı kalitelerin imalatında geri esneme çoğu zaman beklenenden daha fazladır. Bu nedenle takım ve şekillendirme hesaplamaları, yalnızca karbon çelik deneyimine dayanmak yerine deneme doğrulamasını içermelidir.
Uygun durumlarda termal kesme yöntemleri kullanılabilir; ancak ısıdan etkilenen kenarlar kritik kaynak öncesinde işleme veya taşlama gerektirebilir. Bu işlem oksit tabakasını ve potansiyel olarak değişmiş yüzey malzemesini giderir.
İmal edilmiş ısı transfer ekipmanları özellikle dikkatli şekillendirme kontrolü gerektirir; çünkü levha düzlüğü, kanatçık geometrisi, birleşim hizalaması ve yüzey durumu termal verimliliği ve basınç performansını doğrudan etkiler.
Zorlu çalışma koşullarına yönelik eşanjör montajları için, Inconel, Incoloy, Monel veya Hastelloy'dan üretilen birısı eşanjörü kanatçık plakası, yapısal kararlılığı korurken ısı transfer alanını artırabilir.
Oluklu kanatçık tasarımları ısı transferini daha da iyileştirebilir, ancak imalat karmaşıklığını da artırır. Tasarım incelemesi sırasında tutarlı oluk geometrisi, kaynak erişilebilirliği ve temiz akış kanalları doğrulanmalıdır.
İmalatçılar işe başlamadan önce kabul edilebilir deformasyon sınırlarını tanımlamalıdır. Kaynak veya şekillendirme sonrasında doğrultma işlemi, aşırı yerel soğuk şekillendirme veya yüzey hasarını önlemek için dikkatle kontrol edilmelidir.
Kritik Bileşenler İçin Hangi Kalite Kontrolleri En Önemlidir?
Korozif veya yüksek sıcaklıklı hizmette kullanılan nikel alaşımı bileşenler için yalnızca boyutsal muayene yeterli değildir. Malzeme doğrulaması, kaynak incelemesi, yüzey durumu ve dokümantasyon eşit derecede önemlidir.
Pozitif malzeme tanımlaması, üretime doğru alaşımın verildiğini doğrulamaya yardımcı olur. Bu, görsel olarak benzer nikel alaşımlarının birlikte depolandığı veya işlendiği durumlarda özellikle değerlidir.
Tahribatsız muayene; bileşen geometrisine ve hizmet gerekliliklerine bağlı olarak görsel muayene, sıvı penetrant testi, radyografik test, ultrasonik test veya helyum kaçak testini içerebilir.
Sıvı penetrant testi, yüzeye açık kaynak kusurlarını belirlemek için yaygın olarak kullanılır. Radyografi iç süreksizlikleri ortaya çıkarabilirken, ultrasonik test belirli daha kalın kesitler ve dövme parçalar için faydalıdır.
Basınç testi, geçerli kural ve ekipmanın kullanım koşullarını yansıtmalıdır. Hidrostatik, pnömatik veya kaçak test yöntemleri, uygun güvenlik kontrolleri ve kabul kriterleriyle seçilmelidir.
Yüzey kalitesi korozyon davranışını etkileyebilir. Pürüzlü yüzeyler, kaynak sıçrantıları, yarıklar, gömülü kontaminantlar ve eksik temizlik, agresif ortamlarda lokal korozyon için başlangıç noktaları oluşturabilir.
İmalat sonrası temizlik; yağ alma, mekanik temizleme, dekapaj, pasivasyon veya kontrollü kimyasal işlem içerebilir. Seçilen yöntem alaşımla ve müşteri spesifikasyonuyla uyumlu olmalıdır.
Tam izlenebilirlik, bitmiş parçaları malzeme sertifikalarına, kaynak kayıtlarına, muayene raporlarına, ısıl işlem verilerine ve boyutsal sonuçlara bağlamalıdır. Bu dokümantasyon proje riskini azaltır ve gelecekteki bakım kararlarını destekler.
Nikel Alaşımı İşleme Ortağı Nasıl Seçilir?
En iyi işleme ortağı, alaşım bilgisini pratik üretim kabiliyetiyle birleştirir. İşleme gecikmeleri, kaynak onarımları veya erken saha arızaları yaşanacaksa düşük başlangıç teklifinin değeri sınırlıdır.
Tedarikçinin tam alaşım kalitesi, ürün formu, kalınlık ve çalışma koşulu konusunda deneyimi olup olmadığını sorun. Genel paslanmaz çelik imalat kabiliyeti nikel alaşımlarına otomatik olarak aktarılamaz.
Mevcut ekipmanı, kaynak kalifikasyonlarını, muayene kaynaklarını ve malzeme kontrollerini inceleyin. Tedarikçi; alaşım karışıklıklarını, kontaminasyonu, deformasyonu ve uygunsuz onarımları nasıl önlediğini açıklamalıdır.
Özel bileşenler için imalatçıyı tasarım geliştirme aşamasında sürece dahil edin. Erken katkı, birleşim geometrisini basitleştirebilir, işlenebilirliği iyileştirebilir, atığı azaltabilir ve toplam sahip olma maliyetini düşürebilir.
Shandong Titanium Nickel Special Steel Co., Ltd., nikel bazlı, demir bazlı, titanyum, zirkonyum, bakır-nikel, kobalt bazlı ve korozyona dayanıklı özel alaşım malzemelerine yönelik geniş kapsamlı gereksinimleri desteklemektedir.
Sonuç
Başarılı nikel alaşımı işleme, kaynak ve imalatı; doğru alaşımın seçilmesine ve ardından kesme ve şekillendirmeden muayeneye kadar üretimin her aşamasında özelliklerinin korunmasına bağlıdır.
Projeler; proses kalifikasyonuna, kontaminasyon kontrolüne, uygun takımlara, kaynak disiplinine ve dokümante edilmiş kalite güvencesine öncelik vermelidir. Bu önlemler, korozyonun, ısının, basıncın ve güvenilirliğin kritik olduğu yerlerde performansı korur.
Bir nikel alaşımı bileşenini değerlendirirken yalnızca malzeme kalitesine değil, tüm üretim sürecine odaklanın. İleri alaşım kimyasını güvenilir kullanım ömrüne dönüştüren şey doğru işlemedir.
